.png)




Pengarang |Pasukan Wawasan Industri SHENGWO
Dikemas kini | September 2026
kandungan
Mencapai ketepatan sudut lentur yang konsisten adalah salah satu cabaran paling penting dalam fabrikasi kepingan logam.
Untuk lenturan 90 darjah yang mudah, sisihan sudut kecil pun boleh menjejaskan pemasangan, ketekalan dimensi dan kesesuaian antara komponen. Ini menjadi sangat penting untuk bahagian logam kepingan ketepatan, penutup elektrik, komponen HVAC, bingkai mesin, pendakap dan pemasangan industri tersuai.
Cabarannya ialah kepingan logam tidak sentiasa kekal tepat di mana ia terbentuk. Selepas tekanan dilepaskan, bahan boleh kembali sebahagiannya ke arah bentuk asalnya. Fenomena ini dikenali sebagai springback.
Jadi, bagaimanakah pengeluar boleh meningkatkan ketepatan lenturan kepingan logam dan mengekalkan sudut lenturan yang konsisten?
Jawapannya melibatkan gabungan pampasan springback, parameter menekan yang sesuai, masa membentuk terkawal, alatan yang sesuai, dan pengesahan proses.
Sebelum meningkatkan ketepatan lenturan, adalah penting untuk memahami mengapa sudut sebenar mungkin berbeza daripada sudut yang diprogramkan.
Beberapa faktor boleh mempengaruhi hasil lenturan akhir:
Sebagai contoh, keluli tahan karat umumnya mempunyai ciri springback yang berbeza daripada keluli lembut atau aluminium.
Ini bermakna program brek tekan yang sama tidak semestinya digunakan secara langsung pada setiap bahan.
Lenturan kepingan logam yang tepat bermula dengan memahami bahan dan proses pembentukan.
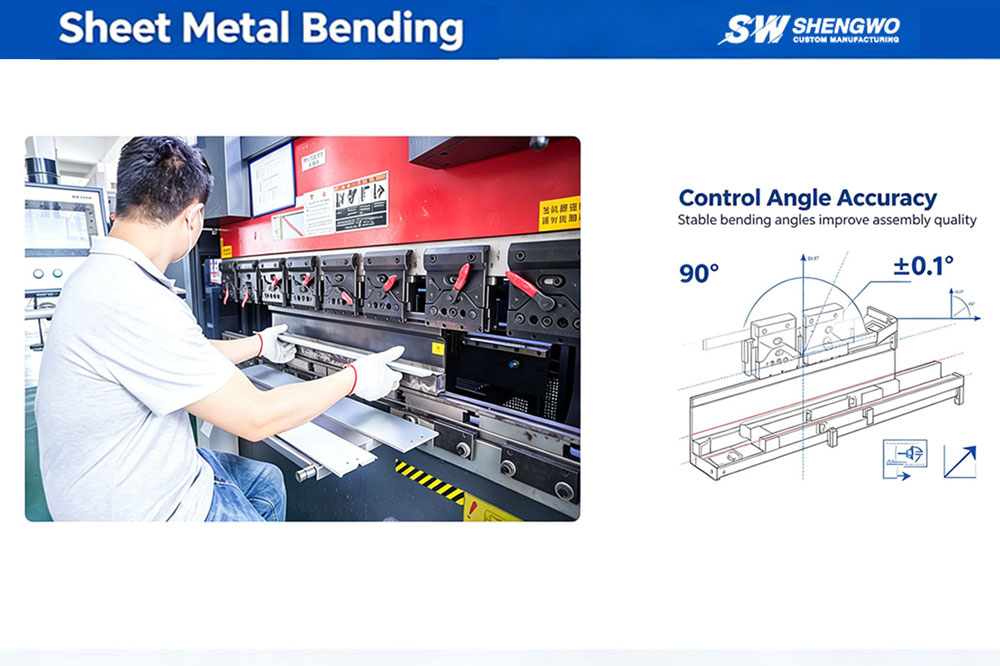
Salah satu kaedah yang paling biasa untuk meningkatkan ketepatan sudut lentur ialah pampasan terlalu lentur.
Apabila kepingan dibengkokkan, bahan mengalami ubah bentuk anjal dan plastik. Sebaik sahaja tekanan tebuk dilepaskan, bahagian elastik ubah bentuk menyebabkan bahan pulih sebahagian.
Akibatnya, selekoh 90 darjah yang diprogramkan mungkin terbuka sedikit selepas tekanan dilepaskan.
Untuk mengimbangi kesan ini, brek tekan boleh membentuk bahan melebihi sudut sasaran akhir.
Katakan sudut siap yang diperlukan adalah lebih kurang 90 darjah.
Bergantung pada bahan dan keadaan proses, mesin mungkin membengkokkan bahan buat sementara waktu melepasi sudut sasaran dan kemudian membenarkan springback membawanya lebih dekat ke kedudukan akhir yang diperlukan.
Sebagai contoh, proses boleh menggunakan sasaran awal dalam julat anggaran 85°–88° apabila geometri akhir yang diperlukan adalah sekitar 90°, bergantung pada konvensyen sudut mesin dan sama ada nilai itu merujuk kepada sudut dalaman atau sudut disertakan.
Walau bagaimanapun, ini sepatutnyabukandianggap sebagai persekitaran sejagat.
Nilai pampasan sebenar hendaklah ditentukan melalui:
Objektifnya adalah untuk menentukan jumlah pampasan yang diperlukan untuk mengatasi springback sebenar bahan.
Bahan yang berbeza berkelakuan berbeza semasa membongkok.
Contohnya:
Keluli Lembut
Secara amnya mempunyai tingkah laku pembentukan yang agak boleh diramal, tetapi springback masih berbeza dengan ketebalan dan gred bahan.
Keluli Tahan Karat
Selalunya memerlukan pertimbangan yang lebih besar untuk springback kerana kekuatannya yang lebih tinggi dan sifat mekanikal yang berbeza.
aluminium
Juga boleh menunjukkan springback yang ketara, dengan tingkah laku sebenar bergantung pada aloi dan perangai.
Oleh itu, parameter lenturan harus diwujudkan mengikut bahan tertentu dan bukannya menggunakan satu nilai pampasan sudut tetap.
Pendekatan lain adalah untuk mengawal jumlah masa tekanan dikekalkan semasa lenturan.
Ini boleh digambarkan sebagaimasa tinggalatau masa menekan terkawal.
Selepas pukulan mencapai kedudukan yang diprogramkan, mengekalkan tekanan untuk tempoh yang sesuai boleh membantu menstabilkan proses pembentukan dan meningkatkan kebolehulangan dalam keadaan pengeluaran tertentu.
Titik permulaan praktikal mungkin beberapa saat, seperti3–5 saat, tetapi masa tinggal sebenar harus ditentukan mengikut bahan, ketebalan, perkakas, mesin dan keperluan pengeluaran.
Ia tidak boleh diandaikan bahawa masa menekan yang lebih lama akan sentiasa menghasilkan selekoh yang lebih tepat.
Semasa lenturan, lembaran mengalami ubah bentuk elastik dan plastik.
Mengekalkan tekanan terkawal boleh membantu menstabilkan proses pembentukan dan mengurangkan variasi antara bahagian dalam beberapa aplikasi.
Walau bagaimanapun, kesan masa tinggal biasanya sekunder kepada kawalan yang betul terhadap:
Oleh itu, masa tinggal harus dipertimbangkan sebagaisatu parameter kawalan proses, dan bukannya satu-satunya penyelesaian untuk ketepatan lenturan.
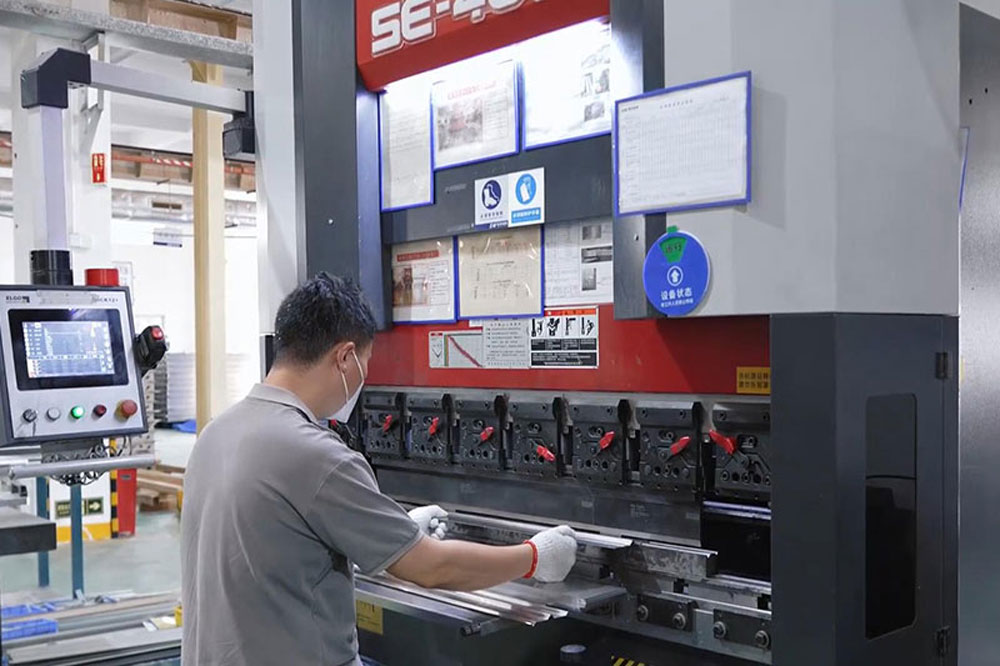
Untuk aplikasi yang memerlukan sudut lentur yang konsisten, menggunakan gabungan kawalan proses boleh menjadi lebih berkesan daripada bergantung pada satu pelarasan.
Pendekatan praktikal mungkin termasuk:
Pengenalpastian Bahan → Trial Bend → Pengukuran Springback → Pampasan Sudut → Controlled Dwell → Pemeriksaan Akhir
Sebagai contoh, jika komponen memerlukan berbilang lenturan 90 darjah, pengendali boleh melakukan selekoh percubaan terlebih dahulu menggunakan bahan dan alatan yang dipilih.
Sudut akhir sebenar kemudiannya diukur.
Jika sudut yang diukur berbeza daripada sasaran, program lenturan boleh dilaraskan untuk mengimbangi springback yang diperhatikan.
Selepas mewujudkan proses yang stabil, masa tinggal terkawal boleh diperkenalkan di mana sesuai untuk meningkatkan kebolehulangan.
Pendekatan ini mencipta gelung maklum balas dan bukannya bergantung sepenuhnya pada pengiraan teori.
Pemilihan alat mempunyai pengaruh yang signifikan terhadap ketepatan lenturan kepingan logam.
Walaupun brek tekan berkemampuan tinggi, alatan yang tidak sesuai boleh menyukarkan untuk mengekalkan sudut dan dimensi yang konsisten.
Faktor perkakasan penting termasuk:
Pembukaan mati-V mempengaruhi daya lentur, jejari lentur dan tingkah laku membentuk.
Jika bukaan acuan tidak sesuai untuk ketebalan bahan dan geometri lentur yang diperlukan, lentur yang terhasil mungkin tidak memenuhi keperluan dimensi yang dijangkakan.
Alat yang haus atau rosak boleh memperkenalkan variasi antara bahagian.
Pemeriksaan berkala pukulan dan mati membantu memastikan alat pembentuk kekal dalam keadaan yang sesuai.
Penjajaran yang betul antara perkakas atas dan bawah juga penting.
Penyelewengan boleh menyebabkan sudut tidak konsisten merentasi panjang selekoh atau variasi antara kelompok pengeluaran yang berbeza.
Untuk fabrikasi logam kepingan ketepatan, alatan hendaklah dipilih mengikut bahagian sebenar dan bukannya menggunakan konfigurasi perkakas yang sama untuk setiap komponen.
Dua helaian dengan ketebalan nominal yang sama mungkin tidak semestinya berkelakuan sama semasa membongkok.
Gred bahan, kekerasan, kekuatan hasil, kekuatan tegangan, dan sifat marah semuanya boleh mempengaruhi tingkah laku membentuk.
Ini amat penting apabila bekerja dengan:
Sebagai contoh, perubahan dalam pembekal bahan atau gred bahan kadangkala boleh menghasilkan tindak balas springback yang berbeza walaupun apabila ketebalan nominal kekal tidak berubah.
Untuk pengeluaran berulang, mengekalkan spesifikasi bahan yang konsisten membantu mengurangkan variasi proses.
Inilah sebabnya mengapa pengilang profesional harus mengesahkan maklumat bahan sebelum pengeluaran dan bukannya menganggap semua helaian dengan ketebalan yang sama sebagai serupa.
Untuk bahagian yang mempunyai beberapa lenturan, urutan lenturan boleh mempengaruhi dimensi akhir.
Urutan yang tidak dirancang dengan baik boleh menyebabkan:
Sebelum pengeluaran, jurutera harus menilai keseluruhan urutan lenturan.
Untuk bahagian yang kompleks, proses mungkin perlu mempertimbangkan:
Pemotongan Laser → Deburring → Bengkok Pertama → Bengkok Kedua → Bengkok Tambahan → Pemeriksaan Dimensi
Susunan operasi hendaklah membenarkan bahagian itu kekal dalam kedudukan yang betul dan mengelakkan gangguan antara bahan kerja dan perkakas.
Ini amat penting untuk kepungan besar, panel elektrik, komponen HVAC, kurungan dan struktur fabrikasi yang kompleks.
Untuk komponen lembaran logam tersuai, lenturan percubaan adalah salah satu cara paling praktikal untuk mengesahkan proses sebelum pengeluaran penuh.
Bahagian percubaan membolehkan pengilang menyemak:
Jika hasilnya tidak memenuhi keperluan lukisan, proses boleh diselaraskan sebelum menghasilkan kumpulan lengkap.
Ini amat berharga untuk produk atau bahagian baharu dengan toleransi fungsi yang ketat.
Daripada hanya bergantung pada pengiraan teori, pengeluar boleh menggunakan data pengeluaran sebenar untuk menetapkan parameter lenturan akhir.
Parameter proses sahaja tidak dapat menjamin bahawa komponen siap memenuhi spesifikasi yang diperlukan.
Bahagian akhir hendaklah diperiksa mengikut keperluan lukisan.
Bergantung pada komponen, pengeluar boleh menggunakan:
Sebagai contoh, jika lukisan memerlukan selekoh 90° dengan toleransi yang ditetapkan, sudut sebenar hendaklah diukur dan direkodkan mengikut pelan pemeriksaan.
Untuk komponen kritikal, pemeriksaan harus tertumpu bukan sahaja pada sudut tetapi juga pada dimensi yang berkaitan seperti:
Ini memastikan bahawa keseluruhan komponen—bukan hanya satu sudut—sesuai untuk pemasangan.
Adalah menarik untuk berfikir bahawa ketepatan lenturan boleh diselesaikan dengan hanya menukar sudut brek tekan.
Pada hakikatnya, lenturan kepingan logam yang tepat adalah hasil daripada pelbagai faktor yang bekerjasama.
Proses yang boleh dipercayai biasanya mempertimbangkan:
Bahan + Alatan + Mesin + Parameter + Springback + Urutan Bend + Pemeriksaan
Jika satu faktor berubah, proses itu mungkin perlu diselaraskan.
Sebagai contoh, menukar daripada keluli karbon kepada keluli tahan karat mungkin memerlukan strategi lenturan yang berbeza.
Menukar ketebalan helaian mungkin memerlukan bukaan V-die yang berbeza.
Menukar jejari selekoh boleh menjejaskan springback.
Menukar pembekal atau gred bahan juga boleh mengubah tingkah laku membentuk.
Inilah sebabnya mengapa pengeluar berpengalaman menggunakan pengesahan proses dan bukannya bergantung pada parameter tetap untuk setiap projek.
Sebelum pengeluaran, jurutera dan pembeli boleh menggunakan senarai semak berikut:
Senarai semak ini boleh membantu mengurangkan kerja semula yang tidak perlu dan meningkatkan konsistensi merentas kumpulan pengeluaran.
JENTERA SHENGWOmenyediakan fabrikasi logam kepingan tersuai dan perkhidmatan pemesinan CNC untuk pelanggan OEM dan industri global.
Keupayaan pembuatan kami termasuk:
Peralatan brek tekan kami termasuk40T, 100T dan 160Tmesin, membolehkan bahan dan ketebalan yang berbeza diproses mengikut keperluan projek.
Untuk projek kepingan logam tersuai, pasukan kejuruteraan kami boleh menyemak:
Kami juga menyokong projek yang menggabungkan fabrikasi logam kepingan dengan pemesinan CNC.
Sebagai contoh, komponen fabrikasi mungkin mula-mula menjalani pemotongan dan lenturan laser, diikuti dengan kimpalan dan pemesinan CNC permukaan pelekap kritikal atau lubang.
Ini membolehkan proses pembuatan dipadankan dengan keperluan fungsian komponen akhir.
Pelanggan boleh menyediakan lukisan 2D, fail CAD 3D, spesifikasi bahan, toleransi, keperluan rawatan permukaan, kuantiti dan sampel rujukan untuk semakan kejuruteraan.
S1: Bagaimanakah saya boleh meningkatkan ketepatan sudut lenturan kepingan logam?
Faktor utama termasuk ketekalan bahan, perkakasan yang betul, pampasan springback, parameter lenturan yang sesuai, masa tinggal terkawal, urutan lenturan yang betul dan pemeriksaan dimensi akhir.
S2: Apakah yang menyebabkan kepingan logam lentur springback?
Springback berlaku kerana sebahagian daripada ubah bentuk bahan adalah anjal. Selepas daya lentur dilepaskan, bahan sebahagiannya kembali ke arah bentuk asalnya. Sifat bahan, ketebalan, jejari lentur, dan keadaan pembentukan semuanya mempengaruhi springback.
S3: Patutkah saya sentiasa menggunakan 85°–88° untuk mencapai selekoh 90°?
Tidak. Nilai ini tidak boleh dianggap sebagai tetapan universal. Pampasan yang diperlukan bergantung pada bahan, ketebalan, perkakas, keupayaan mesin, geometri lentur dan springback yang diukur. Nilai yang betul harus diwujudkan melalui ujian proses dan data pengeluaran.
S4:Adakah menahan tekanan selama 3–5 saat sentiasa meningkatkan ketepatan lenturan kepingan logam?
Tak semestinya. Tempoh tinggal terkawal boleh membantu proses kestabilan dalam sesetengah aplikasi, tetapi masa tinggal yang berlebihan tidak secara automatik menghasilkan ketepatan yang lebih baik. Masa yang sesuai harus ditentukan melalui pengesahan proses sebenar.
S5: Bahan manakah yang biasa digunakan untuk lenturan kepingan logam?
Bahan biasa termasuk keluli karbon, keluli tahan karat, aluminium dan keluli tergalvani. Setiap bahan mempunyai ciri pembentukan yang berbeza dan mungkin memerlukan parameter alatan dan proses yang berbeza.
S6: Bolehkah pemesinan CNC digunakan selepas lenturan kepingan logam?
ya. Untuk komponen yang memerlukan permukaan pelekap berketepatan tinggi atau lubang, pemesinan CNC boleh dilakukan selepas fabrikasi dan lenturan. Ini boleh membantu mencapai dimensi akhir yang lebih ketat di mana pembentukan sahaja tidak mencukupi.
Meningkatkan ketepatan lenturan kepingan logam bukanlah tentang mencari satu tetapan mesin tetap.
Pendekatan yang lebih dipercayai adalah menggabungkan:
Pampasan Springback + Kediaman Terkawal + Alatan Yang Sesuai + Kawalan Bahan + Pengesahan Proses + Pemeriksaan Akhir
Pampasan terlalu lentur boleh membantu mengatasi springback, manakala masa tinggal terkawal boleh meningkatkan kestabilan proses dalam aplikasi yang sesuai. Memilih alatan yang sepadan dengan bahan dan geometri adalah sama penting.
Paling penting, parameter lenturan harus disahkan melalui keadaan pengeluaran sebenar dan bukannya disalin daripada tetapan universal.
Untuk fabrikasi kepingan logam tersuai, pengilang yang mempunyai keupayaan kejuruteraan dan kawalan proses yang kukuh boleh membantu mengenal pasti keseimbangan yang betul antara ketepatan lenturan, kecekapan pengeluaran dan kos pembuatan.
Mempunyai projek lenturan logam kepingan tersuai?
Hantar SHENGWO MACHINERY lukisan anda atau fail CAD 3D,bersama-sama dengan bahan, ketebalan, toleransi, kuantiti, dan keperluan rawatan permukaan.
Pasukan kejuruteraan kami boleh menyemak reka bentuk anda dan membangunkan proses pembuatan yang sesuai untuk projek anda.
SHENGWO MACHINERY — Daripada lukisan anda hinggalah kepada bahagian perkilangan yang boleh dipercayai.
No. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
