.png)




ผู้เขียน |ทีมข้อมูลเชิงลึกอุตสาหกรรม SHENGWO
อัปเดต | กันยายน 2026
สารบัญ
ความคลาดเคลื่อนของการออกแบบโลหะแผ่นมีผลกระทบโดยตรงต่อต้นทุนการผลิต ประสิทธิภาพการประกอบ คุณภาพของผลิตภัณฑ์ และความสม่ำเสมอในการผลิต
สำหรับวิศวกรและนักออกแบบผลิตภัณฑ์ การตั้งค่าพิกัดความเผื่อแน่นเกินไปอาจทำให้ต้นทุนการผลิตเพิ่มขึ้นอย่างมาก ในทางกลับกัน ความคลาดเคลื่อนที่ยอมรับได้หลวมเกินไปหรือขาดหายไปทั้งหมดอาจทำให้เกิดปัญหาในการประกอบ รูไม่ตรง ความแปรผันของขนาด และประสิทธิภาพของผลิตภัณฑ์ที่ไม่สอดคล้องกัน
นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับการผลิตโลหะแผ่นตามสั่ง ซึ่งกระบวนการตัดด้วยเลเซอร์ เจาะ ดัด เชื่อม และตกแต่งขั้นสุดท้าย มีระดับความสามารถด้านมิติที่แตกต่างกัน
ดังนั้น วิศวกรควรกำหนดพิกัดความเผื่อโลหะแผ่นให้ถูกต้องได้อย่างไร
ก่อนที่จะเผยแพร่แบบร่างเพื่อการผลิต ควรตรวจสอบประเด็นสำคัญสี่ประการก่อน:
มาดูรายละเอียดแต่ละจุดกัน
ปัญหาที่พบบ่อยที่สุดอย่างหนึ่งในการผลิตโลหะแผ่นคือข้อกำหนดความคลาดเคลื่อนที่ไม่ชัดเจนหรือเข้มงวดโดยไม่จำเป็น
ตัวอย่างเช่น หากแบบร่างใช้เกณฑ์ความคลาดเคลื่อนที่เข้มงวดอย่างมากในเกือบทุกมิติ ผู้ผลิตอาจต้องมีการตัดเฉือนเพิ่มเติม เครื่องมือพิเศษ การตรวจสอบเพิ่มเติม หรือกระบวนการผลิตที่ช้าลง
สิ่งนี้สามารถเพิ่มต้นทุนการผลิตโดยไม่จำเป็นต้องปรับปรุงผลิตภัณฑ์ขั้นสุดท้าย
ในขณะเดียวกันก็อาจเกิดปัญหาตรงกันข้ามได้ หากมิติการทำงานที่สำคัญไม่มีค่าความคลาดเคลื่อนที่เหมาะสม ชิ้นส่วนที่เสร็จแล้วอาจประกอบไม่ถูกต้อง
ไม่ใช่ทุกมิติในการเขียนแบบแผ่นโลหะจะต้องมีพิกัดความเผื่อเท่ากัน
ตัวอย่างเช่น มิติภายนอกของเครื่องสำอางที่ไม่ส่งผลกระทบต่อการประกอบอาจไม่ต้องการพิกัดความเผื่อเช่นเดียวกับ:
การเขียนแบบเชิงปฏิบัติควรแยกแยะระหว่างมิติการทำงานที่สำคัญและมิติทั่วไป
เมื่อแต่ละมิติไม่มีเกณฑ์ความคลาดเคลื่อนที่เฉพาะเจาะจง ภาพวาดควรกำหนดมาตรฐานเกณฑ์ความคลาดเคลื่อนทั่วไปอย่างชัดเจน
ขึ้นอยู่กับการออกแบบและมาตรฐานการผลิตที่เกี่ยวข้อง ภาพวาดอาจอ้างอิงข้อกำหนดความทนทานทั่วไป เช่นISO2768หรือมาตรฐานอื่นที่เกี่ยวข้อง
จุดสำคัญไม่ใช่แค่การเพิ่มมาตรฐานความคลาดเคลื่อนให้กับภาพวาดเท่านั้น พิกัดความเผื่อที่เลือกควรตรงกับกระบวนการผลิตจริงและข้อกำหนดของผลิตภัณฑ์ด้วย
การสะสมความคลาดเคลื่อนจะมีความสำคัญอย่างยิ่งเมื่อมีการวางตำแหน่งหลายรูหรือคุณสมบัติต่างๆ ในระยะทางที่ค่อนข้างไกล
ตัวอย่างเช่น หากแผงโลหะแผ่นมีรูยึดเป็นแถวยาว ความแปรผันของตำแหน่งเล็กน้อยอาจสะสมตามความยาวของชิ้นส่วน
การออกแบบที่ดูถูกต้องใน CAD จึงอาจสร้างปัญหาในการประกอบเมื่อส่วนประกอบหลายชิ้นต้องจัดวางให้สอดคล้องกัน
นี่คือเหตุผลว่าทำไมจึงควรพิจารณาการวิเคราะห์ความทนทานในระหว่างขั้นตอนการออกแบบ แทนที่จะพิจารณาหลังจากเริ่มการผลิตแล้ว
เป้าหมายของความทนทานต่อโลหะแผ่นไม่ใช่การทำให้ทุกมิติมีความแม่นยำเท่าที่จะเป็นไปได้ คือการบรรลุฟังก์ชันผลิตภัณฑ์ที่ต้องการด้วยต้นทุนการผลิตที่สมเหตุสมผล
การดัดมีความแตกต่างจากการตัดเฉือน CNC โดยพื้นฐาน
กระบวนการตัดเฉือน CNC สามารถขจัดวัสดุได้ด้วยการเคลื่อนไหวของเครื่องมือที่มีการควบคุมสูง ในขณะที่การดัดโลหะแผ่นเกี่ยวข้องกับการเปลี่ยนรูปของวัสดุ ปัจจัยต่างๆ เช่น ความหนาของวัสดุ คุณสมบัติของวัสดุ รัศมีการโค้งงอ เครื่องมือ การสปริงกลับ ความสามารถของเครื่องจักร และลำดับการดัด ล้วนส่งผลต่อขนาดขั้นสุดท้าย
ดังนั้น การใช้พิกัดความเผื่อระดับการตัดเฉือนกับการโค้งงอของโลหะแผ่นทุกแผ่นอาจไม่สมจริงและมีราคาแพงโดยไม่จำเป็น
ตามข้อมูลอ้างอิงทั่วไป ขนาดการดัดงอแผ่นโลหะโดยทั่วไปอาจอยู่ภายในระยะประมาณ±0.2 มม. ถึง ±0.5 มมขึ้นอยู่กับวัสดุ ความหนา รูปทรง เครื่องจักร เครื่องมือ และเงื่อนไขการผลิตเฉพาะ
ตัวเลขเหล่านี้ไม่ควรถือเป็นข้อกำหนดสากล
ความแม่นยำในการดัดงอที่แท้จริงขึ้นอยู่กับ:
สำหรับการผลิตในปริมาณมาก ซัพพลายเออร์ควรประเมินรูปทรงของส่วนประกอบจริงก่อนที่จะยืนยันพิกัดความเผื่อที่ทำได้
หากหน้าแปลนงอต้องจับคู่กับส่วนประกอบอื่น การออกแบบควรพิจารณาว่าชุดประกอบสามารถทนต่อการเปลี่ยนแปลงมิติได้มากน้อยเพียงใด
ในการใช้งานบางอย่าง ผู้ออกแบบสามารถแนะนำคุณลักษณะที่ดูดซับรูปแบบการผลิตขนาดเล็กได้
ตัวอย่างเช่น:
คุณสมบัติการออกแบบเหล่านี้สามารถทำให้การประกอบขั้นสุดท้ายมีความทนทานต่อการเปลี่ยนแปลงการผลิตตามปกติมากขึ้น
แทนที่จะต้องใช้ความทนทานต่อการดัดงอที่แน่นหนา การออกแบบชุดประกอบที่สามารถรองรับการเปลี่ยนแปลงของมิติที่ควบคุมได้มักจะเป็นประโยชน์มากกว่า
หลังจากการดัดงอ แผ่นโลหะมีแนวโน้มที่จะกลับคืนสู่รูปร่างเดิมบางส่วน ปรากฏการณ์นี้เรียกว่าสปริงแบ็ค
จำนวนการสปริงกลับอาจแตกต่างกันไปขึ้นอยู่กับ:
ผู้ผลิตโลหะแผ่นมืออาชีพจะชดเชยการสปริงกลับด้วยการตั้งค่ากระบวนการและการปรับเครื่องมือ
อย่างไรก็ตาม นักออกแบบควรเข้าใจว่าการดัดนั้นเป็นกระบวนการขึ้นรูปมากกว่ากระบวนการตัดเฉือน
การทำความเข้าใจความสามารถในการดัดงอจริงเป็นรากฐานสำหรับการตั้งค่าพิกัดความเผื่อของโลหะแผ่นในทางปฏิบัติ
การวางตำแหน่งรูถือเป็นหนึ่งในส่วนที่สำคัญที่สุดที่ต้องพิจารณาเมื่อออกแบบชิ้นส่วนโลหะแผ่นสำหรับการประกอบ
ปัญหาการออกแบบทั่วไปเกิดขึ้นเมื่อส่วนประกอบสองชิ้นแต่ละชิ้นมีรูยึดที่สอดคล้องกันเป็นแถวยาว
บนแบบร่าง CAD ทุกรูอาจปรากฏอยู่ในแนวเดียวกันอย่างสมบูรณ์
อย่างไรก็ตาม ในการผลิตจริง การตัด เจาะ ดัด และจัดตำแหน่งทุกครั้งจะมีการเปลี่ยนแปลงในระดับหนึ่ง
เมื่อหลายมิติถูกเชื่อมโยงเข้าด้วยกัน รูปแบบเล็กๆ น้อยๆ เหล่านี้ก็สามารถสะสมได้
ลองนึกภาพแผ่นโลหะยาวสองแผ่นที่ต้องประกอบเข้าด้วยกัน
หากทั้งสองแผงมีรูที่ตรงกัน 10 รู และทุกรูต้องจัดตำแหน่งอย่างแม่นยำ แม้แต่ความแตกต่างด้านมิติเล็กน้อยตามความยาวก็อาจทำให้การจัดตำแหน่งรูสุดท้ายยากขึ้น
นี่เป็นปัญหาการสะสมความอดทนแบบคลาสสิก
แทนที่จะกระชับพิกัดความเผื่อทุกตำแหน่งของรูให้แน่นขึ้น วิศวกรควรพิจารณาว่าชุดประกอบนั้นสามารถออกแบบให้ดูดซับการเปลี่ยนแปลงของตำแหน่งได้หรือไม่
วิธีปฏิบัติวิธีหนึ่งคือการใช้รูกลมเป็นคุณลักษณะการระบุตำแหน่งหลัก
รูกลมจะกำหนดตำแหน่งอ้างอิงของส่วนประกอบ
รูที่สองหรือหลายรูสามารถใช้รูปทรงที่แตกต่างกันเพื่อรองรับการเปลี่ยนแปลงของมิติได้
รูสล็อตหรือที่เรียกว่ารูยาวหรือรูพรุนนั้นใช้กันอย่างแพร่หลายในการออกแบบแผ่นโลหะเมื่อจำเป็นต้องปรับตำแหน่งบางอย่าง
ตัวอย่างเช่น:
วิธีการนี้สามารถทำให้การประกอบง่ายขึ้นโดยไม่ต้องมีพิกัดความเผื่อที่แน่นหนาตลอดทั้งชิ้นส่วน
ในการใช้งานบางประเภท น็อตลอยหรือระบบยึดอื่นๆ ที่เป็นไปตามข้อกำหนดสามารถให้ความยืดหยุ่นในการวางตำแหน่งเพิ่มเติมได้
โซลูชันเหล่านี้มีประโยชน์อย่างยิ่งเมื่อ:
หลักการสำคัญนั้นง่าย:
อย่าแก้ปัญหาการประกอบทุกครั้งด้วยการเพิ่มความคลาดเคลื่อนในการผลิต บางครั้งทางออกที่ดีกว่าคือการปรับปรุงการออกแบบ
การเชื่อมถือเป็นข้อพิจารณาที่สำคัญอีกประการหนึ่งสำหรับการออกแบบแผ่นโลหะ
เมื่อเปรียบเทียบกับการตัดด้วยเลเซอร์หรือเครื่องจักรกลซีเอ็นซี การเชื่อมอาจทำให้เกิดการเปลี่ยนแปลงมิติเพิ่มเติมได้ เนื่องจากความร้อนเฉพาะที่ทำให้เกิดการขยายตัวและการหดตัวจากความร้อน
ด้วยเหตุนี้ โดยทั่วไปแล้ว การประกอบชิ้นส่วนที่เชื่อมไม่ควรได้รับการปฏิบัติเหมือนเป็นส่วนประกอบที่กลึงด้วยความแม่นยำ
ในระหว่างการเชื่อม ความร้อนจะกระจุกตัวบริเวณบริเวณรอยเชื่อม
เมื่อวัสดุร้อนขึ้นและเย็นลงในภายหลัง วัสดุอาจเสียรูปหรือเคลื่อนที่ได้เล็กน้อย
ปริมาณของการเสียรูปขึ้นอยู่กับปัจจัยต่างๆ เช่น:
สำหรับโครงสร้างที่มีการเชื่อมขนาดใหญ่ ผลกระทบเหล่านี้อาจมีนัยสำคัญมากขึ้น
ข้อผิดพลาดในการออกแบบที่พบบ่อยคือการระบุขนาดโดยรวมที่แน่นมาก ระยะห่างของรู หรือข้อกำหนดความเรียบสำหรับการประกอบแบบเชื่อมโดยไม่คำนึงถึงกระบวนการเชื่อม
หากโครงสร้างรอยเชื่อมต้องการมิติที่สำคัญเพื่อให้มีความแม่นยำอย่างยิ่ง ผู้ผลิตอาจจำเป็นต้องมีกระบวนการเพิ่มเติมเพื่อให้บรรลุข้อกำหนดขั้นสุดท้าย
ซึ่งอาจรวมถึง:
สำหรับโครงสร้างเชื่อมที่ต้องการส่วนต่อประสานที่มีความแม่นยำสูง นักออกแบบสามารถพิจารณาเผื่อการตัดเฉือนที่เหมาะสมในพื้นที่วิกฤติได้
ลำดับการผลิตทั่วไปอาจเป็น:
การตัด → การขึ้นรูป → การเชื่อม → การควบคุมความเค้น/การบิดเบี้ยว → การใช้เครื่องจักรซีเอ็นซี → การตรวจสอบขั้นสุดท้าย
ช่วยให้การเชื่อมเพื่อสร้างการประกอบโครงสร้างในขณะที่การใช้เครื่องจักรซีเอ็นซีกำหนดขนาดที่สำคัญขั้นสุดท้าย
ตัวอย่างเช่น หากเฟรมเชื่อมต้องการพื้นผิวการติดตั้งที่แม่นยำ อาจเป็นประโยชน์มากกว่ากับการตัดเฉือนพื้นผิวนั้นหลังการเชื่อม แทนที่จะต้องใช้กระบวนการเชื่อมเองเพื่อให้ได้ความเรียบระดับการตัดเฉือน
วิธีการนี้สามารถให้การควบคุมมิติที่สำคัญได้ดีขึ้น ขณะเดียวกันก็รักษากระบวนการผลิตโดยรวมให้สมจริง
หลักการที่สำคัญที่สุดประการหนึ่งในการออกแบบโลหะแผ่นคือข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ควรขึ้นอยู่กับความสามารถในการผลิตจริง
กระบวนการที่แตกต่างกันย่อมมีระดับความแม่นยำที่แตกต่างกัน
| กระบวนการผลิต | การใช้งานทั่วไป |
|---|---|
| การตัดด้วยเลเซอร์ | โปรไฟล์ รู รูปทรง และคุณสมบัติแผ่นเรียบ |
| การต่อย | รูซ้ำและคุณสมบัติของแผ่นโลหะ |
| การดัดโลหะแผ่น | หน้าแปลน มุม และส่วนประกอบที่ขึ้นรูป |
| การเชื่อม | การประกอบโครงสร้างและเฟรมประดิษฐ์ |
| เครื่องจักรกลซีเอ็นซี | อินเทอร์เฟซที่มีความแม่นยำสูงและมิติที่สำคัญ |
| การบด | ข้อกำหนดพื้นผิวและมิติที่ละเอียด |
ซึ่งหมายความว่าส่วนประกอบเดียวอาจต้องใช้กลยุทธ์ความคลาดเคลื่อนที่แตกต่างกันสำหรับคุณสมบัติที่แตกต่างกัน
ตัวอย่างเช่น ตู้ประดิษฐ์อาจใช้การตัดด้วยเลเซอร์สำหรับแผงแบน การดัดงอสำหรับหน้าแปลน การเชื่อมสำหรับฉากยึด และการใช้เครื่องจักร CNC สำหรับพื้นผิวการติดตั้งที่สำคัญ
การพยายามบรรลุระดับความทนทานที่เท่ากันในทุกกระบวนการอาจทำให้ต้นทุนเพิ่มขึ้นโดยไม่จำเป็น
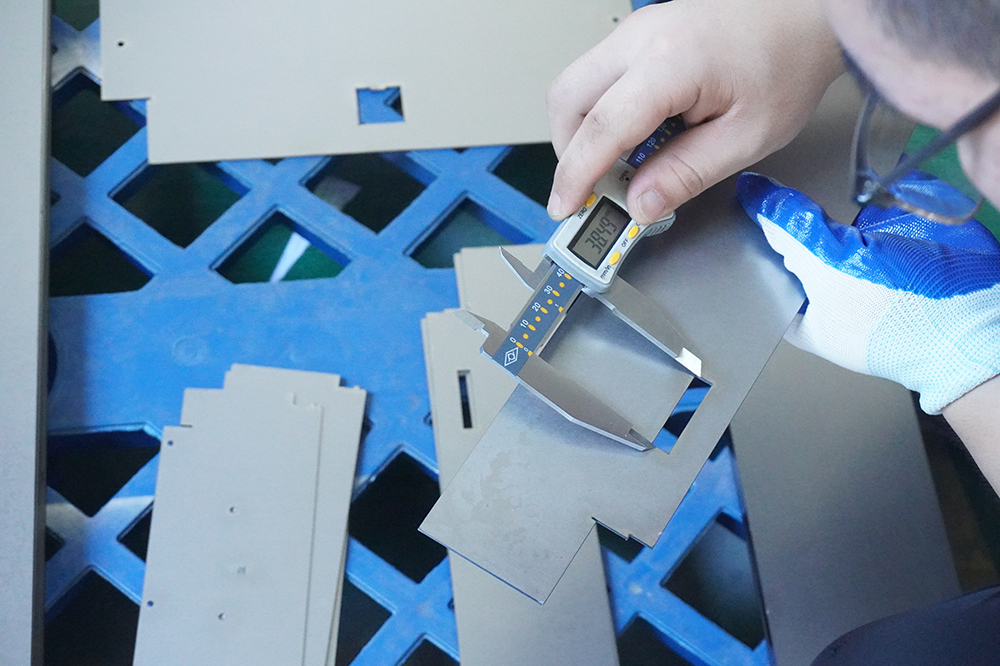
การออกแบบความทนทานที่ดีควรเริ่มต้นก่อนการผลิต
เมื่อเตรียมการวาดภาพสำหรับการผลิตแผ่นโลหะแบบกำหนดเองโครงการวิศวกรควรคำนึงถึงสิ่งต่อไปนี้:
ระบุมิติที่ส่งผลโดยตรงต่อ:
มิติข้อมูลเหล่านี้สมควรได้รับความสนใจมากกว่ามิติที่ไม่สามารถใช้งานได้
โดยทั่วไปความคลาดเคลื่อนที่ยอมรับได้ที่เข้มงวดยิ่งขึ้นจำเป็นต้องมีการควบคุมกระบวนการที่มากขึ้น และอาจเพิ่มต้นทุนการตรวจสอบและการผลิต
ระบุพิกัดความเผื่อที่แคบเฉพาะเมื่อมีความจำเป็นในการใช้งานเท่านั้น
กระบวนการผลิตอาจส่งผลต่อความแม่นยำของมิติ
ตัวอย่างเช่น:
การตัดด้วยเลเซอร์ → การดัด → การเชื่อม → การตัดเฉือน
จะสร้างผลลัพธ์มิติที่แตกต่างจากกระบวนการที่ใช้เครื่องจักรก่อนการเชื่อม
ใช้คุณสมบัติที่ใช้งานได้จริงเช่น:
สิ่งเหล่านี้สามารถลดความจำเป็นในการมีพิกัดความเผื่อในการผลิตที่เข้มงวดโดยไม่จำเป็น
หากส่วนประกอบต้องการพิกัดความเผื่อที่แน่นผิดปกติ ควรปรึกษาข้อกำหนดกับผู้ผลิตในระหว่างขั้นตอนการออกแบบจะดีกว่า
ซัพพลายเออร์ที่มีประสบการณ์สามารถระบุได้ว่าสามารถบรรลุข้อกำหนดได้หรือไม่โดยผ่าน:
การสื่อสารตั้งแต่เนิ่นๆ สามารถป้องกันการออกแบบใหม่ที่มีราคาแพงได้หลังจากเริ่มการผลิตแล้ว
SHENGWO MACHINERY จัดให้การผลิตโลหะแผ่นแบบกำหนดเอง, เครื่องจักรกลซีเอ็นซี, แดมเปอร์ HVAC, ชั้นวางซุปเปอร์มาร์เก็ตแบบกำหนดเอง, แผงไฟฟ้า และส่วนประกอบที่เป็นโลหะสำหรับลูกค้า OEM และลูกค้าอุตสาหกรรมทั่วโลก
ความสามารถในการผลิตของเราประกอบด้วย:
สำหรับโครงการที่กำหนดเองลูกค้าสามารถให้ได้แบบร่าง ไฟล์ 3D CAD ข้อกำหนดด้านวัสดุ ข้อกำหนดการรักษาพื้นผิว เกณฑ์ความคลาดเคลื่อน ปริมาณ และข้อกำหนดในการประกอบ.
ทีมวิศวกรของเราสามารถตรวจสอบแบบร่างก่อนการผลิตและประเมินข้อควรพิจารณาด้านการผลิตที่สำคัญ เช่น:
สำหรับส่วนประกอบที่รวมการผลิตโลหะแผ่นและการตัดเฉือน CNC เรายังสามารถประเมินได้ว่าคุณลักษณะใดควรถูกสร้างขึ้นผ่านการผลิต และคุณลักษณะสำคัญใดที่อาจต้องใช้การตัดเฉือนรอง
กระบวนการนี้ช่วยปรับการออกแบบทางวิศวกรรมให้สอดคล้องกับความสามารถในการผลิตจริง
คำถามที่ 1: ความคลาดเคลื่อนของโลหะแผ่นทั่วไปคืออะไร
ไม่มีเกณฑ์ความคลาดเคลื่อนแบบเดี่ยวที่ใช้กับส่วนประกอบโลหะแผ่นทั้งหมด ความคลาดเคลื่อนที่ยอมรับได้จริงขึ้นอยู่กับกระบวนการผลิต วัสดุ ความหนา รูปทรง อุปกรณ์ เครื่องมือ และวิธีการตรวจสอบ
สำหรับการดัดโลหะแผ่น ช่วงอ้างอิงทั่วไปอาจอยู่ที่ประมาณ ±0.2 มม. ถึง ±0.5 มม. แต่ควรประเมินโครงการเฉพาะตามรูปทรงและข้อกำหนดที่แท้จริง
คำถามที่ 2: ขนาดแผ่นโลหะทั้งหมดควรมีพิกัดความเผื่อต่ำหรือไม่
ไม่ โดยทั่วไปความคลาดเคลื่อนที่เข้มงวดควรสงวนไว้สำหรับมิติการทำงานหรือวิกฤต การใช้เกณฑ์ความคลาดเคลื่อนที่เข้มงวดโดยไม่จำเป็นกับทุกมิติสามารถเพิ่มต้นทุนการผลิตได้โดยไม่ต้องให้มูลค่าการทำงานเพิ่มเติม
คำถามที่ 3: การสะสมความคลาดเคลื่อนในการประกอบแผ่นโลหะจะลดลงได้อย่างไร
ผู้ออกแบบสามารถใช้โครงสร้าง Datum ที่เหมาะสม รูระบุตำแหน่งแบบกลม รูร่อง ตัวยึดแบบลอย และคุณลักษณะการติดตั้งแบบปรับได้ วิธีการเหล่านี้ช่วยให้แอสเซมบลีสามารถดูดซับความแปรผันของมิติที่ควบคุมได้
คำถามที่ 4: ชิ้นส่วนโลหะแผ่นที่เชื่อมสามารถมีความแม่นยำสูงได้หรือไม่?
การประกอบแบบเชื่อมสามารถบรรลุความแม่นยำของมิติที่ควบคุมได้ แต่การเชื่อมทำให้เกิดการเสียรูปจากความร้อน เมื่อต้องการความแม่นยำสูงขึ้น อาจทำการกลึงพื้นผิวหรือรูที่สำคัญหลังการเชื่อมได้
คำถามที่ 5: ควรรวมข้อมูลอะไรบ้างในการเขียนแบบแผ่นโลหะ?
การเขียนแบบที่ดีควรระบุวัสดุ ความหนา ขนาด ความคลาดเคลื่อนทั่วไป ความคลาดเคลื่อนวิกฤต ข้อกำหนดในการโค้งงอ ข้อกำหนดเฉพาะของรู การรักษาพื้นผิว ข้อกำหนดในการเชื่อม และข้อกำหนดด้านการทำงานอื่นๆ อย่างชัดเจน
การออกแบบความทนทานต่อโลหะแผ่นที่ดีไม่ได้เกี่ยวกับการทำให้ทุกมิติแม่นยำที่สุดเท่าที่จะเป็นไปได้
เป็นเรื่องเกี่ยวกับการค้นหาสมดุลที่เหมาะสมระหว่างฟังก์ชัน ข้อกำหนดในการประกอบ ความสามารถในการผลิต คุณภาพ และต้นทุน
ก่อนที่จะส่งแบบเขียนแบบโลหะแผ่นไปยังการผลิต ให้ตรวจสอบสี่ส่วนต่อไปนี้:
เมื่อนักออกแบบเข้าใจความสามารถและข้อจำกัดของการตัดด้วยเลเซอร์ การดัด การเชื่อม และการตัดเฉือน CNC พวกเขาสามารถสร้างชิ้นส่วนที่ผลิตง่ายกว่า ประกอบง่ายกว่า และคุ้มค่าในการผลิตมากขึ้น
มีโครงการโลหะแผ่นแบบกำหนดเองหรือไม่?
ส่งแบบหรือไฟล์ 3D CAD ของคุณไปที่ SHENGWO MACHINERY เพื่อตรวจสอบทางวิศวกรรมและเสนอราคา
ตั้งแต่การผลิตโลหะแผ่นที่มีความแม่นยำและเครื่องจักรกลซีเอ็นซีไปจนถึงการเชื่อม การรักษาพื้นผิว และการประกอบ เราสนับสนุนลูกค้า OEM ตั้งแต่การตรวจสอบการวาดภาพไปจนถึงส่วนประกอบสำเร็จรูป
SHENGWO MACHINERY — จากแบบของคุณไปจนถึงชิ้นส่วนที่ผลิตที่เชื่อถือได้
เลขที่ 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
