.png)




ผู้เขียน |ทีมข้อมูลเชิงลึกอุตสาหกรรม SHENGWO
อัปเดต | กันยายน 2026
สารบัญ
การบรรลุความแม่นยำของมุมดัดสม่ำเสมอถือเป็นหนึ่งในความท้าทายที่สำคัญที่สุดในการผลิตโลหะแผ่น
สำหรับการโค้งงอ 90 องศาแบบธรรมดา การเบี่ยงเบนเชิงมุมเพียงเล็กน้อยก็อาจส่งผลต่อการประกอบ ความสม่ำเสมอของขนาด และความพอดีระหว่างส่วนประกอบต่างๆ สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนโลหะแผ่นที่มีความแม่นยำ กล่องหุ้มไฟฟ้า ส่วนประกอบ HVAC โครงเครื่องจักร ขายึด และส่วนประกอบทางอุตสาหกรรมแบบกำหนดเอง
ความท้าทายก็คือโลหะแผ่นไม่ได้คงอยู่ในตำแหน่งที่ขึ้นรูปเสมอไป หลังจากปล่อยแรงดัน วัสดุสามารถกลับสู่รูปร่างเดิมได้บางส่วน ปรากฏการณ์นี้เรียกว่าสปริงแบ็ค
ดังนั้น ผู้ผลิตจะปรับปรุงความแม่นยำในการดัดโลหะแผ่นและรักษามุมการดัดให้สม่ำเสมอได้อย่างไร
คำตอบเกี่ยวข้องกับการชดเชยการสปริงกลับ พารามิเตอร์การกดที่เหมาะสม เวลาในการขึ้นรูปที่ควบคุม เครื่องมือที่เหมาะสม และการตรวจสอบกระบวนการ
ก่อนที่จะปรับปรุงความแม่นยำในการดัดงอ สิ่งสำคัญคือต้องทำความเข้าใจว่าเหตุใดมุมจริงจึงอาจแตกต่างจากมุมที่ตั้งโปรแกรมไว้
มีหลายปัจจัยที่ส่งผลต่อผลลัพธ์การดัดโค้งขั้นสุดท้าย:
ตัวอย่างเช่น สแตนเลสโดยทั่วไปมีลักษณะการสปริงกลับที่แตกต่างจากเหล็กเหนียวหรืออลูมิเนียม
ซึ่งหมายความว่าโปรแกรมกดเบรกแบบเดียวกันไม่สามารถใช้กับวัสดุทุกประเภทได้โดยตรง
การดัดโลหะแผ่นอย่างแม่นยำเริ่มต้นด้วยการทำความเข้าใจวัสดุและกระบวนการขึ้นรูป
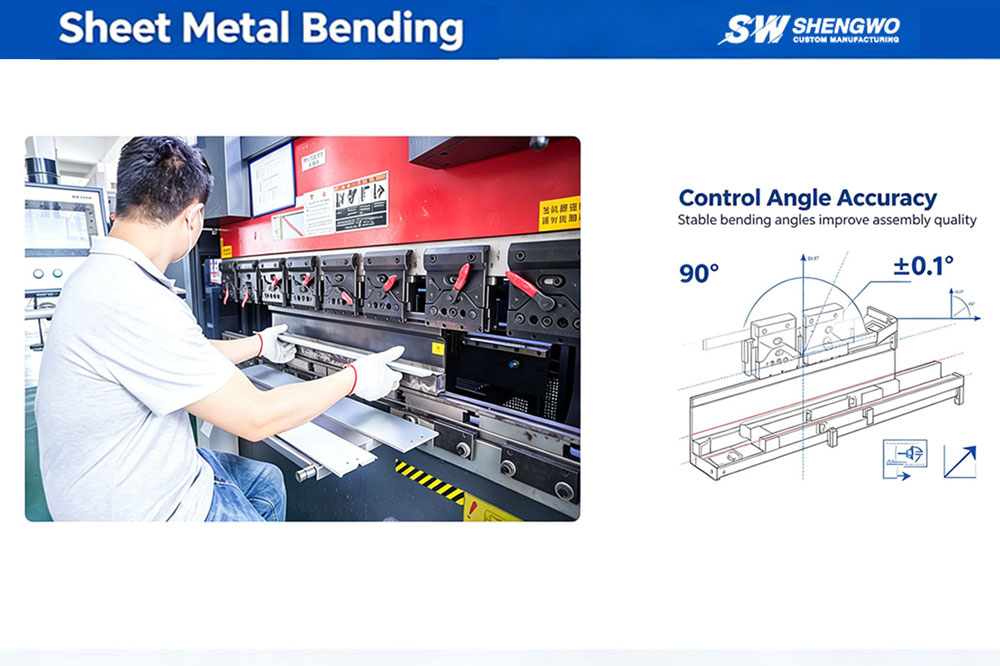
หนึ่งในวิธีการทั่วไปในการปรับปรุงความแม่นยำของมุมโค้งงอคือการชดเชยการโค้งงอมากเกินไป
เมื่อแผ่นงอ วัสดุจะเกิดความยืดหยุ่นและการเสียรูปแบบพลาสติก เมื่อปล่อยแรงกดออก ส่วนที่ยืดหยุ่นของการเสียรูปจะทำให้วัสดุฟื้นตัวได้บางส่วน
ผลที่ได้คือ การโค้งงอ 90 องศาที่ตั้งโปรแกรมไว้อาจเปิดออกเล็กน้อยหลังจากปล่อยแรงดันแล้ว
เพื่อชดเชยผลกระทบนี้ กดเบรกสามารถสร้างวัสดุให้อยู่นอกมุมเป้าหมายสุดท้ายได้
สมมติว่ามุมที่เสร็จแล้วที่ต้องการคือประมาณ 90 องศา
เครื่องจักรอาจงอวัสดุเกินมุมเป้าหมายชั่วคราว ทั้งนี้ขึ้นอยู่กับวัสดุและสภาวะของกระบวนการ จากนั้นปล่อยให้ดีดกลับเพื่อให้เข้าใกล้ตำแหน่งสุดท้ายที่ต้องการมากขึ้น
ตัวอย่างเช่น กระบวนการอาจใช้เป้าหมายเริ่มต้นในช่วงประมาณ 85°–88° เมื่อรูปทรงสุดท้ายที่ต้องการอยู่ที่ประมาณ 90° ขึ้นอยู่กับรูปแบบมุมของเครื่อง และค่านั้นอ้างอิงถึงมุมภายในหรือมุมรวมหรือไม่
อย่างไรก็ตาม สิ่งนี้ควรไม่ให้ถือเป็นสภาพแวดล้อมที่เป็นสากล
มูลค่าการชดเชยที่แท้จริงควรถูกกำหนดโดย:
วัตถุประสงค์คือเพื่อกำหนดปริมาณการชดเชยที่จำเป็นเพื่อต่อต้านการดีดกลับที่แท้จริงของวัสดุ
วัสดุที่แตกต่างกันมีพฤติกรรมแตกต่างกันในระหว่างการดัดงอ
ตัวอย่างเช่น:
เหล็กอ่อน
โดยทั่วไปมีพฤติกรรมการขึ้นรูปที่ค่อนข้างคาดเดาได้ แต่การสปริงกลับยังคงแตกต่างกันไปตามความหนาและเกรดวัสดุ
สแตนเลส
มักต้องมีการพิจารณาสปริงแบ็คมากขึ้น เนื่องจากมีความแข็งแรงสูงกว่าและมีคุณสมบัติทางกลที่แตกต่างกัน
อลูมิเนียม
ยังสามารถแสดงการดีดกลับที่เห็นได้ชัดเจน โดยพฤติกรรมจริงขึ้นอยู่กับอัลลอยด์และอารมณ์อย่างมาก
ดังนั้น ควรกำหนดพารามิเตอร์การดัดงอตามวัสดุเฉพาะ แทนที่จะใช้ค่าชดเชยมุมคงที่เพียงค่าเดียว
อีกวิธีหนึ่งคือการควบคุมระยะเวลาที่จะคงแรงดันไว้ในระหว่างการดัดงอ
นี้สามารถอธิบายได้ว่าเวลาอยู่หรือควบคุมเวลาการกดได้
หลังจากที่หมัดถึงตำแหน่งที่ตั้งโปรแกรมไว้ การรักษาแรงดันในช่วงระยะเวลาที่เหมาะสมสามารถช่วยให้กระบวนการขึ้นรูปมีความเสถียร และปรับปรุงความสามารถในการทำซ้ำภายใต้สภาวะการผลิตบางอย่าง
จุดเริ่มต้นในทางปฏิบัติอาจใช้เวลาไม่กี่วินาที เช่น3–5 วินาทีแต่ควรกำหนดเวลาอยู่จริงตามข้อกำหนดของวัสดุ ความหนา เครื่องมือ เครื่องจักร และการผลิต
ไม่ควรสันนิษฐานว่าการกดที่นานขึ้นจะทำให้โค้งงอได้แม่นยำยิ่งขึ้นเสมอไป
ในระหว่างการดัดแผ่นจะเกิดการเสียรูปทั้งแบบยืดหยุ่นและแบบพลาสติก
การรักษาแรงดันที่ควบคุมไว้สามารถช่วยให้กระบวนการขึ้นรูปมีความเสถียร และลดความแปรปรวนระหว่างชิ้นส่วนในการใช้งานบางประเภท
อย่างไรก็ตาม ผลกระทบของเวลาพักมักจะเป็นผลรองจากการควบคุมที่เหมาะสมของ:
ดังนั้นควรคำนึงถึงเวลาพักเป็นพารามิเตอร์การควบคุมกระบวนการหนึ่งตัวแทนที่จะเป็นทางออกเดียวสำหรับความแม่นยำในการดัดงอ
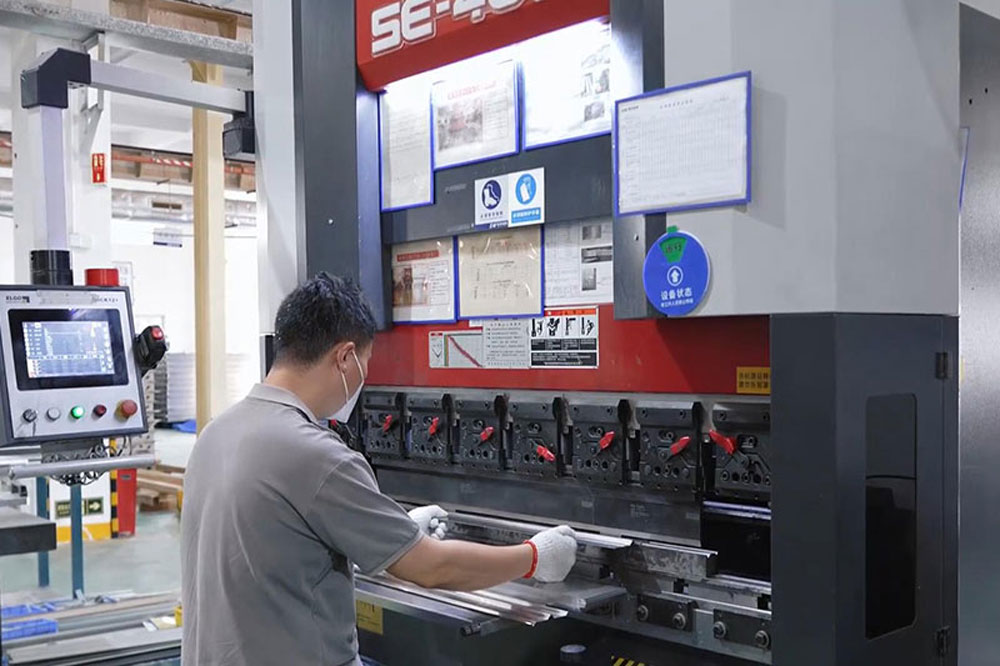
สำหรับการใช้งานที่ต้องการมุมโค้งงอสม่ำเสมอ การใช้การควบคุมกระบวนการร่วมกันจะมีประสิทธิภาพมากกว่าการใช้การปรับเพียงครั้งเดียว
แนวทางปฏิบัติอาจรวมถึง:
การระบุวัสดุ → การทดลองโค้งงอ → การวัดสปริงแบ็ค → การชดเชยมุม → การคงตัวที่ควบคุม → การตรวจสอบขั้นสุดท้าย
ตัวอย่างเช่น หากส่วนประกอบต้องการการโค้งงอ 90 องศาหลายครั้ง ผู้ปฏิบัติงานสามารถทดลองการโค้งงอได้ก่อนโดยใช้วัสดุและเครื่องมือที่เลือก
จากนั้นจึงวัดมุมสุดท้ายที่เกิดขึ้นจริง
หากมุมที่วัดได้แตกต่างจากชิ้นงาน สามารถปรับโปรแกรมการดัดงอเพื่อชดเชยการสปริงกลับที่สังเกตได้
หลังจากสร้างกระบวนการที่เสถียรแล้ว คุณสามารถแนะนำเวลาคงอยู่ที่มีการควบคุมได้ตามความเหมาะสมเพื่อปรับปรุงความสามารถในการทำซ้ำ
แนวทางนี้จะสร้างวงจรป้อนกลับแทนที่จะอาศัยการคำนวณทางทฤษฎีทั้งหมด
การเลือกเครื่องมือมีอิทธิพลอย่างมากต่อความแม่นยำในการดัดโลหะแผ่น
แม้ว่าการกดเบรกจะมีความสามารถสูง แต่การใช้เครื่องมือที่ไม่เหมาะสมอาจทำให้การรักษามุมและขนาดสม่ำเสมอได้ยาก
ปัจจัยด้านเครื่องมือที่สำคัญได้แก่:
การเปิดแบบ V-die ส่งผลต่อแรงดัดงอ รัศมีการโค้งงอ และพฤติกรรมการขึ้นรูป
หากการเปิดแม่พิมพ์ไม่เหมาะสมกับความหนาของวัสดุและรูปทรงการโค้งงอที่ต้องการ การโค้งงอที่เกิดขึ้นอาจไม่เป็นไปตามข้อกำหนดด้านขนาดที่คาดหวัง
เครื่องมือที่ชำรุดหรือชำรุดอาจทำให้ชิ้นส่วนต่างๆ แตกต่างกันได้
การตรวจสอบพั้นช์และดายเป็นประจำช่วยให้มั่นใจได้ว่าเครื่องมือขึ้นรูปยังคงอยู่ในสภาพที่เหมาะสม
การจัดตำแหน่งที่ถูกต้องระหว่างเครื่องมือด้านบนและด้านล่างก็มีความสำคัญเช่นกัน
การวางแนวที่ไม่ตรงอาจทำให้เกิดมุมที่ไม่สอดคล้องกันตลอดความยาวโค้งงอ หรือการแปรผันระหว่างชุดการผลิตที่แตกต่างกัน
สำหรับการผลิตโลหะแผ่นที่มีความแม่นยำ ดังนั้นควรเลือกเครื่องมือตามชิ้นส่วนจริง แทนที่จะใช้การกำหนดค่าเครื่องมือเดียวกันสำหรับส่วนประกอบทุกชิ้น
แผ่นสองแผ่นที่มีความหนาเท่ากันอาจไม่จำเป็นต้องทำงานเหมือนกันระหว่างการดัด
เกรดวัสดุ ความแข็ง ความแข็งแรงของผลผลิต ความต้านทานแรงดึง และอุณหภูมิ ล้วนมีอิทธิพลต่อพฤติกรรมการขึ้นรูป
นี่เป็นสิ่งสำคัญอย่างยิ่งเมื่อทำงานกับ:
ตัวอย่างเช่น การเปลี่ยนแปลงในซัพพลายเออร์วัสดุหรือเกรดวัสดุบางครั้งอาจทำให้เกิดการตอบสนองการสปริงกลับที่แตกต่างกัน แม้ว่าความหนาปกติจะยังคงไม่เปลี่ยนแปลงก็ตาม
สำหรับการผลิตซ้ำ การรักษาข้อกำหนดเฉพาะของวัสดุให้สม่ำเสมอจะช่วยลดความผันแปรของกระบวนการ
นี่คือเหตุผลที่ผู้ผลิตมืออาชีพควรตรวจสอบข้อมูลวัสดุก่อนการผลิต แทนที่จะปฏิบัติต่อแผ่นทั้งหมดที่มีความหนาเท่ากันให้เหมือนกัน
สำหรับชิ้นส่วนที่มีการโค้งงอหลายครั้ง ลำดับการดัดจะส่งผลต่อขนาดสุดท้าย
ลำดับการวางแผนที่ไม่ดีอาจทำให้:
ก่อนการผลิต วิศวกรควรประเมินลำดับการดัดงอทั้งหมด
สำหรับชิ้นส่วนที่ซับซ้อน กระบวนการอาจต้องพิจารณา:
การตัดด้วยเลเซอร์ → การขัด → โค้งแรก → โค้งที่สอง → โค้งเพิ่มเติม → การตรวจสอบมิติ
ลำดับการปฏิบัติงานควรปล่อยให้ชิ้นส่วนอยู่ในตำแหน่งที่ถูกต้อง และหลีกเลี่ยงการรบกวนระหว่างชิ้นงานและเครื่องมือ
สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับตู้ขนาดใหญ่ แผงไฟฟ้า ส่วนประกอบ HVAC ฉากยึด และโครงสร้างประดิษฐ์ที่ซับซ้อน
สำหรับส่วนประกอบโลหะแผ่นที่สั่งทำพิเศษ การทดลองดัดงอเป็นหนึ่งในวิธีที่เป็นประโยชน์ที่สุดในการตรวจสอบกระบวนการก่อนการผลิตเต็มรูปแบบ
ชิ้นส่วนทดลองช่วยให้ผู้ผลิตสามารถตรวจสอบ:
หากผลลัพธ์ไม่ตรงตามข้อกำหนดการวาด สามารถปรับกระบวนการก่อนผลิตเป็นชุดทั้งหมดได้
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับผลิตภัณฑ์ใหม่หรือชิ้นส่วนที่มีความคลาดเคลื่อนในการทำงานที่จำกัด
แทนที่จะอาศัยเพียงการคำนวณทางทฤษฎีเท่านั้น ผู้ผลิตสามารถใช้ข้อมูลการผลิตจริงเพื่อสร้างพารามิเตอร์การโค้งงอขั้นสุดท้ายได้
พารามิเตอร์กระบวนการเพียงอย่างเดียวไม่สามารถรับประกันได้ว่าส่วนประกอบที่เสร็จสมบูรณ์จะตรงตามข้อกำหนดที่กำหนด
ควรตรวจสอบส่วนสุดท้ายตามข้อกำหนดการวาดภาพ
ผู้ผลิตอาจใช้: ขึ้นอยู่กับส่วนประกอบ
ตัวอย่างเช่น หากภาพวาดต้องมีการโค้งงอ 90° โดยมีพิกัดความเผื่อที่ระบุ ควรวัดและบันทึกมุมจริงตามแผนการตรวจสอบ
สำหรับส่วนประกอบที่สำคัญ การตรวจสอบควรไม่เพียงเน้นไปที่มุมเท่านั้น แต่ยังรวมถึงมิติที่เกี่ยวข้องด้วย เช่น:
เพื่อให้แน่ใจว่าส่วนประกอบทั้งหมด (ไม่ใช่แค่มุมเดียว) เหมาะสำหรับการประกอบ
เป็นเรื่องยากที่จะคิดว่าความแม่นยำในการดัดงอสามารถแก้ไขได้โดยเพียงแค่เปลี่ยนมุมกดเบรก
ในความเป็นจริง การดัดโลหะแผ่นที่แม่นยำนั้นเป็นผลมาจากหลายปัจจัยที่ทำงานร่วมกัน
โดยทั่วไปกระบวนการที่เชื่อถือได้จะพิจารณาถึง:
วัสดุ + เครื่องมือ + เครื่องจักร + พารามิเตอร์ + สปริงแบ็ค + ลำดับการโค้งงอ + การตรวจสอบ
หากปัจจัยหนึ่งเปลี่ยนแปลง กระบวนการอาจจำเป็นต้องปรับเปลี่ยน
ตัวอย่างเช่น การเปลี่ยนจากเหล็กกล้าคาร์บอนเป็นเหล็กกล้าไร้สนิมอาจต้องใช้กลยุทธ์การดัดที่แตกต่างออกไป
การเปลี่ยนความหนาของแผ่นอาจต้องใช้ช่องเปิดแบบ V-die ที่แตกต่างกัน
การเปลี่ยนรัศมีการโค้งงออาจส่งผลต่อการดีดตัวกลับ
การเปลี่ยนซัพพลายเออร์หรือเกรดวัสดุอาจเปลี่ยนพฤติกรรมการขึ้นรูปด้วย
นี่คือสาเหตุที่ผู้ผลิตที่มีประสบการณ์ใช้การตรวจสอบกระบวนการแทนที่จะอาศัยพารามิเตอร์คงที่สำหรับทุกโครงการ
ก่อนการผลิต วิศวกรและผู้ซื้อสามารถใช้รายการตรวจสอบต่อไปนี้:
รายการตรวจสอบนี้สามารถช่วยลดการทำงานซ้ำโดยไม่จำเป็น และปรับปรุงความสอดคล้องระหว่างชุดการผลิตได้
เครื่องจักร SHENGWOให้บริการผลิตโลหะแผ่นตามสั่งและบริการเครื่องจักรกลซีเอ็นซีสำหรับลูกค้า OEM และลูกค้าอุตสาหกรรมทั่วโลก
ความสามารถในการผลิตของเราประกอบด้วย:
อุปกรณ์กดเบรกของเราประกอบด้วย40T, 100T และ 160Tเครื่องจักรช่วยให้สามารถประมวลผลวัสดุและความหนาที่แตกต่างกันได้ตามความต้องการของโครงการ
สำหรับโครงการโลหะแผ่นตามสั่ง ทีมวิศวกรของเราสามารถตรวจสอบ:
นอกจากนี้เรายังสนับสนุนโครงการที่ผสมผสานการผลิตโลหะแผ่นเข้ากับการตัดเฉือน CNC
ตัวอย่างเช่น ส่วนประกอบที่ประดิษฐ์ขึ้นอาจต้องผ่านการตัดและดัดด้วยเลเซอร์ก่อน ตามด้วยการเชื่อมและการตัดเฉือน CNC ของพื้นผิวหรือรูยึดที่สำคัญ
ซึ่งช่วยให้กระบวนการผลิตสามารถจับคู่กับข้อกำหนดด้านการทำงานของส่วนประกอบขั้นสุดท้ายได้
ลูกค้าสามารถจัดเตรียมภาพวาด 2D, ไฟล์ 3D CAD, ข้อมูลจำเพาะของวัสดุ, พิกัดความเผื่อ, ข้อกำหนดการรักษาพื้นผิว, ปริมาณ และตัวอย่างอ้างอิงสำหรับการตรวจสอบทางวิศวกรรม
คำถามที่ 1: ฉันจะปรับปรุงความแม่นยำของมุมดัดโลหะแผ่นได้อย่างไร
ปัจจัยหลัก ได้แก่ ความสม่ำเสมอของวัสดุ เครื่องมือที่เหมาะสม การชดเชยการสปริงกลับ พารามิเตอร์การดัดงอที่เหมาะสม เวลาคงตัวที่ควบคุม ลำดับการโค้งงอที่ถูกต้อง และการตรวจสอบมิติขั้นสุดท้าย
คำถามที่ 2: อะไรทำให้เกิดการสปริงกลับของการดัดงอของแผ่นโลหะ?
การสปริงกลับเกิดขึ้นเนื่องจากส่วนหนึ่งของการเปลี่ยนรูปของวัสดุมีความยืดหยุ่น หลังจากปล่อยแรงดัดงอ วัสดุจะกลับสู่รูปร่างเดิมบางส่วน คุณสมบัติของวัสดุ ความหนา รัศมีการโค้งงอ และสภาวะการขึ้นรูป ล้วนส่งผลต่อการสปริงกลับ
คำถามที่ 3:ฉันควรใช้มุม 85°–88° เสมอเพื่อให้โค้งงอ 90° หรือไม่
ไม่ ค่าเหล่านี้ไม่ควรถือเป็นการตั้งค่าสากล การชดเชยที่ต้องการขึ้นอยู่กับวัสดุ ความหนา เครื่องมือ ความสามารถของเครื่องจักร รูปทรงโค้งงอ และสปริงแบ็คที่วัดได้ ควรกำหนดค่าที่ถูกต้องผ่านการทดสอบกระบวนการและข้อมูลการผลิต
คำถามที่ 4:การกดค้างไว้ประมาณ 3-5 วินาทีจะช่วยเพิ่มความแม่นยำในการดัดโลหะแผ่นเสมอหรือไม่
ไม่จำเป็น. ระยะเวลาหยุดนิ่งที่ควบคุมสามารถช่วยให้กระบวนการมีเสถียรภาพในบางแอปพลิเคชัน แต่เวลาหยุดนิ่งที่มากเกินไปไม่ได้ให้ความแม่นยำดีขึ้นโดยอัตโนมัติ ควรกำหนดเวลาที่เหมาะสมผ่านการตรวจสอบความถูกต้องของกระบวนการจริง
Q5: วัสดุใดที่มักใช้สำหรับการดัดโลหะแผ่น?
วัสดุทั่วไป ได้แก่ เหล็กกล้าคาร์บอน สแตนเลส อลูมิเนียม และเหล็กชุบสังกะสี วัสดุแต่ละชนิดมีลักษณะการขึ้นรูปที่แตกต่างกันและอาจต้องใช้เครื่องมือและพารามิเตอร์กระบวนการที่แตกต่างกัน
Q6: สามารถใช้เครื่องจักรซีเอ็นซีหลังจากการดัดโลหะแผ่นได้หรือไม่?
ใช่. สำหรับส่วนประกอบที่ต้องการพื้นผิวหรือรูในการติดตั้งที่มีความแม่นยำสูง การตัดเฉือน CNC สามารถทำได้หลังจากการแปรรูปและการดัดงอ สิ่งนี้สามารถช่วยให้ได้มิติสุดท้ายที่เข้มงวดยิ่งขึ้น โดยที่การขึ้นรูปเพียงอย่างเดียวไม่เพียงพอ
การปรับปรุงความแม่นยำในการดัดโลหะแผ่นไม่ได้เกี่ยวกับการค้นหาการตั้งค่าเครื่องจักรแบบตายตัวเพียงอย่างเดียว
แนวทางที่เชื่อถือได้มากขึ้นคือการรวม:
การชดเชยสปริงกลับ + การคงตัวที่ควบคุมได้ + เครื่องมือที่เหมาะสม + การควบคุมวัสดุ + การตรวจสอบกระบวนการ + การตรวจสอบขั้นสุดท้าย
การชดเชยการโค้งงอมากเกินไปสามารถช่วยต่อต้านการสปริงกลับได้ ในขณะที่การควบคุมเวลาคงตัวอาจปรับปรุงความเสถียรของกระบวนการในการใช้งานที่เหมาะสม การเลือกเครื่องมือให้ตรงกับวัสดุและรูปทรงก็มีความสำคัญไม่แพ้กัน
สิ่งสำคัญที่สุดคือ พารามิเตอร์การดัดงอควรได้รับการตรวจสอบความถูกต้องผ่านเงื่อนไขการผลิตจริง แทนที่จะคัดลอกจากการตั้งค่าสากล
สำหรับการผลิตโลหะแผ่นตามสั่ง ผู้ผลิตที่มีความสามารถด้านวิศวกรรมและการควบคุมกระบวนการที่แข็งแกร่งสามารถช่วยระบุสมดุลที่เหมาะสมระหว่างความแม่นยำในการดัดงอ ประสิทธิภาพการผลิต และต้นทุนการผลิต
มีโครงการดัดโลหะแผ่นแบบกำหนดเองหรือไม่?
ส่ง SHENGWO MACHINERY แบบเขียนแบบหรือไฟล์ CAD 3D ของคุณรวมถึงข้อกำหนดด้านวัสดุ ความหนา ความทนทาน ปริมาณ และการรักษาพื้นผิว
ทีมวิศวกรของเราสามารถตรวจสอบการออกแบบของคุณและพัฒนากระบวนการผลิตที่เหมาะสมสำหรับโครงการของคุณได้
SHENGWO MACHINERY — จากแบบของคุณไปจนถึงชิ้นส่วนที่ผลิตที่เชื่อถือได้
เลขที่ 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
