.png)
ผู้เขียน |ทีมข้อมูลเชิงลึกอุตสาหกรรม SHENGWO
อัปเดต | สิงหาคม 2569
สารบัญ
อลูมิเนียมเป็นหนึ่งในวัสดุที่ใช้กันอย่างแพร่หลายในการผลิต CNC สมัยใหม่ เนื่องจากมีความหนาแน่นต่ำ สามารถแปรรูปได้ดีเยี่ยม ทนต่อการกัดกร่อน และมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ดี มีการใช้กันอย่างแพร่หลายในการบินและอวกาศ ยานยนต์ อิเล็กทรอนิกส์ ระบบอัตโนมัติ อุปกรณ์ทางการแพทย์ และเครื่องจักรอุตสาหกรรม
อย่างไรก็ตาม ชิ้นส่วนอะลูมิเนียม โดยเฉพาะชิ้นส่วนผนังบาง แผ่นบาง กระเป๋าลึก และส่วนประกอบที่มีรูปร่างซับซ้อน สามารถเปลี่ยนรูปได้ง่ายในระหว่างการกลึง CNC สำหรับผู้ผลิตและผู้ซื้อ สิ่งนี้อาจส่งผลให้เกิดการเบี่ยงเบนมิติ คุณภาพพื้นผิวไม่ดี ปัญหาการประกอบ และอัตราการปฏิเสธที่เพิ่มขึ้น
แล้วอะไรทำให้ชิ้นส่วนอะลูมิเนียมเสียรูประหว่างการตัดเฉือน และจะควบคุมปัญหาได้อย่างไร
ผู้ให้บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองที่เชื่อถือได้ไม่ควรเพียงแค่ปรับเครื่องหลังจากการเสียรูปเกิดขึ้น แต่ควรพิจารณาวัสดุ เครื่องมือ วิธีการจับยึด ลำดับการตัดเฉือน และพารามิเตอร์การตัดร่วมกันก่อนเริ่มการผลิต
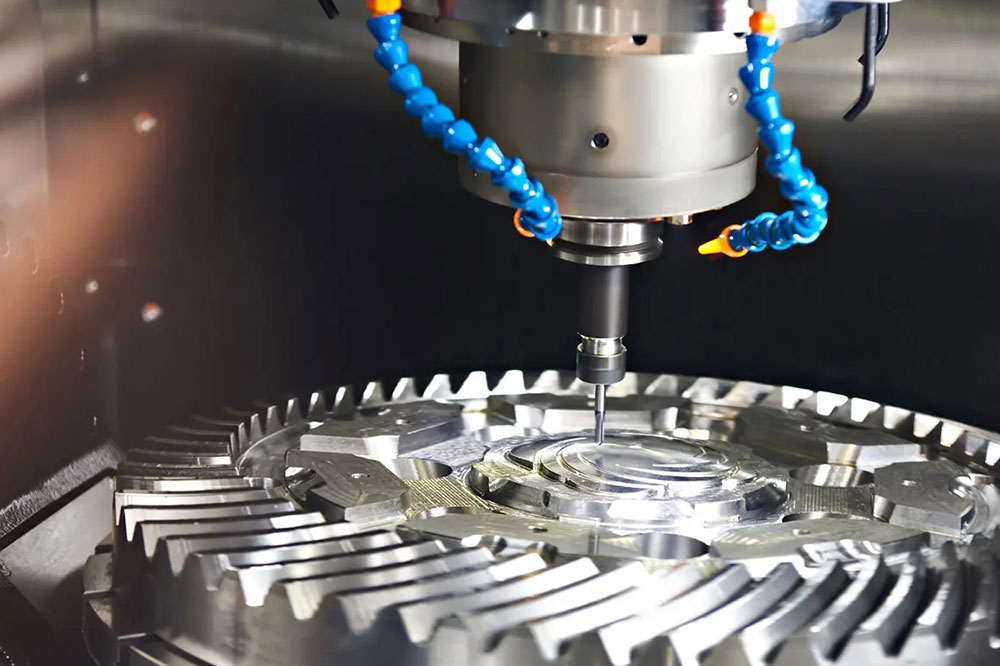
อลูมิเนียมมีค่าสัมประสิทธิ์การขยายตัวทางความร้อนค่อนข้างสูง และโดยทั่วไปจะอ่อนกว่าเหล็ก คุณลักษณะเหล่านี้ช่วยให้ตัดเฉือนได้ง่าย แต่ยังทำให้ส่วนประกอบอะลูมิเนียมบางชนิดไวต่อแรงตัดเฉือนและการเปลี่ยนแปลงของอุณหภูมิมากขึ้นอีกด้วย
สาเหตุที่พบบ่อยที่สุดของการเสียรูป ได้แก่:
ตัวอย่างเช่น ผนังอะลูมิเนียมบางๆ อาจยังคงความแม่นยำของมิติในขณะที่จับยึดกับเครื่องจักร แต่จะสปริงออกด้านนอกหรือด้านในหลังจากปล่อยฟิกซ์เจอร์แล้ว นี่คือเหตุผลที่ผู้ผลิตบริการตัดเฉือน CNC แบบกำหนดเองที่มีประสบการณ์จำเป็นต้องพิจารณาสภาพของชิ้นส่วนทั้งระหว่างและหลังการตัดเฉือน
ความเค้นภายในเป็นสาเหตุหนึ่งของการเสียรูปของการตัดเฉือนอะลูมิเนียมที่ถูกมองข้ามมากที่สุด
ช่องว่างอลูมิเนียม
หลายวิธีสามารถช่วยลดความเสี่ยงนี้ได้:
การเสื่อมสภาพตามธรรมชาติหรือเทียม: การเสื่อมสภาพอาจช่วยให้วัสดุมีความเสถียรก่อนที่จะตัดเฉือนอย่างแม่นยำ ทั้งนี้ขึ้นอยู่กับวัสดุและสภาพที่ว่างเปล่า
การบำบัดด้วยการสั่นสะเทือนหรือบรรเทาความเครียดอื่นๆ: สิ่งเหล่านี้อาจได้รับการพิจารณาสำหรับการใช้งานที่เหมาะสมซึ่งเกี่ยวข้องกับความเครียดตกค้าง
การตัดเฉือนเบื้องต้น: เมื่อช่องว่างเริ่มแรกมีค่าเผื่อการตัดเฉือนสูง การเอาวัสดุออกในการดำเนินการก่อนหน้านี้สามารถลดค่าเผื่อที่เหลืออยู่ และทำให้เกิดการเสียรูปบางส่วนก่อนการตัดเฉือนขั้นสุดท้าย
กลยุทธ์การตัดเฉือนในทางปฏิบัติคือ:
วัตถุดิบ → การบรรเทาความเครียด/การตัดเฉือนล่วงหน้า → การกลึงหยาบ → การคงตัว → การเก็บผิวกึ่งละเอียด → การเก็บผิวละเอียด
การเลือกเครื่องมือมีบทบาทสำคัญในการควบคุมการเสียรูประหว่างการตัดเฉือนอะลูมิเนียม CNC รูปทรง วัสดุ ความคม และสภาพของเครื่องมือตัดส่งผลโดยตรงต่อแรงตัด การสร้างความร้อน การคายเศษ ผิวสำเร็จ และความเสถียรของขนาด
สำหรับชิ้นส่วนอะลูมิเนียม โดยเฉพาะส่วนประกอบที่มีผนังบางหรือซับซ้อน เป้าหมายคือการบรรลุการขจัดวัสดุอย่างมีประสิทธิภาพ ในขณะเดียวกันก็ควบคุมแรงตัดและการสร้างความร้อนไว้ได้ ผู้ให้บริการด้านการตัดเฉือน CNC แบบมืออาชีพควรเลือกเครื่องมือตามอะลูมิเนียมอัลลอย รูปทรงของชิ้นส่วน ระยะการตัดเฉือน และพิกัดความเผื่อที่ต้องการ
มุมคายจะส่งผลต่อวิธีที่คมตัดเข้าไปในวัสดุอะลูมิเนียม และวิธีที่เศษไหลออกจากบริเวณการตัด
มุมคายบวกที่เหมาะสมสามารถช่วยสร้างการตัดเฉือนที่คม ลดความต้านทานในการตัด และปรับปรุงการคายเศษ สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อตัดเฉือนอะลูมิเนียม เนื่องจากอะลูมิเนียมมีแนวโน้มที่จะผลิตเศษที่ต่อเนื่องและมีขนาดค่อนข้างใหญ่
อย่างไรก็ตาม ไม่ควรเพิ่มมุมคายให้มากที่สุดเท่าที่จะเป็นไปได้ มุมคายมากเกินไปอาจลดความแข็งแรงของคมตัด ดังนั้น รูปทรงที่เหมาะสมควรพิจารณาจากอะลูมิเนียมอัลลอย สภาพการตัด เส้นผ่านศูนย์กลางของเครื่องมือ และข้อกำหนดในการตัดเฉือน
มุมหลบช่วยป้องกันการสัมผัสที่ไม่จำเป็นระหว่างด้านข้างเครื่องมือกับพื้นผิวที่ตัดเฉือน
ในระหว่างการตัดเฉือนหยาบ เครื่องมือจะต้องมีความแข็งแรงเพียงพอที่จะรับแรงตัดที่สูงขึ้นได้ ในระหว่างการเก็บผิวละเอียด มุมหลบที่เหมาะสมสามารถช่วยลดแรงเสียดทานและปรับปรุงคุณภาพพื้นผิวได้
สำหรับชิ้นส่วนอะลูมิเนียมที่มีผนังบาง การควบคุมแรงเสียดทานมีความสำคัญอย่างยิ่ง เนื่องจากแรงกดในการตัดที่มากเกินไปอาจทำให้เกิดการสั่นสะเทือนและการเสียรูปของขนาดได้
มุมเกลียวส่งผลต่อความเรียบในการตัด การคายเศษ และแรงตัด
สำหรับการตัดเฉือนอะลูมิเนียม มักเลือกใช้เครื่องมือที่ออกแบบมาให้มีการคายเศษที่มีประสิทธิภาพ เนื่องจากอะลูมิเนียมสามารถสร้างเศษที่ยาวหรือค่อนข้างใหญ่ได้ พื้นที่ร่องที่เพียงพอจะช่วยป้องกันการสะสมและการตัดเศษ ซึ่งอาจทำให้ความร้อนในการตัดเพิ่มขึ้นและทำให้พื้นผิวของเครื่องจักรเสียหายได้
ควรเลือกจำนวนคมตัดตามเส้นผ่านศูนย์กลางเครื่องมือ ความเร็วสปินเดิล อัตราการป้อน และอัตราการขจัดวัสดุที่ต้องการ วัตถุประสงค์คือเพื่อรักษาการตัดที่มั่นคง แทนที่จะเพียงเพิ่มจำนวนร่องให้สูงสุด
ความคมของเครื่องมือเป็นอีกปัจจัยสำคัญในบริการตัดเฉือน CNC แบบสั่งทำ คมตัดที่คมสามารถลดความต้านทานในการตัดและลดการสร้างความร้อนที่ไม่จำเป็น
เมื่อเครื่องมือสึกหรอ แรงตัดและแรงเสียดทานจะเพิ่มขึ้น สิ่งนี้อาจนำไปสู่:
สำหรับส่วนประกอบอะลูมิเนียมที่มีความเที่ยงตรงสูง การสึกหรอของเครื่องมือจึงควรได้รับการตรวจสอบตลอดการผลิต การเปลี่ยนหรือปรับสภาพเครื่องมือในขั้นตอนที่เหมาะสมจะช่วยรักษาคุณภาพการตัดเฉือนที่สม่ำเสมอระหว่างชิ้นส่วนและชุดการผลิต
ท้ายที่สุดแล้ว เครื่องมือที่ดีที่สุดไม่จำเป็นต้องเป็นเครื่องมือที่มีราคาแพงที่สุดหรือก้าวร้าวที่สุดเสมอไป เป็นเครื่องมือที่มีรูปทรงและประสิทธิภาพการตัดตรงกับวัสดุ การออกแบบส่วนประกอบ และข้อกำหนดในการผลิต
ตัวอย่างเช่น บล็อกอะลูมิเนียมแข็งอาจทนต่อพารามิเตอร์การกัดหยาบที่รุนแรงกว่า ในขณะที่กล่องหุ้มที่มีผนังบางหรือตัวเรือนอะลูมิเนียมที่มีความแม่นยำอาจต้องใช้การตัดที่เบากว่า เครื่องมือที่ได้รับการปรับปรุง และการรองรับเพิ่มเติม
นี่คือสาเหตุที่ผู้ผลิตบริการตัดเฉือน CNC แบบกำหนดเองที่มีประสบการณ์สูงประเมินเครื่องมือว่าเป็นส่วนหนึ่งของกลยุทธ์การตัดเฉือนโดยรวม แทนที่จะมองว่าเป็นการตัดสินใจในการผลิตแบบแยกส่วน
เครื่องมือมีคมไม่เพียงปรับปรุงผิวสำเร็จ แต่ยังช่วยควบคุมการเสียรูปอีกด้วย
เนื่องจากเครื่องมือตัดสึกหรอ:
ด้วยเหตุนี้ บริการตัดเฉือน CNC แบบกำหนดโดยมืออาชีพควรจัดให้มีการจัดการอายุการใช้งานเครื่องมือที่เหมาะสม แทนที่จะใช้เครื่องมืออย่างไม่มีกำหนด
ควรตรวจสอบสภาพเครื่องมือตามวัสดุ พารามิเตอร์การตัด ประเภทเครื่องมือ ปริมาณการผลิต และพิกัดความเผื่อที่ต้องการ
สำหรับการผลิต OEM ในปริมาณมาก เกณฑ์การเปลี่ยนเครื่องมือที่เป็นมาตรฐานยังสามารถปรับปรุงความสม่ำเสมอระหว่างชุดงานได้อีกด้วย
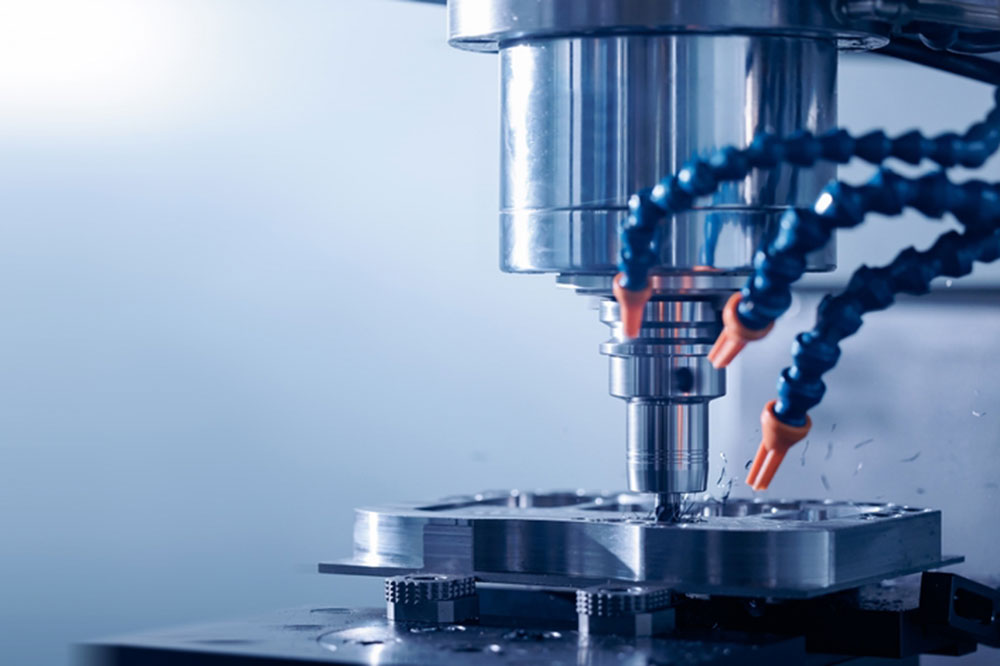
การยึดจับถือเป็นสาเหตุสำคัญอีกประการหนึ่งของความผิดปกติ โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนอะลูมิเนียมที่มีผนังบาง
หากใช้แรงกดในการจับยึดมากเกินไปกับชิ้นงานที่มีความยืดหยุ่น ชิ้นงานอาจเสียรูประหว่างการตัดเฉือน เมื่อปล่อยฟิกซ์เจอร์แล้ว ชิ้นส่วนบางส่วนสามารถกลับสู่รูปร่างเดิมได้บางส่วน
สำหรับส่วนประกอบอะลูมิเนียมที่บางหรือยืดหยุ่น ผู้ผลิตอาจพิจารณา:
หลักการง่ายๆ ก็คือ จับชิ้นงานให้แน่นโดยไม่ทำให้ชิ้นงานบิดเบี้ยวโดยไม่จำเป็น
ตัวอย่างเช่น เมื่อตัดเฉือนแผ่นอะลูมิเนียมบางๆ การจับยึดแบบสุญญากาศที่กระจายสม่ำเสมอในบางครั้งอาจให้การรองรับที่สม่ำเสมอมากกว่าการจับยึดเชิงกลแบบเข้มข้น
สำหรับชิ้นส่วนที่ซับซ้อน ฟิกซ์เจอร์แบบกำหนดเองอาจให้ความแข็งแกร่งและความสามารถในการทำซ้ำได้ดีกว่าฟิกซ์เจอร์มาตรฐาน
แม้ว่าจะมีเครื่องมือและการจับยึดที่ดี แต่ลำดับการตัดเฉือนที่ไม่ถูกต้องก็สามารถทำให้เกิดการเสียรูปได้
การเอาวัสดุมากเกินไปออกจากด้านหนึ่งของส่วนประกอบสามารถคลายความเครียดภายในและเปลี่ยนความแข็งแกร่งของโครงสร้างได้
กลยุทธ์ทั่วไปคือการแบ่งการตัดเฉือนออกเป็นหลายขั้นตอน:
วัตถุประสงค์คือเพื่อกำจัดวัสดุส่วนเกินส่วนใหญ่อย่างมีประสิทธิภาพ ในขณะเดียวกันก็เหลือสต็อกไว้เพียงพอสำหรับการดำเนินงานในภายหลัง
วัสดุที่เหลือจะลดลงในขณะที่ปล่อยให้ส่วนประกอบมีความเสถียรก่อนการตัดเฉือนขั้นสุดท้าย
เฉพาะวัสดุที่มีการควบคุมและค่อนข้างน้อยเท่านั้นที่จะถูกลบออก ซึ่งช่วยให้เครื่องมือเก็บผิวละเอียดสามารถทำงานได้ภายใต้สภาวะที่มั่นคงยิ่งขึ้น
สำหรับชิ้นส่วนที่มีความเที่ยงตรงสูง การปล่อยให้ส่วนประกอบเย็นลงและทรงตัวระหว่างขั้นตอนการตัดเฉือนหลักๆ อาจเป็นประโยชน์เช่นกัน
กระบวนการทั่วไปอาจเป็นดังนี้:
การกัดหยาบ → การทำความเย็น/การทำให้เสถียร → การเก็บผิวกึ่งละเอียด → การตรวจสอบ → การเก็บผิวละเอียด → การตรวจสอบขั้นสุดท้าย
กระบวนการนี้มีความสำคัญอย่างยิ่งเมื่อลูกค้าต้องการความคลาดเคลื่อนที่เข้มงวดหรือผนังที่มีโครงสร้างบาง
ความเร็วตัด อัตราป้อน ความลึกของการตัด รูปทรงของเครื่องมือ และกลยุทธ์การใช้น้ำหล่อเย็น ล้วนส่งผลต่อการเสียรูปของการตัดเฉือน
หากสภาวะการตัดรุนแรงเกินไป แรงตัดและความร้อนอาจเพิ่มขึ้น หากระมัดระวังเกินไป ประสิทธิภาพการตัดเฉือนอาจลดลงและการคายเศษอาจกลายเป็นปัญหาได้
ดังนั้นจึงไม่มีพารามิเตอร์การตัดอเนกประสงค์ที่เหมาะกับส่วนประกอบอะลูมิเนียมทุกชิ้น
ผู้ให้บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองระดับมืออาชีพควรพิจารณา:
พารามิเตอร์การตัดเฉือนที่ใช้สำหรับบล็อกอะลูมิเนียมแข็งไม่ควรคัดลอกไปยังโครงที่มีผนังบางหรือส่วนประกอบการบินและอวกาศที่มีความแม่นยำ
การเสียรูปของเครื่องจักรถือเป็นปัญหาด้านมิติในที่สุด
ส่วนประกอบอาจมีขนาดตรงตามที่กำหนดในขณะที่ติดตั้งบนเครื่องจักร แต่ไม่ผ่านการตรวจสอบหลังจากถอดออกจากฟิกซ์เจอร์แล้ว นี่คือเหตุผลว่าทำไมการตรวจสอบขั้นสุดท้ายจึงควรดำเนินการภายใต้สภาวะที่ได้รับการควบคุม
กิจกรรมการตรวจสอบที่สำคัญอาจรวมถึง:
สำหรับโครงการ OEM ที่มีความต้องการสูง บันทึกการตรวจสอบยังให้ความสามารถในการตรวจสอบย้อนกลับและช่วยระบุแนวโน้มของกระบวนการอีกด้วย
อะลูมิเนียมอัลลอยด์บางชนิดมีพฤติกรรมเหมือนกันระหว่างการตัดเฉือน
เกรดที่แตกต่างกันมีการผสมผสานที่แตกต่างกันของ:
ตัวอย่างเช่น อะลูมิเนียม 5052 มักได้รับการยกย่องในเรื่องความสามารถในการขึ้นรูป ในขณะที่ 6061 ให้ความสมดุลที่เป็นประโยชน์ระหว่างความสามารถในการขึ้นรูป ความแข็งแรง และความพร้อมจำหน่าย โลหะผสมที่มีความแข็งแรงสูงกว่าอาจให้ลักษณะการตัดเฉือนที่แตกต่างกัน และต้องใช้เครื่องมือและกลยุทธ์กระบวนการที่แตกต่างกัน
ดังนั้นการเลือกวัสดุจึงควรพิจารณาจากการใช้งานจริงมากกว่าการเลือกอะลูมิเนียมอัลลอยด์ที่มีราคาต่ำที่สุด
ซัพพลายเออร์บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองที่เชื่อถือได้สามารถตรวจสอบข้อกำหนดการวาดและการใช้งานก่อนการผลิตเพื่อพิจารณาว่าวัสดุและกระบวนการตัดเฉือนที่ระบุนั้นใช้งานได้จริงหรือไม่
เครื่องจักร SHENGWOให้บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองสำหรับลูกค้า OEM ระหว่างประเทศที่ต้องการส่วนประกอบอลูมิเนียมและโลหะที่ปรับแต่งเอง
ความสามารถในการผลิตของเราประกอบด้วยการใช้เครื่องจักร CNC การผลิตโลหะแผ่นที่มีความแม่นยำ การตัดด้วยเลเซอร์ การดัด การเชื่อม การรักษาพื้นผิว และการประกอบ ความสามารถแบบบูรณาการนี้ช่วยให้ลูกค้าได้รับกระบวนการผลิตที่หลากหลายจากซัพพลายเออร์รายเดียว
สำหรับโครงการอะลูมิเนียม CNC แนวทางของเรามุ่งเน้นที่มากกว่าแค่การผลิตชิ้นส่วนตามแบบ เราพิจารณา:
SHENGWO MACHINERY ดำเนินการภายใต้ระบบการจัดการคุณภาพ ISO 9001 และระบบการจัดการสิ่งแวดล้อม ISO 14001 ซึ่งได้รับการรับรองโดยหน่วยรับรองที่ได้รับการรับรองจาก UKAS
ประสบการณ์การผลิตของเรายังได้รับการยอมรับภายในห่วงโซ่อุปทานของชไนเดอร์ อิเล็คทริค ซึ่งรวมถึง:
การยอมรับเหล่านี้สะท้อนให้เห็นถึงความมุ่งมั่นของเราในด้านการจัดการคุณภาพ ความสม่ำเสมอในการผลิต และการปรับปรุงการผลิตอย่างต่อเนื่อง
Q1: คุณสามารถตัดเฉือนชิ้นส่วนอะลูมิเนียมผนังบางได้หรือไม่
ใช่. สามารถผลิตชิ้นส่วนอะลูมิเนียมผนังบางได้ แต่กลยุทธ์การตัดเฉือนจำเป็นต้องคำนึงถึงความหนาของผนัง ความแข็งแกร่ง แรงจับยึด เครื่องมือ และลำดับการตัดเฉือน
Q2: ฉันจะป้องกันไม่ให้ชิ้นส่วนอะลูมิเนียมเสียรูปได้อย่างไร
ปัจจัยที่สำคัญที่สุดคือการลดความเค้นตกค้าง การปรับพารามิเตอร์การตัดให้เหมาะสม การใช้เครื่องมือที่เหมาะสม การควบคุมแรงจับยึด และการจัดลำดับการตัดเฉือนอย่างเหมาะสม
Q3: คุณสามารถใช้เครื่อง CNC โลหะผสมอลูมิเนียมชนิดใดได้บ้าง?
อลูมิเนียมอัลลอยด์กลึง CNC ทั่วไปได้แก่ 5052, 6061, 6063, 6082 และ 7075 เกรดที่เหมาะสมที่สุดขึ้นอยู่กับข้อกำหนดทางกล ขนาด การกัดกร่อน และการใช้งาน
คำถามที่ 4: SHENGWO สามารถตรวจสอบภาพวาดของฉันก่อนการผลิตได้หรือไม่
ใช่. ลูกค้าสามารถจัดเตรียมแบบร่าง แบบจำลอง 3 มิติ ข้อมูลจำเพาะ ความต้องการวัสดุ ปริมาณ และข้อกำหนดการรักษาพื้นผิว ทีมวิศวกรของเราสามารถตรวจสอบโครงการและแนะนำกระบวนการผลิตที่เหมาะสมได้
Q5: คุณสนับสนุนการผลิต OEM หรือไม่?
ใช่. SHENGWO MACHINERY รองรับการผลิต OEM/ODM ที่ปรับแต่งตามแบบของลูกค้าและข้อกำหนดของโครงการ ตั้งแต่ต้นแบบและชุดงานขนาดเล็กไปจนถึงโปรแกรมการผลิตซ้ำ
การเสียรูปของอะลูมิเนียมในระหว่างการตัดเฉือน CNC ไม่ค่อยเกิดจากปัจจัยเดียว สภาพของวัสดุ ความเค้นภายใน รูปทรงของเครื่องมือ แรงตัด ความร้อน การหนีบ ลำดับการตัดเฉือน และการตรวจสอบ ทั้งหมดทำงานร่วมกันเพื่อกำหนดผลลัพธ์สุดท้าย
สำหรับผู้ซื้อ การเลือกบริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองที่มีประสบการณ์สามารถลดปัญหาด้านขนาด งานซ้ำ ความล่าช้าในการผลิต และความไม่สอดคล้องกันระหว่างแบทช์ได้อย่างมาก
พันธมิตรด้านการผลิตที่เหมาะสมไม่ควรมีเฉพาะอุปกรณ์ CNC เท่านั้น พวกเขาควรเข้าใจวิธีการควบคุมกระบวนการตัดเฉือนทั้งหมดตั้งแต่การตรวจสอบการวาดไปจนถึงการตรวจสอบขั้นสุดท้าย
มีโครงการตัดเฉือนอลูมิเนียม CNC หรือไม่?
ทีมวิศวกรของเราสามารถตรวจสอบความต้องการของคุณและจัดหาโซลูชันการผลิตและใบเสนอราคาที่ใช้งานได้จริงสำหรับโครงการของคุณ
เลขที่ 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China