.png)




著者 |SHENGWO 業界洞察チーム
更新されました | 2026年9月
コンテンツ
板金設計の公差は、製造コスト、組立パフォーマンス、製品品質、生産の一貫性に直接影響します。
エンジニアや製品設計者にとって、公差を厳密に設定しすぎると、製造コストが大幅に増加する可能性があります。一方、公差が緩すぎる場合、または公差が完全に欠落している場合は、組み立ての問題、穴の位置のずれ、寸法のばらつき、および製品の性能の一貫性の欠如が発生する可能性があります。
これは、レーザー切断、パンチング、曲げ、溶接、仕上げプロセスのそれぞれに異なるレベルの寸法能力があるカスタム板金製造の場合に特に重要です。
では、エンジニアは板金の公差をどのように正しく定義すればよいのでしょうか?
図面を製造用にリリースする前に、次の 4 つの主要な領域を確認すると役立ちます。
それぞれのポイントを詳しく見ていきましょう。
板金製造における最も一般的な問題の 1 つは、公差要件が不明確であるか、不必要に厳しいことです。
たとえば、図面でほぼすべての寸法に非常に厳しい公差が適用されている場合、製造業者は追加の機械加工、特殊な工具、追加の検査、または生産プロセスの遅延が必要になる場合があります。
これにより、必ずしも最終製品が改善されることなく、製造コストが増加する可能性があります。
同時に、逆の問題が発生する可能性があります。重要な機能寸法に適切な公差がない場合、完成部品が正しく組み立てられない可能性があります。
板金図面上のすべての寸法に同じ公差が必要なわけではありません。
たとえば、アセンブリに影響を与えない外観上の外形寸法には、次のような公差が必要ない場合があります。
実際の図面では、重要な機能寸法と一般寸法を区別する必要があります。
個々の寸法に特定の公差がない場合は、図面で一般的な公差基準を明確に定義する必要があります。
適用される設計および製造基準に応じて、図面は次のような一般的な公差仕様を参照する場合があります。ISO2768または別の該当する規格。
重要な点は、単に図面に公差基準を追加することではありません。選択した公差は、実際の製造プロセスおよび製品要件にも一致する必要があります。
複数の穴またはフィーチャーが比較的長距離にわたって配置されている場合、公差の累積は特に重要になります。
たとえば、板金パネルに長い列の取り付け穴がある場合、部品の長さに沿って小さな位置のばらつきが蓄積する可能性があります。
したがって、CAD では正しく見える設計でも、複数のコンポーネントを位置合わせする必要がある場合、組み立てが困難になる可能性があります。
このため、製造開始後ではなく設計段階で公差解析を考慮する必要があります。
シート メタルの公差測定の目的は、すべての寸法を可能な限り正確にすることではありません。それは、必要な製品機能を合理的な製造コストで実現することです。
曲げ加工はCNC加工とは根本的に異なります。
CNC 機械加工プロセスでは、高度に制御されたツールの動きで材料を除去できますが、板金の曲げでは材料の変形が伴います。材料の厚さ、材料特性、曲げ半径、工具、スプリングバック、機械の能力、曲げ順序などの要素はすべて、最終寸法に影響を与える可能性があります。
したがって、板金のすべての曲げに機械加工レベルの公差を適用することは非現実的であり、不必要にコストがかかる可能性があります。
一般的な参考として、板金の曲げ寸法は通常、およその範囲内に収まります。±0.2mm~±0.5mm、材料、厚さ、形状、機械、工具、および特定の製造条件によって異なります。
これらの数値を普遍的な仕様として扱うべきではありません。
実際の曲げ精度は以下によって決まります。
大量生産の場合、サプライヤーは達成可能な公差を確認する前に、実際のコンポーネントの形状を評価する必要があります。
曲がったフランジを別のコンポーネントと嵌合する必要がある場合は、アセンブリがどの程度の寸法変化を許容できるかを設計で考慮する必要があります。
一部のアプリケーションでは、設計者は製造上の小さなばらつきを吸収する機能を導入できます。
例えば:
これらの設計機能により、最終アセンブリの通常の製造変動に対する耐性が高まります。
非常に厳しい曲げ公差を要求するよりも、制御された寸法変動に対応できるアセンブリを設計する方が現実的であることがよくあります。
曲げた後、板金は部分的に元の形状に戻る傾向があります。この現象はスプリングバックとして知られています。
スプリングバックの量は以下によって異なります。
プロの板金メーカーは、プロセス設定と工具調整を通じてスプリングバックを補正します。
ただし、設計者は、曲げは機械加工プロセスではなく成形プロセスであることを理解する必要があります。
実際の曲げ能力を理解することは、実際の板金公差を設定するための基礎となります。
穴の位置は、アセンブリ用のシート メタル パーツを設計する際に考慮すべき最も重要な領域の 1 つです。
一般的な設計上の問題は、2 つのコンポーネントのそれぞれに対応する取り付け穴の長い列が含まれている場合に発生します。
CAD 図面では、すべての穴が完全に位置合わせされているように見える場合があります。
ただし、実際の生産では、切断、打ち抜き、曲げ、位置決めの各操作にある程度のばらつきが生じます。
複数の次元が連鎖している場合、これらの小さな変動が蓄積される可能性があります。
一緒に組み立てる必要がある 2 つの長い板金パネルを想像してください。
両方のパネルに 10 個の一致する穴があり、すべての穴を正確に位置合わせする必要がある場合、長さに沿った小さな寸法の違いでも、最終的な穴の位置合わせがますます困難になる可能性があります。
これは典型的な許容誤差の蓄積の問題です。
エンジニアは、すべての穴位置の公差を単純に厳しくするのではなく、アセンブリ自体が位置の変動を吸収するように設計できるかどうかを検討する必要があります。
実用的なアプローチの 1 つは、主要な位置決め機能として丸い穴を使用することです。
丸い穴はコンポーネントの基準位置を確立します。
2 番目の穴または一連の穴では、寸法の変化に対応するために異なる形状を使用できます。
長穴または長穴とも呼ばれるスロット穴は、板金設計で位置調整が必要な場合に広く使用されます。
例えば:
このアプローチにより、部品全体にわたって極端に厳しい公差を必要とせずに、組み立てが容易になります。
用途によっては、フローティング ナットやその他の準拠した固定ソリューションを使用すると、位置の柔軟性がさらに高まります。
これらのソリューションは、次の場合に特に役立ちます。
重要な原則はシンプルです。
製造公差を厳しくすることですべての組み立て問題を解決できるわけではありません。場合によっては、設計を改善することがより良い解決策となる場合があります。
溶接では、板金設計にもう 1 つの重要な考慮事項が導入されます。
レーザー切断や CNC 加工と比較して、溶接では局所的な熱により熱膨張と収縮が生じるため、寸法の変動がさらに大きくなる可能性があります。
そのため、溶接アセンブリは通常、精密機械加工されたコンポーネントのように扱うべきではありません。
溶接中、熱は溶接領域の周囲に集中します。
材料が加熱され、その後冷却されると、変形したり、わずかに移動したりすることがあります。
変形の量は次のような要因によって異なります。
大規模な溶接構造の場合、これらの影響はより顕著になる可能性があります。
よくある設計ミスは、溶接プロセスを考慮せずに、溶接アセンブリの全体寸法、穴の間隔、または平面度の要件を非常に厳密に指定することです。
溶接構造で極めて正確な限界寸法が必要な場合、メーカーは最終要件を達成するために追加のプロセスが必要になる場合があります。
これには次のものが含まれます。
高精度の界面が必要な溶接構造の場合、設計者は重要な領域に適切な機械加工代を残すことを検討できます。
一般的な製造順序は次のとおりです。
切断→成形→溶接→応力・歪み管理→CNC加工→最終検査
これにより、CNC 加工によって最終的な重要な寸法を確立しながら、溶接によって構造アセンブリを作成できるようになります。
たとえば、溶接されたフレームに精密な取り付け面が必要な場合、機械加工レベルの平坦度を達成するために溶接プロセス自体を必要とするのではなく、溶接後にその面を機械加工する方が現実的である可能性があります。
このアプローチにより、製造プロセス全体を現実的に保ちながら、重要な寸法をより適切に制御できます。
板金設計における最も重要な原則の 1 つは、公差要件が実際の製造能力に基づいている必要があるということです。
プロセスが異なれば当然、精度のレベルも異なります。
| 製造工程 | 代表的な用途 |
|---|---|
| レーザー切断 | プロファイル、穴、輪郭、フラット シート フィーチャー |
| パンチング | 繰り返しの穴とシート メタル フィーチャ |
| 板金曲げ加工 | フランジ、アングル、成形部品 |
| 溶接 | 構造アセンブリおよび組み立てられたフレーム |
| CNC加工 | 高精度のインターフェースと重要な寸法 |
| 研削 | 微細な表面と寸法の要件 |
これは、単一のコンポーネントでも、さまざまな機能に対してさまざまな公差戦略が必要になる可能性があることを意味します。
たとえば、製造されたエンクロージャでは、フラット パネルのレーザー切断、フランジの曲げ、ブラケットの溶接、重要な取り付け面の CNC 機械加工が使用される場合があります。
すべてのプロセスで同じ許容レベルを達成しようとすると、コストが不必要に増加する可能性があります。
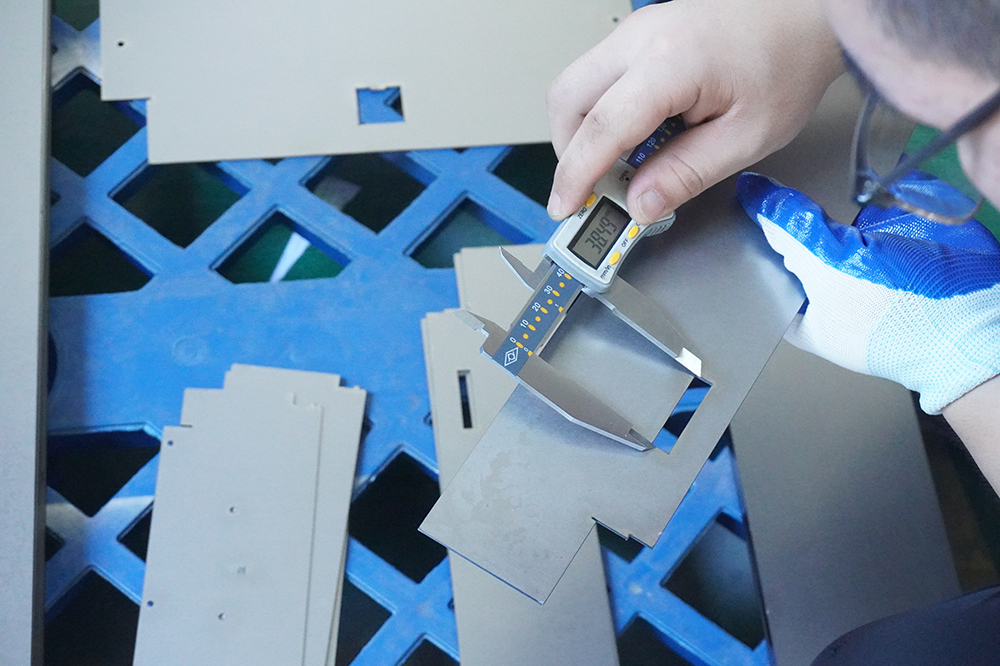
適切な公差設計は、生産前に開始する必要があります。
図面を準備するとき、カスタム板金製作プロジェクトでは、エンジニアは次のことを考慮する必要があります。
以下に直接影響する次元を明確に特定します。
これらのディメンションは、非機能的なディメンションよりも注目に値します。
一般に、公差が厳しくなると、より高度なプロセス制御が必要となり、検査コストや製造コストが増加する可能性があります。
機能的に必要な場合にのみ、厳しい公差を指定してください。
製造プロセスは寸法精度に影響を与える可能性があります。
例えば:
レーザー切断→曲げ→溶接→機械加工
溶接前に機械加工を使用するプロセスでは、異なる寸法の結果が得られます。
次のような実用的な機能を使用します。
これらにより、不必要に厳しい製造公差の必要性が軽減されます。
コンポーネントに異常に厳しい公差が必要な場合は、設計段階でその要件についてメーカーと話し合うことをお勧めします。
経験豊富なサプライヤーは、次の方法で要件を達成できるかどうかを判断できます。
早期にコミュニケーションをとることで、生産開始後の高価な再設計を防ぐことができます。
SHENGWO MACHINERYが提供するカスタム板金製造、CNC 加工、HVAC ダンパー、カスタムスーパーマーケットの棚、電気パネルおよび金属部品世界中の OEM および産業顧客向け。
当社の製造能力には以下が含まれます。
カスタム プロジェクトの場合、顧客は次のことを提供できます。図面、3D CAD ファイル、材料要件、表面処理仕様、公差、数量、および組立要件.
当社のエンジニアリング チームは、製造前に図面を確認し、次のような重要な製造上の考慮事項を評価できます。
板金製造と CNC 機械加工を組み合わせたコンポーネントの場合、どのフィーチャーを製造によって作成する必要があるか、どの重要なフィーチャーに二次機械加工が必要かを評価することもできます。
このプロセスは、エンジニアリング設計を実際の製造能力に合わせて調整するのに役立ちます。
Q1: 典型的な板金公差は何ですか?
すべての板金コンポーネントに適用される単一の公差はありません。実際に達成可能な公差は、製造プロセス、材料、厚さ、形状、機器、工具、検査方法によって異なります。
板金曲げの場合、一般的な参照範囲は約 ±0.2 mm ~ ±0.5 mm ですが、特定のプロジェクトは実際の形状と要件に基づいて評価する必要があります。
Q2:すべての板金寸法には厳しい公差が必要ですか?
いいえ、厳密な公差は通常、機能的または重要な寸法のために確保されるべきです。すべての寸法に不必要に厳しい公差を適用すると、追加の機能的価値が得られずに製造コストが増加する可能性があります。
Q3:板金アセンブリにおける公差の累積をどのようにして減らすことができますか?
設計者は、適切なデータム構造、丸い位置決め穴、スロット穴、フローティングファスナー、および調整可能な取り付け機能を使用できます。これらの方法により、アセンブリは制御された寸法変動を吸収できます。
Q4:板金溶接部品は高精度にできますか?
溶接アセンブリは制御された寸法精度を達成できますが、溶接により熱変形が生じます。より高い精度が必要な場合は、溶接後に重要な表面や穴を機械加工することがあります。
Q5:板金図面にはどのような情報を記載すればよいですか?
優れた図面では、材料、厚さ、寸法、一般公差、重要公差、曲げ要件、穴の仕様、表面処理、溶接要件、その他の機能要件を明確に指定する必要があります。
優れた板金公差設計とは、すべての寸法を可能な限り正確にすることではありません。
機能、組み立て要件、製造能力、品質、コストの間の適切なバランスを見つけることが重要です。
板金図面を生産に送信する前に、次の 4 つの領域を確認してください。
設計者がレーザー切断、曲げ、溶接、CNC 加工の機能と限界を理解すると、製造、組み立てが容易で、よりコスト効率の高い部品を作成できます。
カスタム板金プロジェクトをお持ちですか?
エンジニアリングレビューと見積もりのために、図面または 3D CAD ファイルを SHENGWO MACHINERY に送信してください。
精密板金加工やCNC加工から溶接、表面処理、組立まで、図面レビューから完成部品までOEM顧客をサポートします。
SHENGWO MACHINERY — 図面から信頼性の高い製造部品まで。
No. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
