.png)




著者 |SHENGWO 業界洞察チーム
更新されました | 2026年9月
コンテンツ
一貫した曲げ角度の精度を達成することは、板金製造における最も重要な課題の 1 つです。
単純な 90 度の曲げの場合、わずかな角度の偏差でも、組み立て、寸法の一貫性、およびコンポーネント間のフィットに影響を与える可能性があります。これは、精密板金部品、電気エンクロージャ、HVAC コンポーネント、機械フレーム、ブラケット、カスタム産業用アセンブリの場合に特に重要になります。
課題は、板金が形成された場所に必ずしも正確に残るとは限らないことです。圧力が解放された後、材料は部分的に元の形状に戻ることがあります。この現象はスプリングバックとして知られています。
では、メーカーはどのようにして板金の曲げ精度を向上させ、一貫した曲げ角度を維持できるのでしょうか?
その答えには、スプリングバック補正、適切なプレスパラメータ、制御された成形時間、適切な工具、およびプロセス検証の組み合わせが含まれます。
曲げ精度を向上させる前に、実際の角度がプログラムされた角度と異なる理由を理解することが重要です。
いくつかの要因が最終的な曲げ結果に影響を与える可能性があります。
たとえば、ステンレス鋼は一般に、軟鋼やアルミニウムとは異なるスプリングバック特性を持っています。
これは、同じプレス ブレーキ プログラムをすべての材料に直接適用できるとは限らないことを意味します。
板金の正確な曲げは、材料と成形プロセスを理解することから始まります。
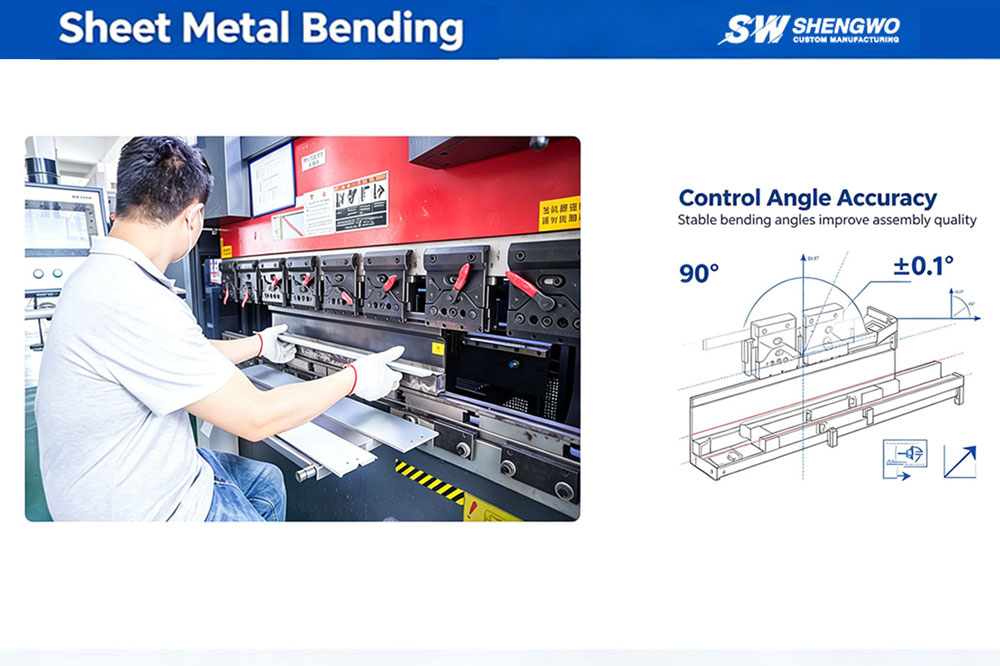
曲げ角度の精度を向上させる最も一般的な方法の 1 つは、過剰曲げ補正です。
シートを曲げると、材料は弾性変形と塑性変形を起こします。パンチ圧力が解放されると、変形の弾性部分によって材料が部分的に回復します。
その結果、プログラムされた 90 度の曲げは、圧力が解放された後にわずかに開く場合があります。
この影響を補うために、プレス ブレーキは最終目標角度を超えて材料を成形することができます。
必要な仕上がり角度が約 90 度であるとします。
材料とプロセスの条件によっては、機械が一時的に目標角度を超えて材料を曲げた後、スプリングバックによって材料を必要な最終位置に近づけることができます。
たとえば、最終的に必要なジオメトリが約 90° である場合、プロセスでは、機械の角度規則と、値が内角を参照するか内角を参照するかに応じて、約 85° ~ 88° の範囲の初期ターゲットを使用する場合があります。
ただし、これは、ない普遍的な設定として扱われます。
実際の補償値は次のようにして決定する必要があります。
目的は、材料の実際のスプリングバックに対抗するために必要な補償量を決定することです。
材料が異なれば、曲げ時の動作も異なります。
例えば:
軟鋼
一般に、成形挙動は比較的予測可能ですが、スプリングバックは厚さと材料グレードによって異なります。
ステンレス鋼
強度が高く、機械的特性が異なるため、スプリングバックについてさらに考慮する必要があることがよくあります。
アルミニウム
また、顕著なスプリングバックが見られる場合もあり、実際の動作は合金と焼き質に大きく依存します。
したがって、曲げパラメータは、1 つの固定角度補正値を使用するのではなく、特定の材料に従って確立する必要があります。
もう 1 つのアプローチは、曲げ中に圧力が維持される時間を制御することです。
これは次のように説明できます滞在時間またはプレス時間を制御します。
パンチがプログラムされた位置に到達した後、適切な期間圧力を維持すると、成形プロセスが安定し、特定の生産条件下での再現性が向上します。
実際の開始点は次のように数秒です。3 ~ 5 秒ただし、実際の滞留時間は、材料、厚さ、工具、機械、および生産要件に従って決定する必要があります。
プレス時間を長くすると、常により正確な曲げが得られると考えるべきではありません。
曲げの際、シートは弾性変形と塑性変形の両方を受けます。
制御された圧力を維持すると、成形プロセスが安定し、一部の用途では部品間のばらつきを軽減できます。
ただし、滞留時間の影響は、通常、以下を適切に制御することに次ぐものです。
したがって、滞留時間は次のように考慮する必要があります。1 つのプロセス制御パラメータ曲げ精度の唯一の解決策ではありません。
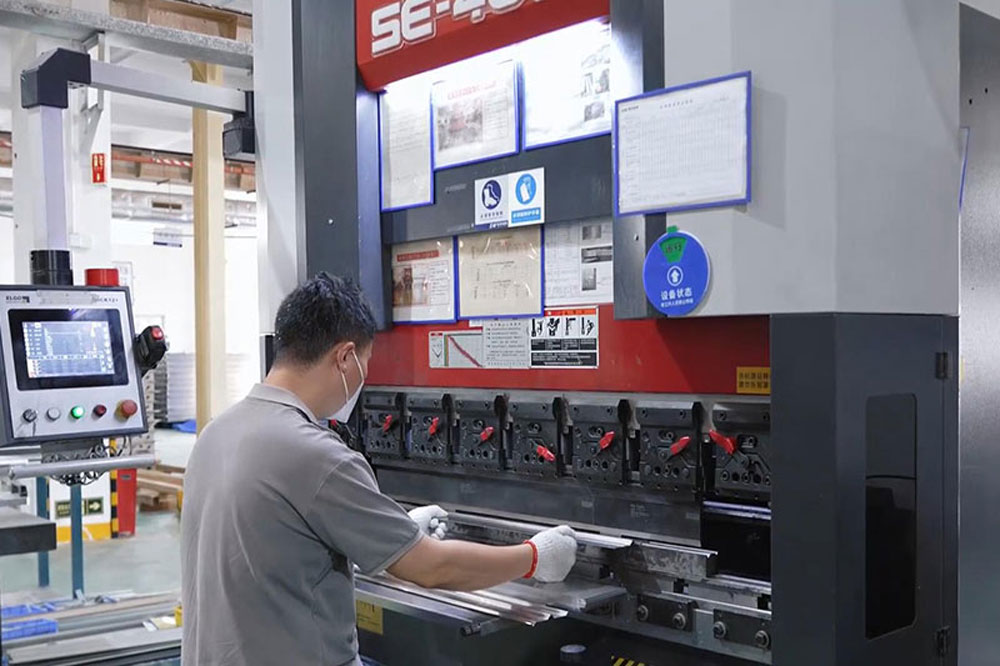
一貫した曲げ角度が必要な用途では、単一の調整に頼るよりもプロセス制御を組み合わせて使用する方が効果的です。
実際的なアプローチには次のようなものがあります。
材料の識別 → 試し曲げ → スプリングバック測定 → 角度補正 → ドウェル制御 → 最終検査
たとえば、コンポーネントで複数の 90 度の曲げが必要な場合、オペレータはまず、選択した材料と工具を使用して試行曲げを実行できます。
その後、実際の最終角度が測定されます。
測定された角度が目標と異なる場合は、観察されたスプリングバックを補償するために曲げプログラムを調整できます。
安定したプロセスを確立した後、必要に応じて制御された滞留時間を導入して再現性を向上させることができます。
このアプローチでは、理論的な計算に完全に依存するのではなく、フィードバック ループが作成されます。
工具の選択は板金の曲げ精度に大きな影響を与えます。
プレス ブレーキが高性能であっても、不適切な工具を使用すると、一定の角度や寸法を維持することが困難になる場合があります。
重要なツール要素には次のようなものがあります。
V ダイの開口部は、曲げ力、曲げ半径、成形動作に影響を与えます。
ダイの開口部が材料の厚さや必要な曲げ形状に対して適切でない場合、結果として生じる曲げが予想される寸法要件を満たさない可能性があります。
工具が摩耗または損傷すると、部品間にばらつきが生じる可能性があります。
パンチとダイを定期的に検査することで、成形ツールが適切な状態に保たれることが保証されます。
上部と下部の工具を正しく位置合わせすることも重要です。
位置がずれると、曲げの長さ全体で角度が一貫しなかったり、異なる製造バッチ間でばらつきが生じたりする可能性があります。
したがって、精密板金製造では、すべてのコンポーネントに同じ工具構成を単純に使用するのではなく、実際の部品に応じて工具を選択する必要があります。
公称厚さが同じ 2 枚のシートは、曲げ中に必ずしも同じように動作するとは限りません。
材料グレード、硬度、降伏強さ、引張強さ、焼き戻しはすべて、成形挙動に影響を与える可能性があります。
これは、以下を扱う場合に特に重要です。
たとえば、材料サプライヤーや材料グレードが変更されると、公称厚さが変わらない場合でも、異なるスプリングバック応答が生じる場合があります。
繰り返し生産する場合、一貫した材料仕様を維持することで、プロセスの変動を減らすことができます。
このため、専門メーカーは、同じ厚さのシートをすべて同じものとして扱うのではなく、製造前に材料情報を確認する必要があります。
複数の曲げがある部品の場合、曲げ順序が最終寸法に影響を与える可能性があります。
シーケンスの計画が不十分だと、次のような問題が発生する可能性があります。
製造前に、エンジニアは曲げシーケンス全体を評価する必要があります。
複雑なパーツの場合、プロセスでは次のことを考慮する必要がある場合があります。
レーザー切断 → バリ取り → 1回目の曲げ → 2回目の曲げ → 追加の曲げ → 寸法検査
操作の順序は、部品が適切な位置に維持され、ワークピースと工具間の干渉を回避できるようにする必要があります。
これは、大型のエンクロージャ、電気パネル、HVAC コンポーネント、ブラケット、および複雑な加工構造の場合に特に重要です。
カスタム板金コンポーネントの場合、試曲げは完全な生産前にプロセスを検証する最も実用的な方法の 1 つです。
試用部品を使用すると、メーカーは次のことを確認できます。
結果が図面の要件を満たしていない場合は、完全なバッチを作成する前にプロセスを調整できます。
これは、機能公差が厳しい新しい製品や部品の場合に特に役立ちます。
メーカーは、理論上の計算だけに頼るのではなく、実際の製造データを使用して最終的な曲げパラメータを確立できます。
プロセスパラメータだけでは、完成したコンポーネントが必要な仕様を満たしていることを保証できません。
最終部品は図面の要件に従って検査する必要があります。
コンポーネントに応じて、メーカーは以下を使用する場合があります。
たとえば、図面で指定された公差で 90° 曲げる必要がある場合、検査計画に従って実際の角度を測定し、記録する必要があります。
重要なコンポーネントの検査では、角度だけでなく、次のような関連する寸法にも焦点を当てる必要があります。
これにより、1 つの角度だけでなく、コンポーネント全体が確実に組み立てに適したものになります。
曲げ精度はプレスブレーキ角度を変えるだけで解決できると考えがちです。
実際には、板金の正確な曲げは、複数の要因が連携して行われる結果です。
信頼性の高いプロセスでは、通常、次のことが考慮されます。
材料 + 工具 + 機械 + パラメータ + スプリングバック + 曲げシーケンス + 検査
1 つの要因が変化すると、プロセスの調整が必要になる場合があります。
たとえば、炭素鋼からステンレス鋼に変更するには、異なる曲げ戦略が必要になる場合があります。
シートの厚さを変更すると、別の V ダイ開口部が必要になる場合があります。
曲げ半径を変更すると、スプリングバックに影響を与える可能性があります。
サプライヤーまたは材料グレードを変更すると、成形動作も変わる可能性があります。
これが、経験豊富なメーカーがプロジェクトごとに固定パラメータに依存するのではなく、プロセス検証を使用する理由です。
製造前に、エンジニアとバイヤーは次のチェックリストを使用できます。
このチェックリストは、不必要な手戻りを減らし、生産バッチ間の一貫性を向上させるのに役立ちます。
盛豪機械は、世界中の OEM および産業顧客向けにカスタム板金製造および CNC 機械加工サービスを提供しています。
当社の製造能力には以下が含まれます。
当社のプレスブレーキ装置には以下が含まれます。40T、100T、160T機械を使用して、プロジェクトの要件に応じてさまざまな材料や厚さを加工できます。
カスタム板金プロジェクトの場合、当社のエンジニアリング チームは以下を確認できます。
また、板金加工と CNC 加工を組み合わせたプロジェクトもサポートします。
たとえば、製造されたコンポーネントは最初にレーザー切断と曲げを受け、その後、重要な取り付け面または穴の溶接と CNC 機械加工が行われる場合があります。
これにより、製造プロセスを最終コンポーネントの機能要件に適合させることができます。
顧客は、エンジニアリングレビュー用に 2D 図面、3D CAD ファイル、材料仕様、公差、表面処理要件、数量、および参照サンプルを提供できます。
Q1:板金の曲げ角度精度を向上させるにはどうすればよいですか?
主な要因には、材料の一貫性、適切な工具、スプリングバック補正、適切な曲げパラメータ、制御された滞留時間、正しい曲げシーケンス、および最終的な寸法検査が含まれます。
Q2:板金曲げスプリングバックの原因は何ですか?
スプリングバックは、材料の変形の一部が弾性であるために発生します。曲げ力が解放された後、材料は部分的に元の形状に戻ります。材料特性、厚さ、曲げ半径、成形条件はすべてスプリングバックに影響します。
Q3:90°の曲げを実現するには、常に 85°~88° を使用する必要がありますか?
いいえ。これらの値は普遍的な設定として扱うべきではありません。必要な補正は、材料、厚さ、工具、機械の能力、曲げ形状、測定されたスプリングバックによって異なります。正しい値は、プロセステストと生産データを通じて確立される必要があります。
Q4: 3 ~ 5 秒間圧力を保持すると、板金の曲げ精度は常に向上しますか?
必ずしもそうとは限りません。滞留時間を制御すると、一部のアプリケーションではプロセスの安定性に役立ちますが、過度の滞留時間を設定しても自動的に精度が向上するわけではありません。適切な時間は、実際のプロセスの検証を通じて決定する必要があります。
Q5:板金曲げ加工によく使われる材料は何ですか?
一般的な材料には、炭素鋼、ステンレス鋼、アルミニウム、亜鉛メッキ鋼などが含まれます。各材料には異なる成形特性があり、異なる工具やプロセスパラメータが必要になる場合があります。
Q6:板金曲げ後にCNC加工を使用できますか?
はい。高精度の取付面や穴が必要な部品については、加工・曲げ加工後にCNC加工を行うことが可能です。これは、成形だけでは不十分な場合に、より厳密な最終寸法を達成するのに役立ちます。
板金の曲げ精度を向上させることは、1 つの固定された機械設定を見つけることではありません。
より信頼性の高いアプローチは、以下を組み合わせることです。
スプリングバック補償 + 制御されたドウェル + 適切な工具 + 材料管理 + プロセス検証 + 最終検査
過剰な曲げの補償はスプリングバックを防ぐのに役立ちますが、制御された滞留時間は適切な用途でのプロセスの安定性を向上させる可能性があります。材料と形状に適合する工具を選択することも同様に重要です。
最も重要なことは、曲げパラメータは普遍的な設定からコピーするのではなく、実際の製造条件を通じて検証する必要があることです。
カスタム板金製造の場合、強力なエンジニアリング能力とプロセス制御能力を備えたメーカーは、曲げ精度、生産効率、製造コストの間の適切なバランスを特定するのに役立ちます。
カスタム板金曲げプロジェクトをお持ちですか?
SHENGWO MACHINERY に図面または 3D CAD ファイルを送信してください。材質、厚さ、公差、数量、および表面処理の要件も併せて確認します。
当社のエンジニアリング チームは、お客様の設計をレビューし、プロジェクトに適した製造プロセスを開発します。
SHENGWO MACHINERY — 図面から信頼性の高い製造部品まで。
No. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
