.png)




Autor |Equipo de conocimientos de la industria de SHENGWO
Actualizado | Septiembre 2026
Contenido
Lograr una precisión constante del ángulo de flexión es uno de los desafíos más importantes en la fabricación de chapa metálica.
Para una curva simple de 90 grados, incluso una pequeña desviación angular puede afectar el ensamblaje, la consistencia dimensional y el ajuste entre los componentes. Esto se vuelve especialmente importante para piezas de chapa de precisión, gabinetes eléctricos, componentes HVAC, marcos de máquinas, soportes y ensamblajes industriales personalizados.
El desafío es que la chapa no siempre permanece exactamente donde se formó. Una vez liberada la presión, el material puede volver parcialmente a su forma original. Este fenómeno se conoce como springback.
Entonces, ¿cómo pueden los fabricantes mejorar la precisión del doblado de chapa y mantener ángulos de doblado consistentes?
La respuesta implica una combinación de compensación de recuperación elástica, parámetros de prensado apropiados, tiempo de formado controlado, herramientas adecuadas y verificación del proceso.
Antes de mejorar la precisión del plegado, es importante comprender por qué el ángulo real puede diferir del ángulo programado.
Varios factores pueden influir en el resultado final del plegado:
Por ejemplo, el acero inoxidable generalmente tiene características de recuperación elástica diferentes a las del acero dulce o el aluminio.
Esto significa que el mismo programa de plegadora no necesariamente se puede aplicar directamente a todos los materiales.
El doblado preciso de chapa comienza con la comprensión del material y del proceso de conformado.
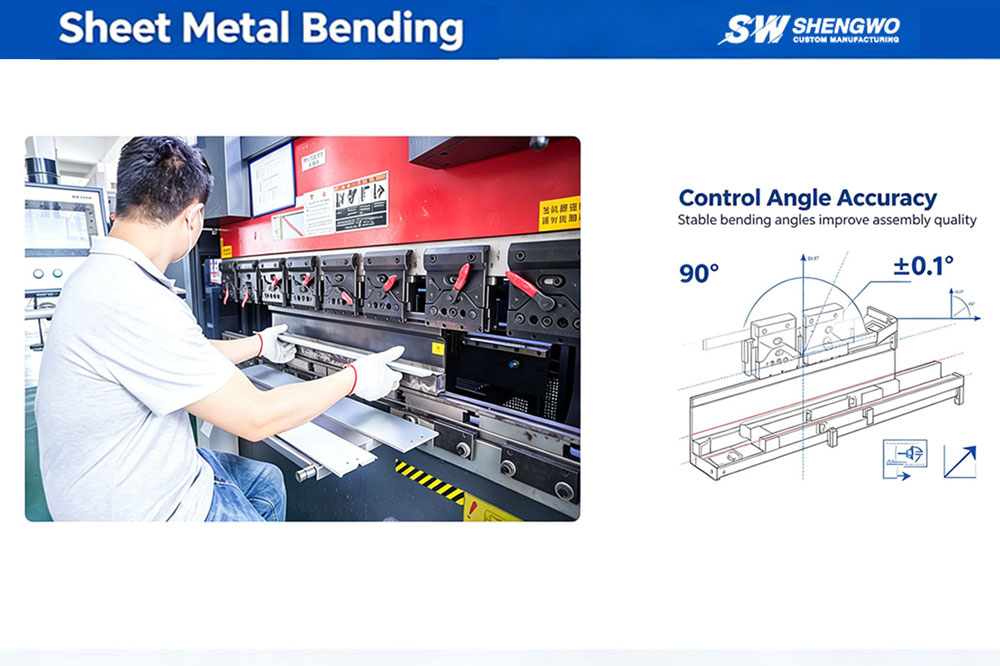
Uno de los métodos más comunes para mejorar la precisión del ángulo de flexión es la compensación de exceso de flexión.
Cuando se dobla una lámina, el material sufre deformaciones elásticas y plásticas. Una vez que se libera la presión del punzón, la porción elástica de la deformación hace que el material se recupere parcialmente.
Como resultado, una curva programada de 90 grados puede abrirse ligeramente después de que se libera la presión.
Para compensar este efecto, la plegadora puede formar el material más allá del ángulo objetivo final.
Supongamos que el ángulo terminado requerido es de aproximadamente 90 grados.
Dependiendo del material y las condiciones del proceso, la máquina puede doblar temporalmente el material más allá del ángulo objetivo y luego permitir que el resorte lo acerque a la posición final requerida.
Por ejemplo, un proceso puede utilizar un objetivo inicial en el rango aproximado de 85° a 88° cuando la geometría final requerida es de alrededor de 90°, dependiendo de la convención de ángulo de la máquina y de si el valor se refiere al ángulo interno o incluido.
Sin embargo, esto deberíanoser tratado como un escenario universal.
El valor real de la compensación debe determinarse mediante:
El objetivo es determinar la cantidad de compensación necesaria para contrarrestar la recuperación elástica real del material.
Los diferentes materiales se comportan de manera diferente durante la flexión.
Por ejemplo:
Acero dulce
Generalmente tiene un comportamiento de formación relativamente predecible, pero la recuperación elástica aún varía según el espesor y la calidad del material.
Acero inoxidable
A menudo se requiere una mayor consideración del springback debido a su mayor resistencia y diferentes propiedades mecánicas.
Aluminio
También puede mostrar una recuperación elástica notable, y el comportamiento real depende en gran medida de la aleación y el temperamento.
Por lo tanto, los parámetros de flexión deben establecerse según el material específico en lugar de utilizar un valor de compensación de ángulo fijo.
Otro enfoque es controlar la cantidad de tiempo que se mantiene la presión durante la flexión.
Esto puede describirse comotiempo de permanenciao tiempo de prensado controlado.
Una vez que el punzón alcanza la posición programada, mantener la presión durante un período adecuado puede ayudar a estabilizar el proceso de conformado y mejorar la repetibilidad bajo ciertas condiciones de producción.
Un punto de partida práctico puede ser unos segundos, como3 a 5 segundos, pero el tiempo de permanencia real debe determinarse de acuerdo con el material, el espesor, las herramientas, la máquina y los requisitos de producción.
No se debe suponer que un tiempo de prensado más prolongado siempre producirá un doblez más preciso.
Durante la flexión, la lámina sufre deformaciones tanto elásticas como plásticas.
Mantener una presión controlada puede ayudar a estabilizar el proceso de conformado y reducir la variación entre piezas en algunas aplicaciones.
Sin embargo, el efecto del tiempo de permanencia suele ser secundario al control adecuado de:
Por lo tanto, el tiempo de permanencia debe considerarse comoun parámetro de control de proceso, en lugar de ser la única solución para la precisión de flexión.
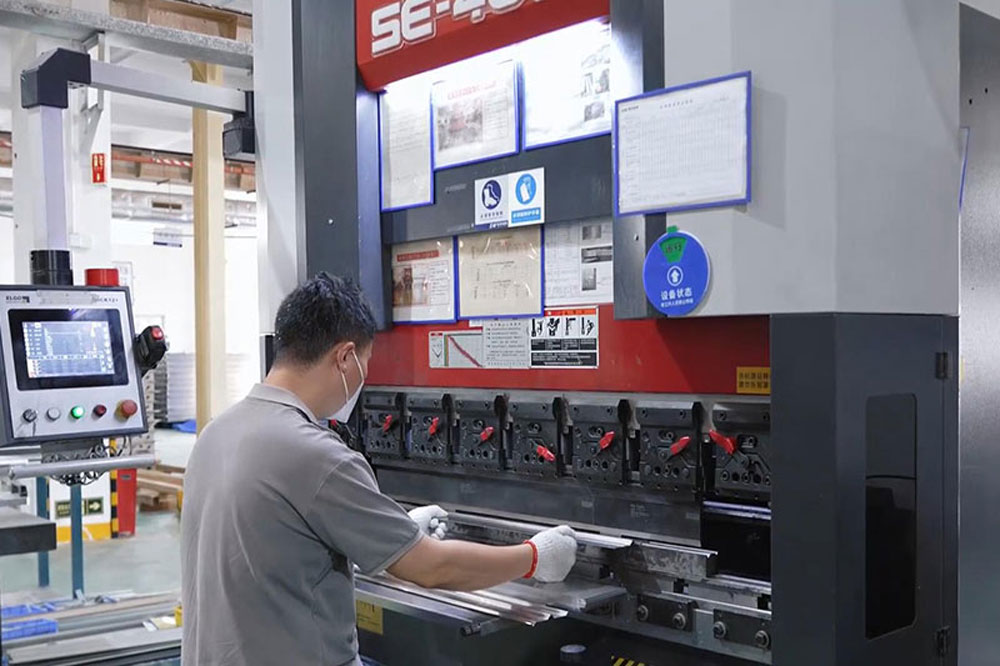
Para aplicaciones que requieren ángulos de flexión consistentes, usar una combinación de controles de proceso puede ser más efectivo que depender de un solo ajuste.
Un enfoque práctico puede incluir:
Identificación de materiales → Curvado de prueba → Medición de recuperación elástica → Compensación de ángulo → Permanencia controlada → Inspección final
Por ejemplo, si un componente requiere múltiples dobleces de 90 grados, el operador puede realizar primero un doblez de prueba utilizando el material y las herramientas seleccionados.
Luego se mide el ángulo final real.
Si el ángulo medido difiere del objetivo, el programa de flexión se puede ajustar para compensar el retroceso observado.
Después de establecer un proceso estable, se puede introducir un tiempo de permanencia controlado cuando sea apropiado para mejorar la repetibilidad.
Este enfoque crea un circuito de retroalimentación en lugar de depender exclusivamente de cálculos teóricos.
La selección de herramientas tiene una influencia significativa en la precisión del plegado de chapa.
Incluso cuando la plegadora es altamente capaz, las herramientas inadecuadas pueden dificultar el mantenimiento de ángulos y dimensiones consistentes.
Los factores de herramientas importantes incluyen:
La apertura del troquel en V afecta la fuerza de flexión, el radio de flexión y el comportamiento de conformado.
Si la abertura de la matriz no es apropiada para el espesor del material y la geometría de curvatura requerida, es posible que la curvatura resultante no cumpla con los requisitos dimensionales esperados.
Las herramientas desgastadas o dañadas pueden introducir variaciones entre las piezas.
La inspección periódica de punzones y matrices ayuda a garantizar que las herramientas de conformado permanezcan en condiciones adecuadas.
También es importante la alineación correcta entre las herramientas superior e inferior.
La desalineación puede provocar ángulos inconsistentes a lo largo de la longitud del doblez o variaciones entre diferentes lotes de producción.
Por lo tanto, para la fabricación de chapa de precisión, las herramientas deben seleccionarse de acuerdo con la pieza real en lugar de simplemente usar la misma configuración de herramientas para cada componente.
Es posible que dos láminas con el mismo espesor nominal no necesariamente se comporten de manera idéntica durante el plegado.
El grado del material, la dureza, el límite elástico, la resistencia a la tracción y el temperamento pueden influir en el comportamiento de conformado.
Esto es particularmente importante cuando se trabaja con:
Por ejemplo, un cambio en el proveedor o la calidad del material a veces puede producir una respuesta de recuperación elástica diferente incluso cuando el espesor nominal permanece sin cambios.
Para la producción repetida, mantener especificaciones de materiales consistentes ayuda a reducir la variación del proceso.
Es por eso que los fabricantes profesionales deben verificar la información del material antes de la producción en lugar de tratar todas las láminas del mismo espesor como idénticas.
Para piezas con varios dobleces, la secuencia de plegado puede influir en las dimensiones finales.
Una secuencia mal planificada puede provocar:
Antes de la producción, los ingenieros deben evaluar toda la secuencia de plegado.
Para piezas complejas, es posible que el proceso deba considerar:
Corte por láser → Desbarbado → Primer doblez → Segundo doblez → Dobleces adicionales → Inspección dimensional
El orden de las operaciones debe permitir que la pieza permanezca correctamente posicionada y evitar interferencias entre la pieza de trabajo y el útil.
Esto es especialmente importante para gabinetes grandes, paneles eléctricos, componentes HVAC, soportes y estructuras fabricadas complejas.
Para componentes de chapa personalizados, el doblado de prueba es una de las formas más prácticas de verificar un proceso antes de la producción completa.
Una pieza de prueba permite al fabricante comprobar:
Si el resultado no cumple con los requisitos del dibujo, el proceso se puede ajustar antes de producir el lote completo.
Esto es particularmente valioso para productos nuevos o piezas con tolerancias funcionales estrictas.
En lugar de confiar únicamente en cálculos teóricos, los fabricantes pueden utilizar datos de producción reales para establecer los parámetros de flexión finales.
Los parámetros del proceso por sí solos no pueden garantizar que el componente terminado cumpla con las especificaciones requeridas.
La pieza final debe inspeccionarse según los requisitos del dibujo.
Dependiendo del componente, los fabricantes pueden utilizar:
Por ejemplo, si el dibujo requiere una curva de 90° con una tolerancia específica, el ángulo real debe medirse y registrarse de acuerdo con el plan de inspección.
Para componentes críticos, la inspección debe centrarse no sólo en el ángulo sino también en las dimensiones relacionadas, como:
Esto garantiza que todo el componente, no sólo un ángulo, sea adecuado para el montaje.
Es tentador pensar que la precisión del plegado se puede resolver simplemente cambiando el ángulo de la plegadora.
En realidad, el doblado preciso de chapa metálica es el resultado de la combinación de múltiples factores.
Un proceso confiable normalmente considera:
Material + Herramientas + Máquina + Parámetros + Springback + Secuencia de plegado + Inspección
Si un factor cambia, es posible que sea necesario ajustar el proceso.
Por ejemplo, cambiar de acero al carbono a acero inoxidable puede requerir una estrategia de doblado diferente.
Cambiar el espesor de la lámina puede requerir una apertura de matriz en V diferente.
Cambiar el radio de curvatura puede afectar la recuperación elástica.
Cambiar el proveedor o la calidad del material también puede cambiar el comportamiento de conformado.
Es por eso que los fabricantes experimentados utilizan la verificación de procesos en lugar de depender de parámetros fijos para cada proyecto.
Antes de la producción, los ingenieros y compradores pueden utilizar la siguiente lista de verificación:
Esta lista de verificación puede ayudar a reducir el retrabajo innecesario y mejorar la coherencia entre los lotes de producción.
MAQUINARIA SHENGWOProporciona servicios personalizados de fabricación de chapa metálica y mecanizado CNC para clientes industriales y OEM globales.
Nuestras capacidades de fabricación incluyen:
Nuestro equipo plegadora incluye40T, 100T y 160Tmáquinas, permitiendo procesar diferentes materiales y espesores según las necesidades del proyecto.
Para proyectos de chapa personalizados, nuestro equipo de ingeniería puede revisar:
También apoyamos proyectos que combinan la fabricación de chapa con el mecanizado CNC.
Por ejemplo, un componente fabricado puede someterse primero a corte y doblado con láser, seguido de soldadura y mecanizado CNC de superficies de montaje u orificios críticos.
Esto permite que el proceso de fabricación se adapte a los requisitos funcionales del componente final.
Los clientes pueden proporcionar dibujos 2D, archivos CAD 3D, especificaciones de materiales, tolerancias, requisitos de tratamiento de superficies, cantidades y muestras de referencia para revisión de ingeniería.
P1: ¿Cómo puedo mejorar la precisión del ángulo de plegado de la chapa?
Los factores principales incluyen la consistencia del material, las herramientas adecuadas, la compensación de la recuperación elástica, los parámetros de doblado apropiados, el tiempo de permanencia controlado, la secuencia de doblado correcta y la inspección dimensional final.
P2: ¿Qué causa la recuperación elástica de la flexión de la chapa metálica?
La recuperación elástica se produce porque parte de la deformación del material es elástica. Una vez liberada la fuerza de flexión, el material vuelve parcialmente a su forma original. Las propiedades del material, el espesor, el radio de curvatura y las condiciones de formación influyen en la recuperación elástica.
P3: ¿Debo utilizar siempre 85°–88° para lograr una curva de 90°?
No. Estos valores no deben tratarse como escenarios universales. La compensación requerida depende del material, el espesor, las herramientas, la capacidad de la máquina, la geometría de curvatura y la recuperación elástica medida. El valor correcto debe establecerse mediante pruebas de proceso y datos de producción.
P4: ¿Mantener la presión durante 3 a 5 segundos siempre mejora la precisión del plegado de la chapa?
No necesariamente. Un período de permanencia controlado puede ayudar a la estabilidad del proceso en algunas aplicaciones, pero un tiempo de permanencia excesivo no produce automáticamente una mayor precisión. El momento adecuado debe determinarse mediante la validación del proceso real.
P5: ¿Qué materiales se utilizan comúnmente para doblar chapa?
Los materiales comunes incluyen acero al carbono, acero inoxidable, aluminio y acero galvanizado. Cada material tiene diferentes características de conformado y puede requerir diferentes herramientas y parámetros de proceso.
P6: ¿Se puede utilizar el mecanizado CNC después de doblar la chapa?
Sí. Para componentes que requieren superficies de montaje o orificios de alta precisión, el mecanizado CNC se puede realizar después de la fabricación y el doblado. Esto puede ayudar a lograr dimensiones finales más ajustadas cuando el conformado por sí solo no es suficiente.
Mejorar la precisión del plegado de chapa no consiste en encontrar una configuración fija de la máquina.
Un enfoque más confiable es combinar:
Compensación de recuperación elástica + Permanencia controlada + Herramientas adecuadas + Control de materiales + Verificación de procesos + Inspección final
La compensación por exceso de flexión puede ayudar a contrarrestar el retorno elástico, mientras que el tiempo de permanencia controlado puede mejorar la estabilidad del proceso en aplicaciones adecuadas. Seleccionar herramientas que coincidan con el material y la geometría es igualmente importante.
Lo más importante es que los parámetros de plegado deben validarse mediante condiciones de producción reales en lugar de copiarse de una configuración universal.
Para la fabricación de chapa metálica personalizada, un fabricante con sólidas capacidades de ingeniería y control de procesos puede ayudar a identificar el equilibrio adecuado entre precisión de plegado, eficiencia de producción y costo de fabricación.
¿Tiene un proyecto personalizado de plegado de chapa?
Envíe a SHENGWO MACHINERY sus dibujos o archivos CAD 3D,junto con los requisitos de material, espesor, tolerancia, cantidad y tratamiento de superficie.
Nuestro equipo de ingeniería puede revisar su diseño y desarrollar un proceso de fabricación adecuado para su proyecto.
MAQUINARIA SHENGWO: desde sus dibujos hasta piezas fabricadas confiables.
No. 8803 Zhuhai Road, LianWan Industry Park, distrito de Jinwan, 519090 Zhuhai, Guangdong, China
