.png)




Yazar |SHENGWO Sektör İçgörüleri Ekibi
Güncellendi | Eylül 2026
İçindekiler
Sac metal tasarım toleranslarının üretim maliyeti, montaj performansı, ürün kalitesi ve üretim tutarlılığı üzerinde doğrudan etkisi vardır.
Mühendisler ve ürün tasarımcıları için toleransların çok sıkı ayarlanması üretim maliyetlerini önemli ölçüde artırabilir. Öte yandan, çok gevşek veya tamamen eksik olan toleranslar montaj sorunlarına, yanlış hizalanmış deliklere, boyutsal farklılıklara ve tutarsız ürün performansına yol açabilir.
Bu özellikle lazerle kesme, delme, bükme, kaynaklama ve bitirme işlemlerinin her birinin farklı boyutsal kapasiteye sahip olduğu özel sac metal imalatı için önemlidir.
Peki mühendisler sac toleranslarını doğru şekilde nasıl tanımlamalıdır?
Bir çizimi üretim için yayınlamadan önce dört temel alanı gözden geçirmek faydalı olacaktır:
Her noktaya ayrıntılı olarak bakalım.
Sac metal üretiminde en yaygın sorunlardan biri belirsiz veya gereksiz derecede sıkı tolerans gereklilikleridir.
Örneğin, bir teknik resim hemen hemen her boyuta son derece sıkı toleranslar uyguluyorsa, üreticinin ek işlemeye, özel takımlara, ekstra incelemeye veya daha yavaş üretim süreçlerine ihtiyacı olabilir.
Bu, nihai ürünü iyileştirmeden üretim maliyetlerini artırabilir.
Aynı zamanda tam tersi bir sorun da ortaya çıkabilir. Önemli fonksiyonel boyutların uygun toleransları yoksa bitmiş parçalar doğru şekilde birleştirilmeyebilir.
Sac levha çizimindeki her boyutun aynı toleransa ihtiyacı yoktur.
Örneğin, montajı etkilemeyen bir kozmetik dış boyut, aşağıdakilerle aynı toleransı gerektirmeyebilir:
Pratik bir çizim, kritik fonksiyonel boyutlar ile genel boyutlar arasında ayrım yapmalıdır.
Bireysel boyutların belirli toleransları olmadığında, çizim genel bir tolerans standardını açıkça tanımlamalıdır.
Uygulanabilir tasarım ve üretim standardına bağlı olarak bir çizim, aşağıdaki gibi genel bir tolerans spesifikasyonuna referans verebilir:ISO 2768veya geçerli başka bir standart.
Önemli olan çizime sadece bir tolerans standardı eklemek değildir. Seçilen tolerans aynı zamanda gerçek üretim süreci ve ürün gereklilikleriyle de eşleşmelidir.
Tolerans birikimi, birden fazla delik veya özellik nispeten uzun bir mesafeye yerleştirildiğinde özellikle önem kazanır.
Örneğin, bir metal levha panelde uzun bir sıra halinde montaj delikleri varsa, parçanın uzunluğu boyunca küçük konumsal değişiklikler birikebilir.
Bu nedenle CAD'de doğru görünen bir tasarım, birçok bileşenin hizalanması gerektiğinde montaj zorlukları yaratabilir.
Bu nedenle tolerans analizinin üretim başladıktan sonra değil, tasarım aşamasında dikkate alınması gerekir.
Sac levha toleransının amacı her boyutu mümkün olduğu kadar hassas hale getirmek değildir. Gerekli ürün fonksiyonunu makul bir üretim maliyetiyle elde etmektir.
Bükme temel olarak CNC işlemeden farklıdır.
Bir CNC işleme işlemi, yüksek düzeyde kontrollü takım hareketi ile malzemeyi kaldırabilirken, sac bükme, malzeme deformasyonunu içerir. Malzeme kalınlığı, malzeme özellikleri, bükülme yarıçapı, işleme, geri esneme, makine kapasitesi ve bükme sırası gibi faktörlerin tümü son boyutları etkileyebilir.
Bu nedenle, her sac levha bükümüne işleme düzeyinde toleranslar uygulamak gerçekçi olmayabilir ve gereksiz derecede pahalı olabilir.
Genel bir referans olarak, sac bükme boyutları genellikle yaklaşık olarak±0,2 mm ila ±0,5 mmmalzemeye, kalınlığa, geometriye, makineye, takımlara ve özel üretim koşullarına bağlı olarak.
Bu rakamlar evrensel spesifikasyonlar olarak ele alınmamalıdır.
Gerçek bükme doğruluğu şunlara bağlıdır:
Yüksek hacimli üretim için tedarikçinin ulaşılabilir toleransları onaylamadan önce gerçek bileşen geometrisini değerlendirmesi gerekir.
Bükülmüş bir flanşın başka bir bileşenle eşleşmesi gerekiyorsa tasarımda, düzeneğin ne kadar boyut farklılığını tolere edebileceği dikkate alınmalıdır.
Bazı uygulamalarda tasarımcılar, küçük üretim değişikliklerini absorbe eden özellikler sunabilirler.
Örneğin:
Bu tasarım özellikleri son montajın normal üretim değişikliklerine karşı daha toleranslı olmasını sağlayabilir.
Son derece sıkı bükülme toleransları gerektirmek yerine, kontrollü boyut değişimine uyum sağlayabilecek bir düzenek tasarlamak genellikle daha pratiktir.
Bükülme sonrasında sac metal kısmen orijinal şekline dönme eğilimi gösterir. Bu olay geri yaylanma olarak bilinir.
Geri esneme miktarı aşağıdakilere bağlı olarak değişebilir:
Profesyonel sac metal üreticileri, proses ayarları ve takım ayarlamaları yoluyla geri esnemeyi telafi eder.
Ancak tasarımcıların hala bükmenin bir işleme sürecinden ziyade bir şekillendirme süreci olduğunu anlamaları gerekir.
Gerçek bükme kabiliyetini anlamak, pratik sac levha toleranslarını ayarlamanın temelidir.
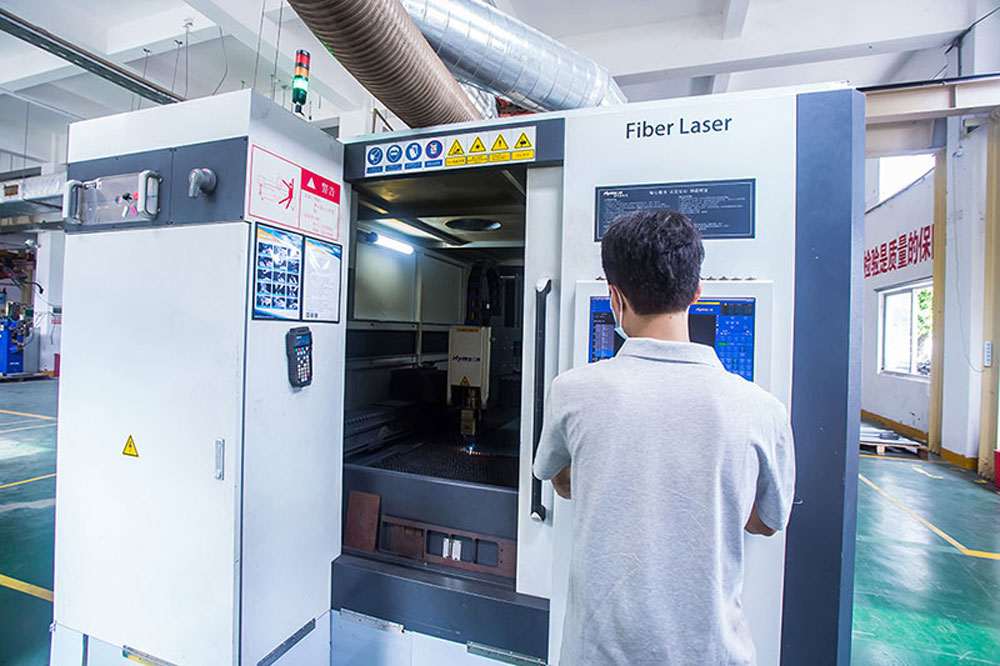
Delik konumlandırma, montaj için sac levha parçaları tasarlarken dikkate alınması gereken en önemli alanlardan biridir.
İki bileşenin her biri uzun bir dizi karşılık gelen montaj deliği içerdiğinde yaygın bir tasarım sorunu ortaya çıkar.
Bir CAD çiziminde her delik mükemmel şekilde hizalanmış görünebilir.
Ancak gerçek üretimde her kesme, delme, bükme ve konumlandırma işleminde bir miktar değişiklik vardır.
Birden fazla boyut birbirine zincirlendiğinde bu küçük farklılıklar birikebilir.
Bir araya getirilmesi gereken iki uzun sac panelin olduğunu düşünün.
Her iki panelde de on adet eşleşen delik varsa ve her deliğin hassas bir şekilde hizalanması gerekiyorsa, uzunluk boyunca küçük bir boyut farkı bile son deliklerin hizalanmasını giderek zorlaştırabilir.
Bu klasik bir tolerans birikimi problemidir.
Mühendisler, her delik konumu toleransını basitçe daraltmak yerine, düzeneğin konumsal değişimi absorbe edecek şekilde tasarlanıp tasarlanamayacağını düşünmelidir.
Pratik bir yaklaşım, birincil konumlandırma özelliği olarak yuvarlak bir delik kullanmaktır.
Yuvarlak delik bileşenin referans konumunu belirler.
Daha sonra ikinci bir delik veya delik dizisi, boyutsal varyasyona uyum sağlamak için farklı bir geometri kullanabilir.
Uzatılmış veya oluklu delikler olarak da adlandırılan oluk delikleri, bazı konum ayarlamaları gerektiğinde sac metal tasarımında yaygın olarak kullanılır.
Örneğin:
Bu yaklaşım, parçanın tamamında çok sıkı toleranslar gerektirmeden montajı kolaylaştırabilir.
Bazı uygulamalarda yüzer somunlar veya diğer uyumlu sabitleme çözümleri ek konumsal esneklik sağlayabilir.
Bu çözümler özellikle şu durumlarda faydalıdır:
Temel prensip basittir:
Her montaj sorununu imalat toleranslarını daraltarak çözmeyin. Bazen daha iyi çözüm tasarımı geliştirmektir.
Kaynak, sac metal tasarımı için bir başka önemli hususu daha ortaya koymaktadır.
Lazer kesim veya CNC işlemeyle karşılaştırıldığında kaynak, lokal ısının termal genleşmeye ve büzülmeye neden olması nedeniyle ek boyutsal değişikliklere neden olabilir.
Sonuç olarak, kaynaklı montajlara genellikle hassas işlenmiş bileşenler gibi davranılmamalıdır.
Kaynak sırasında ısı kaynak bölgesinin etrafında yoğunlaşır.
Malzeme ısınıp soğudukça deforme olabilir veya hafifçe hareket edebilir.
Deformasyonun miktarı aşağıdaki gibi faktörlere bağlıdır:
Büyük kaynaklı yapılar için bu etkiler daha belirgin hale gelebilir.
Yaygın bir tasarım hatası, kaynak işlemini dikkate almadan kaynaklı bir montaj için son derece sıkı genel boyutlar, delik aralığı veya düzlük gereksinimleri belirlemektir.
Kaynaklı bir yapının son derece hassas olması için kritik bir boyut gerekiyorsa, imalatçının nihai gereksinimi karşılamak için ek işlemlere ihtiyacı olabilir.
Bu şunları içerebilir:
Yüksek hassasiyetli arayüzler gerektiren kaynaklı yapılar için tasarımcılar, kritik alanlarda uygun işleme payı bırakmayı düşünebilir.
Genel üretim sırası şu şekilde olabilir:
Kesme → Şekillendirme → Kaynak → Gerilme/Bozulma Kontrolü → CNC İşleme → Son Muayene
Bu, CNC işleme nihai kritik boyutları oluştururken kaynağın yapısal montajı oluşturmasına olanak tanır.
Örneğin, kaynaklı bir çerçeve hassas bir montaj yüzeyine ihtiyaç duyuyorsa, kaynak işleminin kendisinin işleme düzeyinde düzlük elde etmesini gerektirmek yerine kaynak sonrasında bu yüzeyi makineyle işlemek daha pratik olabilir.
Bu yaklaşım, genel üretim sürecini gerçekçi tutarken kritik boyutlar üzerinde daha iyi kontrol sağlayabilir.
Sac metal tasarımındaki en önemli ilkelerden biri, tolerans gereksinimlerinin gerçek üretim yeteneklerine dayandırılması gerektiğidir.
Farklı prosesler doğal olarak farklı hassasiyet seviyelerine sahiptir.
| Üretim Süreci | Tipik Uygulama |
|---|---|
| Lazer kesim | Profiller, delikler, konturlar ve düz levha özellikleri |
| Delme | Tekrarlayan delikler ve sac levha unsurları |
| Sac bükme | Flanşlar, açılar ve şekillendirilmiş bileşenler |
| Kaynak | Yapısal montajlar ve fabrikasyon çerçeveler |
| CNC işleme | Yüksek hassasiyetli arayüzler ve kritik boyutlar |
| Bileme | İnce yüzey ve boyut gereksinimleri |
Bu, tek bir bileşenin farklı özellikler için farklı tolerans stratejileri gerektirebileceği anlamına gelir.
Örneğin, fabrikasyon bir mahfaza, düz paneller için lazer kesim, flanşlar için bükme, braketler için kaynak ve kritik bir montaj yüzeyi için CNC işlemeyi kullanabilir.
Tüm süreçlerde aynı tolerans seviyesine ulaşmaya çalışmak gereksiz yere maliyeti artırabilir.
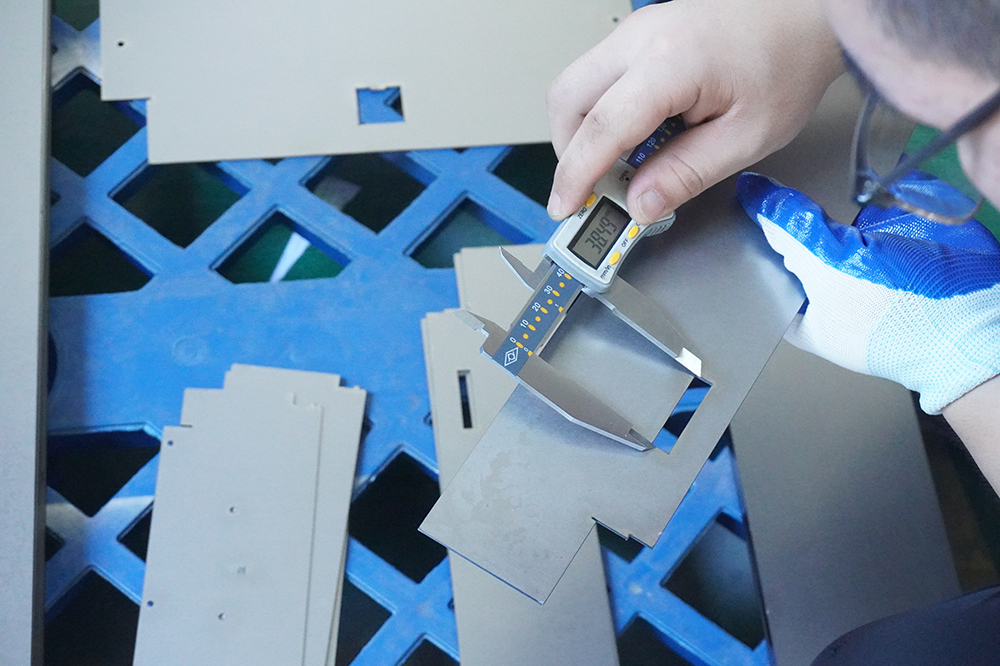
İyi tolerans tasarımı üretimden önce başlamalıdır.
Bir çizim hazırlarkenözel sac imalatproje, mühendisler aşağıdakileri dikkate almalıdır:
Aşağıdakileri doğrudan etkileyen boyutları açıkça tanımlayın:
Bu boyutlar işlevsel olmayan boyutlara göre daha fazla ilgiyi hak etmektedir.
Daha sıkı toleranslar genellikle daha fazla süreç kontrolü gerektirir ve denetim ve üretim maliyetlerini artırabilir.
Yalnızca işlevsel olarak gerekli oldukları durumlarda sıkı toleransları belirtin.
Üretim süreci boyutsal doğruluğu etkileyebilir.
Örneğin:
Lazer Kesim → Bükme → Kaynak → Talaşlı İmalat
kaynak öncesi talaşlı imalat kullanan bir işlemden farklı boyutlu sonuçlar üretecektir.
Aşağıdakiler gibi pratik özellikleri kullanın:
Bunlar gereksiz derecede sıkı üretim toleranslarına olan ihtiyacı azaltabilir.
Bir bileşen alışılmadık derecede sıkı toleranslar gerektiriyorsa, tasarım aşamasında bu gereksinimi üreticiyle görüşmek daha iyidir.
Deneyimli bir tedarikçi, gereksinimin karşılanıp karşılanamayacağını aşağıdaki yollarla belirleyebilir:
Erken iletişim, üretim başladıktan sonra pahalı yeniden tasarımların yapılmasını önleyebilir.
SHENGWO MAKİNA sağlarözel sac imalat, CNC işleme, HVAC damperler, özel süpermarket rafları, elektrik panelleri ve metal bileşenlerküresel OEM ve endüstriyel müşteriler için.
Üretim yeteneklerimiz şunları içerir:
Özel projeler için müşteriler sağlayabilirçizimler, 3D CAD dosyaları, malzeme gereksinimleri, yüzey işleme özellikleri, toleranslar, miktarlar ve montaj gereksinimleri.
Mühendislik ekibimiz üretimden önce çizimleri inceleyebilir ve aşağıdakiler gibi önemli üretim hususlarını değerlendirebilir:
Sac levha imalatını ve CNC işlemeyi birleştiren bileşenler için, hangi özelliklerin imalat yoluyla üretilmesi gerektiğini ve hangi kritik özelliklerin ikincil işleme gerektirebileceğini de değerlendirebiliriz.
Bu süreç, mühendislik tasarımının gerçek üretim yetenekleriyle uyumlu hale getirilmesine yardımcı olur.
S1: Tipik sac levha toleransları nelerdir?
Tüm sac levha bileşenlere uygulanan tek bir tolerans yoktur. Gerçekte ulaşılabilir toleranslar üretim sürecine, malzemeye, kalınlığa, geometriye, ekipmana, aletlere ve muayene yöntemine bağlıdır.
Sac metal bükme için genel referans aralığı ±0,2 mm ila ±0,5 mm civarında olabilir, ancak özel projeler gerçek geometri ve gereksinimlere göre değerlendirilmelidir.
S2: Tüm sac levha boyutlarının sıkı toleransları olmalı mı?
Hayır. Sıkı toleranslar genellikle işlevsel veya kritik boyutlar için ayrılmalıdır. Her boyuta gereksiz derecede sıkı toleranslar uygulamak, ek işlevsel değer sağlamadan üretim maliyetini artırabilir.
S3: Sac levha montajlarında tolerans birikimi nasıl azaltılabilir?
Tasarımcılar uygun referans yapılarını, yuvarlak yerleştirme deliklerini, yarık deliklerini, yüzer bağlantı elemanlarını ve ayarlanabilir montaj özelliklerini kullanabilir. Bu yöntemler, düzeneğin kontrollü boyutsal değişimi absorbe etmesine olanak tanır.
S4: Kaynaklı sac parçalar yüksek hassasiyete ulaşabilir mi?
Kaynaklı montajlar kontrollü boyutsal doğruluk elde edebilir ancak kaynak, termal deformasyona neden olur. Daha yüksek hassasiyet gerektiğinde kritik yüzeyler veya delikler kaynak sonrasında işlenebilir.
S5: Sac levha çizimine hangi bilgiler dahil edilmelidir?
İyi bir çizimde malzeme, kalınlık, boyutlar, genel toleranslar, kritik toleranslar, bükülme gereksinimleri, delik özellikleri, yüzey işlemi, kaynak gereksinimleri ve diğer işlevsel gereksinimler açıkça belirtilmelidir.
İyi sac tolerans tasarımı, her boyutu mümkün olduğunca hassas hale getirmekle ilgili değildir.
İşlev, montaj gereksinimleri, üretim kapasitesi, kalite ve maliyet arasında doğru dengeyi bulmakla ilgilidir.
Bir sac levha teknik resmini üretime göndermeden önce şu dört alanı kontrol edin:
Tasarımcılar lazer kesim, bükme, kaynak ve CNC işlemenin yeteneklerini ve sınırlamalarını anladıklarında üretimi daha kolay, montajı daha kolay ve üretimi daha uygun maliyetli parçalar yaratabilirler.
Özel bir sac levha projeniz mi var?
Çizimlerinizi veya 3D CAD dosyalarınızı mühendislik incelemesi ve fiyat teklifi için SHENGWO MACHINERY'ye gönderin.
Hassas sac imalatı ve CNC işlemeden kaynak, yüzey işleme ve montaja kadar, OEM müşterilerimize çizim incelemesinden bitmiş bileşenlere kadar destek veriyoruz.
SHENGWO MACHINERY — Çizimlerinizden güvenilir üretilmiş parçalara.
8803 Zhuhai Yolu, LianWan Endüstri Parkı, Jinwan Bölgesi, 519090 Zhuhai, Guangdong, Çin
