.png)




Yazar |SHENGWO Sektör İçgörüleri Ekibi
Güncellendi | Eylül 2026
İçindekiler
Tutarlı bükme açısı doğruluğuna ulaşmak, sac imalatındaki en önemli zorluklardan biridir.
Basit bir 90 derecelik bükülme için küçük bir açısal sapma bile montajı, boyut tutarlılığını ve bileşenler arasındaki uyumu etkileyebilir. Bu özellikle hassas sac parçalar, elektrik muhafazaları, HVAC bileşenleri, makine çerçeveleri, braketler ve özel endüstriyel montajlar için önem kazanmaktadır.
Buradaki zorluk, sac metalin her zaman tam olarak oluşturulduğu yerde kalmamasıdır. Basınç kaldırıldıktan sonra malzeme kısmen orijinal şekline dönebilir. Bu olay geri yaylanma olarak bilinir.
Peki üreticiler sac bükme doğruluğunu nasıl geliştirebilir ve tutarlı bükme açılarını nasıl koruyabilir?
Cevap, geri esneme telafisi, uygun presleme parametreleri, kontrollü şekillendirme süresi, uygun takımlama ve proses doğrulamanın bir kombinasyonunu içerir.
Bükme doğruluğunu iyileştirmeden önce, gerçek açının programlanan açıdan neden farklı olabileceğini anlamak önemlidir.
Nihai bükme sonucunu çeşitli faktörler etkileyebilir:
Örneğin, paslanmaz çelik genellikle yumuşak çelik veya alüminyumdan farklı geri esneme özelliklerine sahiptir.
Bu, aynı abkant pres programının her malzemeye doğrudan uygulanamayacağı anlamına gelir.
Doğru sac bükme, malzemeyi ve şekillendirme sürecini anlamakla başlar.
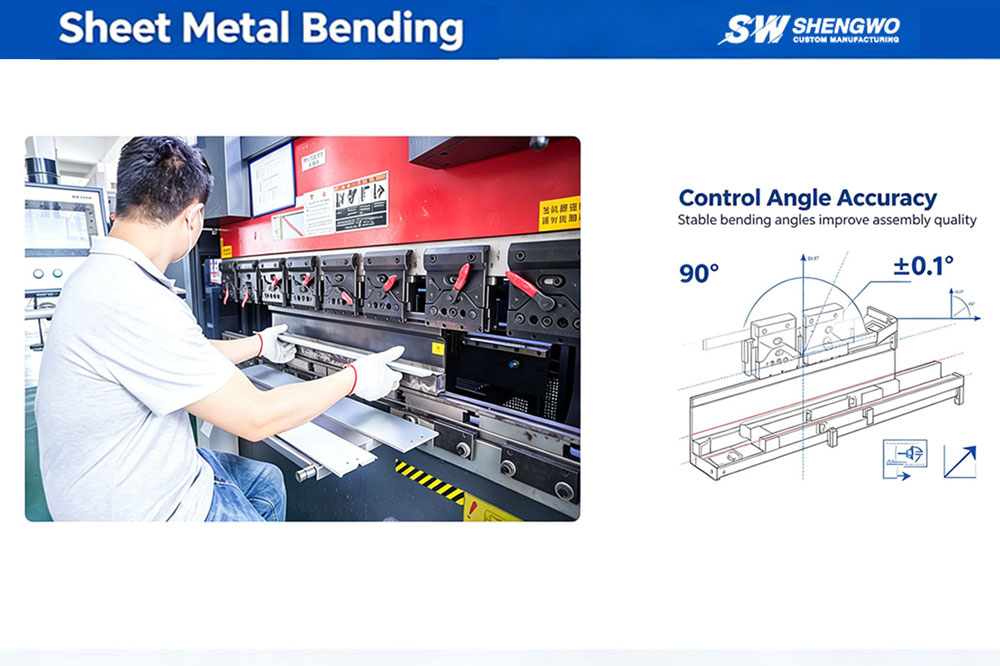
Bükülme açısı doğruluğunu arttırmanın en yaygın yöntemlerinden biri aşırı bükülme telafisidir.
Bir levha büküldüğünde malzeme elastik ve plastik deformasyona uğrar. Zımba basıncı serbest bırakıldığında deformasyonun elastik kısmı malzemenin kısmen iyileşmesine neden olur.
Sonuç olarak, programlanmış 90 derecelik bir dirsek, basınç kaldırıldıktan sonra hafifçe açılabilir.
Bu etkiyi telafi etmek için abkant pres malzemeyi nihai hedef açının ötesinde şekillendirebilir.
Gerekli bitmiş açının yaklaşık 90 derece olduğunu varsayalım.
Malzeme ve proses koşullarına bağlı olarak makine, malzemeyi geçici olarak hedef açının ötesinde bükebilir ve ardından geri esnemenin malzemeyi gerekli son konuma yaklaştırmasına izin verebilir.
Örneğin, makinenin açı kurallarına ve değerin iç açıya mı yoksa dahil edilen açıya mı bağlı olduğuna bağlı olarak, gerekli nihai geometri yaklaşık 90° olduğunda, bir işlem yaklaşık 85°–88° aralığında bir başlangıç hedefi kullanabilir.
Ancak bu,Olumsuzevrensel bir ortam olarak ele alınmalıdır.
Gerçek tazminat değeri şu şekilde belirlenmelidir:
Amaç, malzemenin gerçek geri esnemesine karşı koymak için gereken telafi miktarını belirlemektir.
Farklı malzemeler bükme sırasında farklı davranır.
Örneğin:
Yumuşak Çelik
Genellikle nispeten tahmin edilebilir bir şekillendirme davranışına sahiptir, ancak geri esneme yine de kalınlığa ve malzeme kalitesine göre değişir.
Paslanmaz çelik
Daha yüksek mukavemeti ve farklı mekanik özellikleri nedeniyle genellikle geri esnemenin daha fazla dikkate alınmasını gerektirir.
Alüminyum
Ayrıca, gerçek davranışı büyük ölçüde alaşıma ve tempere bağlı olarak gözle görülür bir geri esneme gösterebilir.
Bu nedenle bükme parametreleri tek bir sabit açı kompanzasyon değeri kullanmak yerine spesifik malzemeye göre oluşturulmalıdır.
Diğer bir yaklaşım ise bükme sırasında basıncın muhafaza edildiği süreyi kontrol etmektir.
Bu şu şekilde tanımlanabilir:kalma süresiveya kontrollü presleme süresi.
Zımba programlanan konuma ulaştıktan sonra basıncın uygun bir süre sürdürülmesi, şekillendirme prosesinin stabil hale getirilmesine ve belirli üretim koşulları altında tekrarlanabilirliğin geliştirilmesine yardımcı olabilir.
Pratik bir başlangıç noktası birkaç saniye olabilir, örneğin3–5 saniyeancak gerçek bekleme süresi malzemeye, kalınlığa, takımlara, makineye ve üretim gereksinimlerine göre belirlenmelidir.
Daha uzun presleme süresinin her zaman daha doğru bir bükme sağlayacağı varsayılmamalıdır.
Bükme sırasında levha hem elastik hem de plastik deformasyona uğrar.
Kontrollü basıncın korunması, şekillendirme işleminin stabil hale getirilmesine ve bazı uygulamalarda parçalar arasındaki varyasyonun azaltılmasına yardımcı olabilir.
Bununla birlikte, bekleme süresinin etkisi genellikle aşağıdakilerin uygun şekilde kontrol edilmesine ikincildir:
Bu nedenle bekleme süresi dikkate alınmalıdır.bir proses kontrol parametresiBükme doğruluğu için tek çözüm yerine.
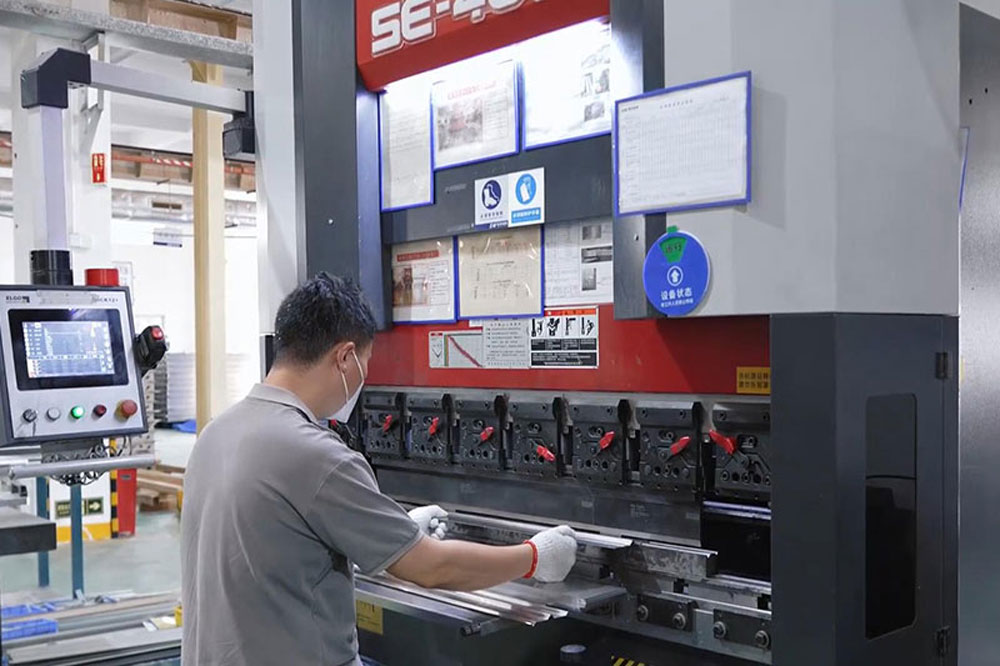
Tutarlı bükme açıları gerektiren uygulamalar için, proses kontrollerinin bir kombinasyonunu kullanmak, tek bir ayarlamaya güvenmekten daha etkili olabilir.
Pratik bir yaklaşım şunları içerebilir:
Malzeme Tanımlama → Deneme Bükme → Geri Yaylanma Ölçümü → Açı Telafisi → Kontrollü Bekleme → Son Muayene
Örneğin, bir bileşen birden fazla 90 derecelik bükme gerektiriyorsa, operatör öncelikle seçilen malzemeyi ve araçları kullanarak bir deneme bükümü gerçekleştirebilir.
Daha sonra gerçek son açı ölçülür.
Ölçülen açı hedeften farklıysa bükme programı, gözlemlenen geri esnemeyi telafi edecek şekilde ayarlanabilir.
Kararlı bir süreç oluşturulduktan sonra, tekrarlanabilirliği geliştirmek için uygun olan yerlerde kontrollü bekleme süresi eklenebilir.
Bu yaklaşım tamamen teorik hesaplamalara dayanmak yerine bir geri bildirim döngüsü yaratır.
Takım seçiminin sac bükme doğruluğu üzerinde önemli bir etkisi vardır.
Abkant pres son derece yetenekli olsa bile, uygun olmayan aletler tutarlı açıların ve boyutların korunmasını zorlaştırabilir.
Önemli takımlama faktörleri şunları içerir:
V-kalıp açıklığı bükme kuvvetini, bükme yarıçapını ve şekillendirme davranışını etkiler.
Kalıp açıklığı malzeme kalınlığına ve gerekli büküm geometrisine uygun değilse, ortaya çıkan büküm beklenen boyutsal gereksinimleri karşılamayabilir.
Aşınmış veya hasarlı takımlar parçalar arasında farklılıklara neden olabilir.
Zımbaların ve kalıpların düzenli olarak incelenmesi, şekillendirme takımlarının uygun durumda kalmasının sağlanmasına yardımcı olur.
Üst ve alt takımlar arasındaki doğru hizalama da önemlidir.
Yanlış hizalama, büküm uzunluğu boyunca tutarsız açılara veya farklı üretim partileri arasında farklılıklara yol açabilir.
Bu nedenle, hassas sac metal imalatı için takımlar, her bileşen için aynı takım konfigürasyonunu kullanmak yerine gerçek parçaya göre seçilmelidir.
Aynı nominal kalınlığa sahip iki levha, bükme sırasında mutlaka aynı şekilde davranmayabilir.
Malzeme kalitesi, sertlik, akma mukavemeti, çekme mukavemeti ve temper, şekillendirme davranışını etkileyebilir.
Bu özellikle aşağıdakilerle çalışırken önemlidir:
Örneğin, malzeme tedarikçisindeki veya malzeme sınıfındaki bir değişiklik, bazen nominal kalınlık değişmeden kalsa bile farklı bir geri esneme tepkisine neden olabilir.
Tekrarlı üretim için tutarlı malzeme spesifikasyonlarının sürdürülmesi süreç değişkenliğinin azaltılmasına yardımcı olur.
Bu nedenle profesyonel üreticiler, aynı kalınlıktaki tüm levhaları aynı olarak ele almak yerine, üretim öncesinde malzeme bilgilerini doğrulamalıdır.
Birden fazla bükümü olan parçalar için bükme sırası son boyutları etkileyebilir.
Kötü planlanmış bir sıralama aşağıdakilere neden olabilir:
Üretimden önce mühendisler tüm bükme sırasını değerlendirmelidir.
Karmaşık parçalar için sürecin aşağıdakileri dikkate alması gerekebilir:
Lazer Kesim → Çapak Alma → Birinci Bükme → İkinci Bükme → Ek Bükümler → Boyutsal Muayene
İşlem sırası, parçanın düzgün konumlandırılmasına izin vermeli ve iş parçası ile takım arasında çakışmayı önlemelidir.
Bu özellikle büyük muhafazalar, elektrik panelleri, HVAC bileşenleri, braketler ve karmaşık fabrikasyon yapılar için önemlidir.
Özel sac bileşenler için deneme bükme, tam üretimden önce bir prosesi doğrulamanın en pratik yollarından biridir.
Bir deneme parçası, üreticinin aşağıdakileri kontrol etmesine olanak tanır:
Sonuç çizim gereksinimlerini karşılamıyorsa, serinin tamamı üretilmeden önce süreç ayarlanabilir.
Bu özellikle yeni ürünler veya sıkı fonksiyonel toleranslara sahip parçalar için değerlidir.
Üreticiler yalnızca teorik hesaplamalara güvenmek yerine nihai bükme parametrelerini oluşturmak için gerçek üretim verilerini kullanabilirler.
Proses parametreleri tek başına bitmiş bileşenin gerekli spesifikasyonu karşıladığını garanti edemez.
Son parça çizim gereksinimlerine göre incelenmelidir.
Bileşene bağlı olarak üreticiler şunları kullanabilir:
Örneğin, çizim belirli bir toleransla 90°'lik bir bükülme gerektiriyorsa, gerçek açı, denetim planına göre ölçülmeli ve kaydedilmelidir.
Kritik bileşenler için inceleme yalnızca açıya değil aynı zamanda aşağıdaki gibi ilgili boyutlara da odaklanmalıdır:
Bu, yalnızca bir açının değil, tüm bileşenin montaja uygun olmasını sağlar.
Bükme hassasiyetinin basitçe abkant pres açısının değiştirilmesiyle çözülebileceğini düşünmek cazip gelebilir.
Gerçekte, doğru sac bükme, birden fazla faktörün birlikte çalışmasının sonucudur.
Güvenilir bir süreç genellikle şunları dikkate alır:
Malzeme + Takım + Makine + Parametreler + Geri Yayılma + Büküm Sırası + Muayene
Bir faktör değişirse sürecin ayarlanması gerekebilir.
Örneğin karbon çeliğinden paslanmaz çeliğe geçiş farklı bir bükme stratejisi gerektirebilir.
Sac kalınlığının değiştirilmesi farklı bir V-kalıp açıklığı gerektirebilir.
Bükülme yarıçapının değiştirilmesi geri esnemeyi etkileyebilir.
Tedarikçinin veya malzeme kalitesinin değiştirilmesi şekillendirme davranışını da değiştirebilir.
Bu nedenle deneyimli üreticiler her proje için sabit parametrelere güvenmek yerine süreç doğrulamayı kullanıyor.
Üretimden önce mühendisler ve alıcılar aşağıdaki kontrol listesini kullanabilir:
Bu kontrol listesi gereksiz yeniden çalışmayı azaltmaya ve üretim partileri arasında tutarlılığı artırmaya yardımcı olabilir.
SHENGWO MAKİNAküresel OEM ve endüstriyel müşteriler için özel sac imalat ve CNC işleme hizmetleri sunmaktadır.
Üretim yeteneklerimiz şunları içerir:
Abkant pres ekipmanlarımız şunları içerir:40T, 100T ve 160TProje gereksinimlerine göre farklı malzeme ve kalınlıkların işlenmesine olanak sağlayan makineler.
Özel sac metal projeleri için mühendislik ekibimiz şunları inceleyebilir:
Ayrıca sac imalatını CNC işlemeyle birleştiren projeleri de destekliyoruz.
Örneğin, fabrikasyon bir bileşen ilk önce lazerle kesme ve bükme işlemine tabi tutulabilir, ardından kritik montaj yüzeyleri veya delikleri kaynaklanabilir ve CNC ile işlenebilir.
Bu, üretim sürecinin nihai bileşenin işlevsel gereksinimleriyle eşleştirilmesine olanak tanır.
Müşteriler, mühendislik incelemesi için 2B çizimler, 3B CAD dosyaları, malzeme özellikleri, toleranslar, yüzey işleme gereksinimleri, miktarlar ve referans örnekleri sağlayabilir.
S1: Sac bükme açısı doğruluğunu nasıl geliştirebilirim?
Ana faktörler arasında malzeme tutarlılığı, uygun takımlama, geri esneme telafisi, uygun bükme parametreleri, kontrollü bekleme süresi, doğru bükme sırası ve son boyut kontrolü yer alır.
S2: Sac metalin bükülmesinin geri esnemesine neden olan nedir?
Geri esneme, malzeme deformasyonunun bir kısmının elastik olması nedeniyle meydana gelir. Bükme kuvveti serbest bırakıldıktan sonra malzeme kısmen orijinal şekline geri döner. Malzeme özellikleri, kalınlık, bükülme yarıçapı ve şekillendirme koşullarının tümü geri esnemeyi etkiler.
S3: 90°'lik bir bükülme elde etmek için her zaman 85°–88°'yi mi kullanmalıyım?
Hayır. Bu değerler evrensel ayarlar olarak değerlendirilmemelidir. Gerekli telafi malzemeye, kalınlığa, takımlara, makine kapasitesine, büküm geometrisine ve ölçülen geri esnemeye bağlıdır. Proses testi ve üretim verileri yoluyla doğru değer belirlenmelidir.
S4: Basıncı 3-5 saniye tutmak her zaman sac bükme doğruluğunu artırır mı?
Mutlaka değil. Kontrollü bir bekleme süresi bazı uygulamalarda proses kararlılığına yardımcı olabilir, ancak aşırı bekleme süresi otomatik olarak daha iyi doğruluk sağlamaz. Uygun zaman, fiili süreç doğrulaması yoluyla belirlenmelidir.
S5: Sac bükme için yaygın olarak hangi malzemeler kullanılır?
Yaygın malzemeler arasında karbon çeliği, paslanmaz çelik, alüminyum ve galvanizli çelik bulunur. Her malzemenin farklı şekillendirme özellikleri vardır ve farklı işleme ve proses parametreleri gerektirebilir.
S6: Sac bükmeden sonra CNC işleme kullanılabilir mi?
Evet. Yüksek hassasiyetli montaj yüzeyleri veya delikleri gerektiren bileşenler için imalat ve bükme sonrasında CNC işleme gerçekleştirilebilir. Bu, tek başına şekillendirmenin yeterli olmadığı durumlarda daha sıkı nihai boyutların elde edilmesine yardımcı olabilir.
Sac bükme doğruluğunu artırmak tek bir sabit makine ayarı bulmakla ilgili değildir.
Daha güvenilir bir yaklaşım şunları birleştirmektir:
Geri Yayılma Telafisi + Kontrollü Bekleme + Uygun Takımlama + Malzeme Kontrolü + Proses Doğrulaması + Son Muayene
Aşırı bükülme telafisi, geri yaylanmanın önlenmesine yardımcı olabilirken, kontrollü bekleme süresi de uygun uygulamalarda proses stabilitesini artırabilir. Malzeme ve geometriye uygun takımların seçilmesi de aynı derecede önemlidir.
En önemlisi, bükme parametreleri evrensel bir ayardan kopyalanmak yerine gerçek üretim koşulları aracılığıyla doğrulanmalıdır.
Özel sac metal üretimi için, güçlü mühendislik ve proses kontrol yeteneklerine sahip bir üretici, bükme doğruluğu, üretim verimliliği ve üretim maliyeti arasındaki doğru dengenin belirlenmesine yardımcı olabilir.
Özel bir sac bükme projeniz mi var?
SHENGWO MACHINERY'ye çizimlerinizi veya 3D CAD dosyalarınızı gönderin,malzeme, kalınlık, tolerans, miktar ve yüzey işleme gereklilikleri ile birlikte.
Mühendislik ekibimiz tasarımınızı inceleyebilir ve projenize uygun bir üretim süreci geliştirebilir.
SHENGWO MACHINERY — Çizimlerinizden güvenilir üretilmiş parçalara.
8803 Zhuhai Yolu, LianWan Endüstri Parkı, Jinwan Bölgesi, 519090 Zhuhai, Guangdong, Çin
