.png)
Yazar |SHENGWO Sektör İçgörüleri Ekibi
Güncellendi | Ağustos 2026
İçindekiler
Alüminyum, düşük yoğunluğu, mükemmel işlenebilirliği, korozyon direnci ve uygun mukavemet/ağırlık oranı nedeniyle modern CNC üretiminde en yaygın kullanılan malzemelerden biridir. Havacılık, otomotiv, elektronik, otomasyon, tıbbi ekipman ve endüstriyel makinelerde yaygın olarak kullanılmaktadır.
Ancak alüminyum parçalar (özellikle ince duvarlı, ince plakalı, derin cepli ve karmaşık şekilli bileşenler) CNC işleme sırasında kolayca deforme olabilir. Üreticiler ve alıcılar için bu, boyutsal sapmalara, zayıf yüzey kalitesine, montaj sorunlarına ve reddedilme oranlarının artmasına neden olabilir.
Peki alüminyum parçaların işleme sırasında deforme olmasına ne sebep olur ve sorun nasıl kontrol edilebilir?
Güvenilir bir özel cnc işleme hizmetleri sağlayıcısı, deformasyon meydana geldikten sonra makineyi kolayca ayarlamamalıdır. Bunun yerine malzeme, takımlama, bağlama yöntemi, işleme sırası ve kesme parametreleri üretim başlamadan önce birlikte değerlendirilmelidir.
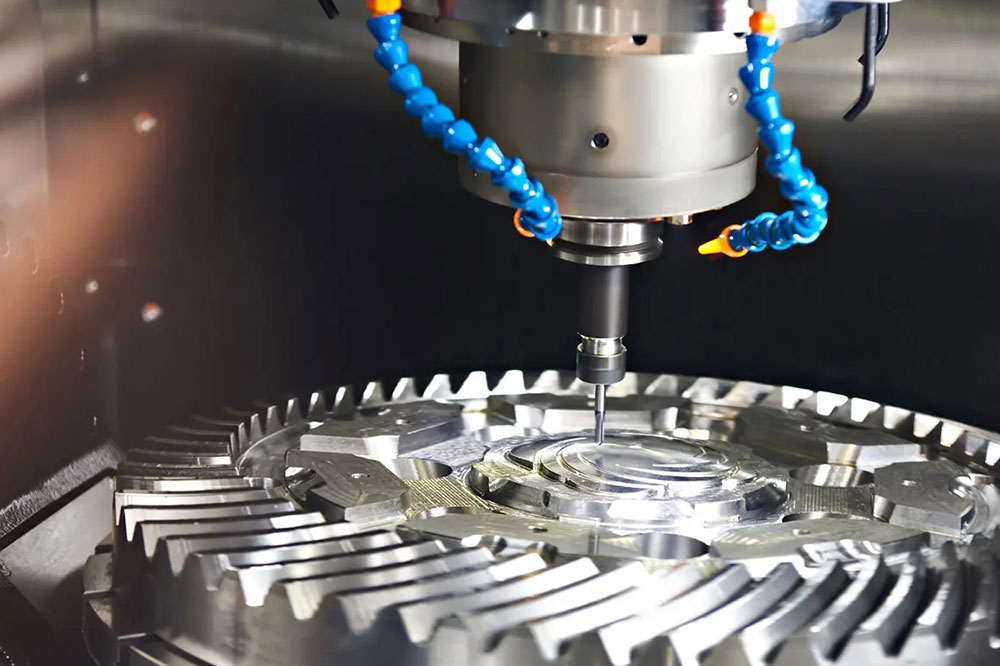
Alüminyum nispeten yüksek bir termal genleşme katsayısına sahiptir ve genellikle çelikten daha yumuşaktır. Bu özellikler işlemeyi kolaylaştırır, ancak aynı zamanda bazı alüminyum bileşenlerin işleme kuvvetlerine ve sıcaklık değişimlerine karşı daha duyarlı olmasını da sağlar.
Deformasyonun en yaygın nedenleri şunlardır:
Örneğin, ince bir alüminyum duvar, makineye kelepçelendiğinde boyutsal olarak doğru kalabilir, ancak fikstür serbest bırakıldıktan sonra dışarı veya içeriye doğru yaylanabilir. Bu nedenle deneyimli özel cnc işleme hizmetleri üreticilerinin parçanın hem işleme sırasında hem de sonrasında durumunu dikkate alması gerekir.
İç gerilim, alüminyum işleme deformasyonunun en çok gözden kaçan nedenlerinden biridir.
Alüminyum boşluklar,
Çeşitli yaklaşımlar bu riski azaltmaya yardımcı olabilir:
Doğal veya yapay yaşlandırma: Malzemeye ve iş parçasının durumuna bağlı olarak yaşlandırma, hassas işleme öncesinde malzemenin stabilize edilmesine yardımcı olabilir.
Titreşim veya diğer gerilim giderme işlemleri: Bunlar, artık gerilimin sorun teşkil ettiği uygun uygulamalar için düşünülebilir.
Ön işleme: İlk işlenmemiş parçanın büyük bir işleme payı varsa, malzemenin daha erken bir operasyonda kaldırılması, kalan payı azaltabilir ve son işlemeden önce bir miktar deformasyonun oluşmasına izin verebilir.
Bu nedenle pratik bir işleme stratejisi şudur:
Hammadde → Gerilim giderme/ön işleme → Kaba işleme → Stabilizasyon → Yarı ince işleme → Son İşlem
Takım seçimi, alüminyum CNC işleme sırasında deformasyonun kontrol edilmesinde önemli bir rol oynar. Kesici takımın geometrisi, malzemesi, keskinliği ve durumu, kesme kuvvetini, ısı üretimini, talaş tahliyesini, yüzey kalitesini ve boyutsal stabiliteyi doğrudan etkiler.
Alüminyum parçalar, özellikle de ince duvarlı veya karmaşık bileşenler için amaç, kesme kuvvetlerini ve ısı üretimini kontrol altında tutarken verimli malzeme kaldırma elde etmektir. Profesyonel bir özel CNC işleme hizmetleri sağlayıcısı, alüminyum alaşımına, parça geometrisine, işleme aşamasına ve gerekli toleranslara göre takımları seçmelidir.
Eğim açısı kesici kenarın alüminyum malzemeye nasıl girdiğini ve talaşların kesme bölgesinden nasıl uzaklaştığını etkiler.
Uygun bir pozitif talaş açısı keskin bir kesme eylemi oluşturmaya, kesme direncini azaltmaya ve talaş tahliyesini iyileştirmeye yardımcı olabilir. Bu, alüminyumun işlenmesi sırasında özellikle yararlı olabilir çünkü alüminyum sürekli ve nispeten büyük talaşlar üretme eğilimindedir.
Ancak eğim açısı mümkün olduğu kadar artırılmamalıdır. Aşırı eğim açıları kesme kenarı mukavemetini azaltabilir. Bu nedenle alüminyum alaşımına, kesme koşullarına, takım çapına ve işleme gereksinimlerine göre en uygun geometri belirlenmelidir.
Boşluk açısı, takım yan tarafı ile işlenmiş yüzey arasında gereksiz temasın önlenmesine yardımcı olur.
Kaba işleme sırasında takımın daha yüksek kesme yüklerine dayanabilmesi için yeterli güce ihtiyacı vardır. Son işlem sırasında uygun bir boşluk açısı sürtünmenin azaltılmasına ve yüzey kalitesinin iyileştirilmesine yardımcı olabilir.
İnce duvarlı alüminyum parçalar için sürtünmeyi kontrol etmek özellikle önemlidir çünkü aşırı kesme basıncı titreşime ve boyutsal deformasyona katkıda bulunabilir.
Helis açısı kesme düzgünlüğünü, talaş tahliyesini ve kesme kuvvetlerini etkiler.
Alüminyum işleme için, alüminyumun uzun veya nispeten büyük talaşlar oluşturabilmesi nedeniyle verimli talaş tahliyesi ile tasarlanmış takımlar sıklıkla tercih edilir. Yeterli kanal alanı, talaş birikmesini ve yeniden kesmeyi önlemeye yardımcı olur; aksi takdirde kesme ısısı artabilir ve işlenmiş yüzeye zarar verebilir.
Kesici kenar sayısı ayrıca takım çapına, fener mili hızına, ilerleme hızına ve gerekli talaş kaldırma oranına göre seçilmelidir. Amaç, sadece kanal sayısını maksimuma çıkarmak yerine istikrarlı kesmeyi sürdürmektir.
Takım keskinliği, özel CNC işleme hizmetlerinde bir diğer önemli faktördür. Keskin bir kesici kenar, kesme direncini azaltabilir ve gereksiz ısı oluşumunu en aza indirebilir.
Takım aşındıkça kesme kuvvetleri ve sürtünme artar. Bu şunlara yol açabilir:
Hassas alüminyum bileşenler için takım aşınması bu nedenle üretim boyunca izlenmelidir. Takımların uygun bir aşamada değiştirilmesi veya yenilenmesi, parçalar ve üretim partileri arasında tutarlı işleme kalitesinin korunmasına yardımcı olur.
Sonuçta en iyi araç mutlaka en pahalı veya en agresif araç olmayabilir. Geometrisi ve kesme performansı malzeme, parça tasarımı ve üretim gereksinimlerine uygun olan takımdır.
Örneğin, sert bir alüminyum blok daha agresif kaba işleme parametrelerini tolere edebilirken, ince duvarlı bir muhafaza veya hassas bir alüminyum muhafaza daha hafif kesme geçişleri, optimize edilmiş takımlar ve ek destek gerektirebilir.
Bu nedenle deneyimli özel CNC işleme hizmetleri üreticileri, takımlamayı izole bir üretim kararı olarak ele almak yerine genel işleme stratejisinin bir parçası olarak değerlendiriyor.
Keskin bir alet yüzey kalitesini iyileştirmekten fazlasını yapar; aynı zamanda deformasyonun kontrol edilmesine de yardımcı olur.
Bir kesici takım aşındıkça:
Bu nedenle, profesyonel özel CNC işleme hizmetleri, bir takımı süresiz olarak kullanmak yerine uygun takım ömrü yönetimini kurmalıdır.
Takımın durumu malzemeye, kesme parametrelerine, takım tipine, üretim hacmine ve gerekli toleransa göre izlenmelidir.
Yüksek hacimli OEM üretimi için standartlaştırılmış takım değiştirme kriterleri, partiler arasındaki tutarlılığı da artırabilir.
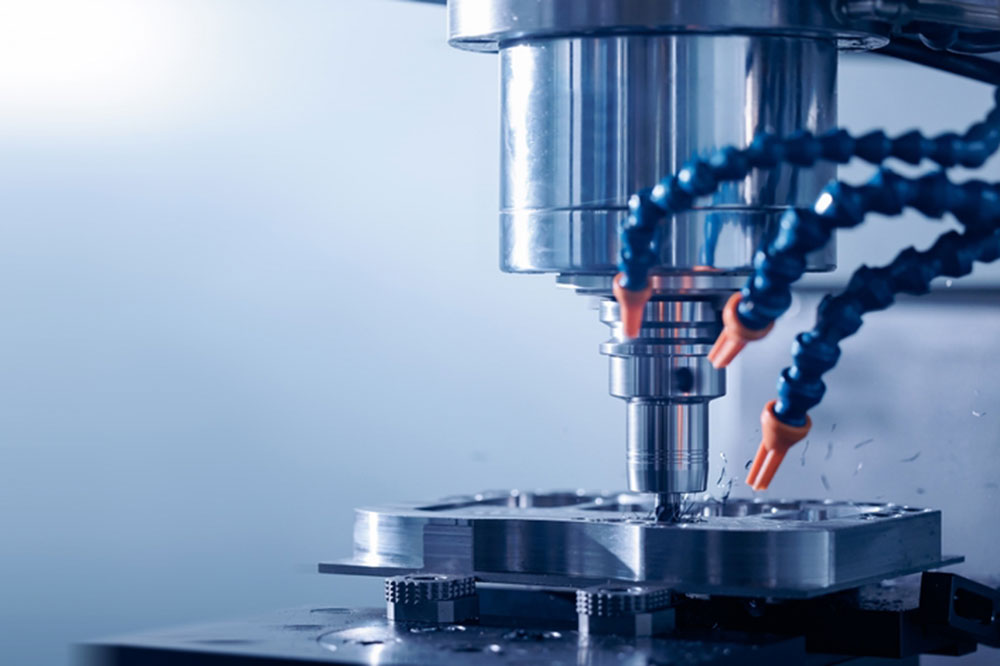
Sıkıştırma, özellikle ince duvarlı alüminyum parçalar için bir başka önemli deformasyon kaynağıdır.
Esnek bir bileşene aşırı sıkma basıncı uygulanırsa iş parçası işleme sırasında deforme olabilir. Fikstür serbest bırakıldığında parça kısmen orijinal şekline dönebilir.
İnce veya esnek alüminyum bileşenler için üreticiler şunları dikkate alabilir:
Prensip basittir: İş parçasını gereksiz yere bozmadan güvenli bir şekilde tutun.
Örneğin, ince bir alüminyum plakanın işlenmesi sırasında, eşit olarak dağıtılmış vakumlu bağlama bazen konsantre mekanik bağlamaya göre daha düzgün bir destek sağlayabilir.
Karmaşık parçalar için özelleştirilmiş bir fikstür, standart bir fikstürden daha iyi sağlamlık ve tekrarlanabilirlik sağlayabilir.
İyi takımlama ve bağlamayla bile yanlış işleme sırası deformasyona neden olabilir.
Bir bileşenin bir tarafından çok fazla malzemenin çıkarılması iç gerilimi serbest bırakabilir ve yapısal sertliğini değiştirebilir.
Yaygın bir strateji, işlemeyi birkaç aşamaya bölmektir:
Amaç, daha sonraki işlemler için yeterli stok bırakarak fazla malzemenin çoğunu verimli bir şekilde çıkarmaktır.
Son işlemeden önce bileşenin stabilize olmasına izin verilirken kalan malzeme azaltılır.
Yalnızca kontrollü ve nispeten az miktarda malzeme çıkarılır. Bu, son işlem takımının daha stabil koşullar altında çalışmasına olanak tanır.
Yüksek hassasiyetli parçalar için, ana işleme aşamaları arasında bileşenin soğumasına ve dengelenmesine izin vermek de faydalı olabilir.
Bu nedenle tipik bir süreç şöyle olabilir:
Kaba İşleme → Soğutma/Stabilizasyon → Yarı İnce İşlem → Denetim → İnce İşlem → Son Denetim
Bu süreç özellikle müşterilerin sıkı toleranslara veya ince yapısal duvarlara ihtiyaç duyduğu durumlarda önemlidir.
Kesme hızı, ilerleme hızı, kesme derinliği, takım geometrisi ve kesme sıvısı stratejisinin tümü işleme deformasyonunu etkiler.
Kesme koşulları çok agresifse kesme kuvvetleri ve ısı artabilir. Çok muhafazakar olmaları halinde işleme verimliliği düşebilir ve talaş tahliyesi sorunlu hale gelebilir.
Bu nedenle her alüminyum bileşene uygun evrensel bir kesme parametresi yoktur.
Profesyonel bir özel cnc işleme hizmetleri sağlayıcısı şunları dikkate almalıdır:
Sert bir alüminyum blok için kullanılan işleme parametreleri, yalnızca ince duvarlı bir muhafazaya veya hassas havacılık bileşenine kopyalanmamalıdır.
İşleme deformasyonu sonuçta boyutsal bir sorundur.
Bir bileşen, makineye monte edildiğinde boyutlarını karşılayabilir ancak fikstürden çıkarıldıktan sonra incelemede başarısız olabilir. Bu nedenle son muayenenin kontrollü koşullar altında yapılması gerekmektedir.
Önemli denetim faaliyetleri şunları içerebilir:
Zorlu OEM projeleri için denetim kayıtları aynı zamanda izlenebilirlik sağlayabilir ve süreç eğilimlerinin belirlenmesine yardımcı olabilir.
Tüm alüminyum alaşımları işleme sırasında aynı şekilde davranmaz.
Farklı sınıfların farklı kombinasyonları vardır:
Örneğin, alüminyum 5052 genellikle şekillendirilebilirliği nedeniyle değerliyken, 6061 işlenebilirlik, dayanıklılık ve kullanılabilirlik arasında yararlı bir denge sunar. Daha yüksek mukavemetli alaşımlar farklı işleme özellikleri sağlayabilir ve farklı işleme ve süreç stratejileri gerektirebilir.
Bu nedenle malzeme seçimi, yalnızca en düşük maliyetli alüminyum alaşımını seçmek yerine gerçek uygulamaya dayanmalıdır.
Güvenilir bir özel cnc işleme hizmetleri tedarikçisi, belirtilen malzeme ve işleme sürecinin pratik olup olmadığını belirlemek için üretim öncesinde çizim ve uygulama gereksinimlerini inceleyebilir.
SHENGWO MAKİNAözelleştirilmiş alüminyum ve metal bileşenlere ihtiyaç duyan uluslararası OEM müşterileri için özel cnc işleme hizmetleri sağlar.
Üretim yeteneklerimiz arasında CNC işleme, hassas sac imalat, lazer kesim, bükme, kaynak, yüzey işleme ve montaj yer almaktadır. Bu entegre yetenek, müşterilerin tek bir tedarikçiden birden fazla üretim süreci elde etmesine olanak tanır.
Alüminyum CNC projeleri için yaklaşımımız, parçaları çizimlere göre üretmekten daha fazlasına odaklanıyor. Biz şunları düşünüyoruz:
SHENGWO MACHINERY, UKAS akredite bir sertifikasyon kuruluşu tarafından sertifikalandırılmış, ISO 9001 Kalite Yönetim Sistemi ve ISO 14001 Çevre Yönetim Sistemi kapsamında faaliyet göstermektedir.
Üretim deneyimimiz Schneider Electric tedarik zincirinde de tanınmıştır:
Bu takdirler kalite yönetimine, üretim tutarlılığına ve sürekli üretim iyileştirmesine odaklandığımızı yansıtıyor.
S1: İnce duvarlı alüminyum parçaları işleyebilir misiniz?
Evet. İnce duvarlı alüminyum parçalar üretilebilir, ancak işleme stratejisinin duvar kalınlığını, sertliği, sıkma kuvvetini, takımları ve işleme sırasını hesaba katması gerekir.
S2: Alüminyum parçaların deforme olmasını nasıl önleyebilirim?
En önemli faktörler artık gerilimi azaltmak, kesme parametrelerini optimize etmek, uygun takım kullanmak, bağlama kuvvetini kontrol etmek ve işleme sırasını uygun şekilde düzenlemektir.
S3: Hangi alüminyum alaşımlarını CNC ile işleyebilirsiniz?
Yaygın olarak CNC ile işlenmiş alüminyum alaşımları arasında 5052, 6061, 6063, 6082 ve 7075 bulunur. En uygun kalite, mekanik, boyut, korozyon ve uygulama gereksinimlerine bağlıdır.
S4: SHENGWO üretimden önce çizimlerimi inceleyebilir mi?
Evet. Müşteriler çizimler, 3D modeller, teknik özellikler, malzeme gereksinimleri, miktarlar ve yüzey işleme gereksinimleri sağlayabilir. Mühendislik ekibimiz projeyi inceleyebilir ve uygun bir üretim süreci önerebilir.
S5: OEM üretimini destekliyor musunuz?
Evet. SHENGWO MACHINERY, prototiplerden ve küçük partilerden tekrarlı üretim programlarına kadar müşteri çizimlerine ve proje gereksinimlerine göre özelleştirilmiş OEM/ODM üretimini destekler.
CNC işleme sırasında alüminyum deformasyonuna nadiren tek bir faktör neden olur. Malzeme durumu, iç gerilim, takım geometrisi, kesme kuvveti, ısı, bağlama, işleme sırası ve incelemenin tümü nihai sonucu belirlemek için birlikte çalışır.
Alıcılar için, deneyimli özel CNC işleme hizmetlerini seçmek, boyutsal sorunları, yeniden işlemeyi, üretim gecikmelerini ve partiden partiye tutarsızlıkları önemli ölçüde azaltabilir.
Doğru üretim ortağı sadece CNC ekipmanına sahip olmamalıdır. Çizimin gözden geçirilmesinden son incelemeye kadar tüm işleme sürecinin nasıl kontrol edileceğini anlamalıdırlar.
Alüminyum CNC işleme projeniz mi var?
Mühendislik ekibimiz gereksinimlerinizi inceleyebilir ve projeniz için pratik bir üretim çözümü ve teklif sunabilir.
8803 Zhuhai Yolu, LianWan Endüstri Parkı, Jinwan Bölgesi, 519090 Zhuhai, Guangdong, Çin