.png)




Författare |SHENGWO Industry Insights Team
Uppdaterad | september 2026
Innehåll
Designtoleranser för plåt har en direkt inverkan på tillverkningskostnad, monteringsprestanda, produktkvalitet och produktionskonsistens.
För ingenjörer och produktdesigners kan en för snäv inställning av toleranser öka tillverkningskostnaderna avsevärt. Å andra sidan kan toleranser som är för lösa – eller saknas helt – leda till monteringsproblem, felinriktade hål, dimensionsvariationer och inkonsekvent produktprestanda.
Detta är särskilt viktigt för specialtillverkning av plåt, där laserskärning, stansning, bockning, svetsning och efterbehandling har olika nivåer av dimensionsförmåga.
Så, hur ska ingenjörer definiera plåttoleranser korrekt?
Innan du släpper en ritning för produktion är det bra att granska fyra nyckelområden:
Låt oss titta på varje punkt i detalj.
Ett av de vanligaste problemen vid plåttillverkning är otydliga eller onödigt snäva toleranskrav.
Till exempel, om en ritning tillämpar extremt snäva toleranser för nästan alla dimensioner, kan tillverkaren behöva ytterligare bearbetning, specialverktyg, extra inspektion eller långsammare produktionsprocesser.
Detta kan öka tillverkningskostnaderna utan att nödvändigtvis förbättra slutprodukten.
Samtidigt kan det motsatta problemet uppstå. Om viktiga funktionella mått inte har lämpliga toleranser kan det hända att de färdiga delarna inte monteras korrekt.
Inte varje dimension på en plåtritning behöver samma tolerans.
Till exempel kan en kosmetisk ytterdimension som inte påverkar montering inte kräva samma tolerans som:
En praktisk ritning ska skilja mellan kritiska funktionsmått och allmänna mått.
När individuella mått inte har specifika toleranser bör ritningen tydligt definiera en generell toleransstandard.
Beroende på tillämplig design och tillverkningsstandard kan en ritning referera till en allmän toleransspecifikation som t.ex.ISO 2768eller annan tillämplig standard.
Det viktiga är inte bara att lägga till en toleransstandard till ritningen. Den valda toleransen bör också matcha den faktiska tillverkningsprocessen och produktkraven.
Toleransackumulering blir särskilt viktig när flera hål eller funktioner är placerade över ett relativt långt avstånd.
Till exempel, om en plåtpanel innehåller en lång rad med monteringshål, kan små positionsvariationer samlas längs delens längd.
En design som ser korrekt ut i CAD kan därför skapa monteringssvårigheter när flera komponenter måste riktas in.
Det är därför toleransanalys bör övervägas under konstruktionsstadiet snarare än efter att produktionen påbörjats.
Målet med plåttolerans är inte att göra varje dimension så exakt som möjligt. Det är för att uppnå den önskade produktfunktionen till en rimlig tillverkningskostnad.
Böjning skiljer sig fundamentalt från CNC-bearbetning.
En CNC-bearbetningsprocess kan ta bort material med mycket kontrollerade verktygsrörelser, medan böjning av plåt innebär materialdeformation. Faktorer som materialtjocklek, materialegenskaper, böjradie, verktyg, återfjädring, maskinförmåga och böjsekvens kan alla påverka de slutliga dimensionerna.
Därför kan det vara orealistiskt och onödigt dyrt att tillämpa toleranser på bearbetningsnivå på varje böjning av plåt.
Som en allmän referens kan böjningsdimensioner för plåt vanligtvis falla inom ungefär±0,2 mm till ±0,5 mm, beroende på material, tjocklek, geometri, maskin, verktyg och specifika produktionsförhållanden.
Dessa siffror ska inte behandlas som universella specifikationer.
Den faktiska böjningsnoggrannheten beror på:
För högvolymproduktion bör leverantören utvärdera den faktiska komponentgeometrin innan de bekräftar möjliga toleranser.
Om en böjd fläns måste passa ihop med en annan komponent, bör konstruktionen ta hänsyn till hur stor dimensionsvariation aggregatet kan tolerera.
I vissa applikationer kan designers introducera funktioner som absorberar små tillverkningsvariationer.
Till exempel:
Dessa designegenskaper kan göra slutmonteringen mer tolerant mot normal tillverkningsvariation.
Istället för att kräva extremt snäva böjtoleranser är det ofta mer praktiskt att konstruera en sammansättning som kan ta emot kontrollerad dimensionsvariation.
Efter böjning tenderar plåt att delvis återgå till sin ursprungliga form. Detta fenomen är känt som springback.
Mängden återfjädring kan variera beroende på:
Professionella plåttillverkare kompenserar för återfjädring genom processinställningar och verktygsjusteringar.
Men konstruktörer bör fortfarande förstå att böjning är en formningsprocess snarare än en bearbetningsprocess.
Att förstå den faktiska böjningsförmågan är grunden för att ställa in praktiska plåttoleranser.
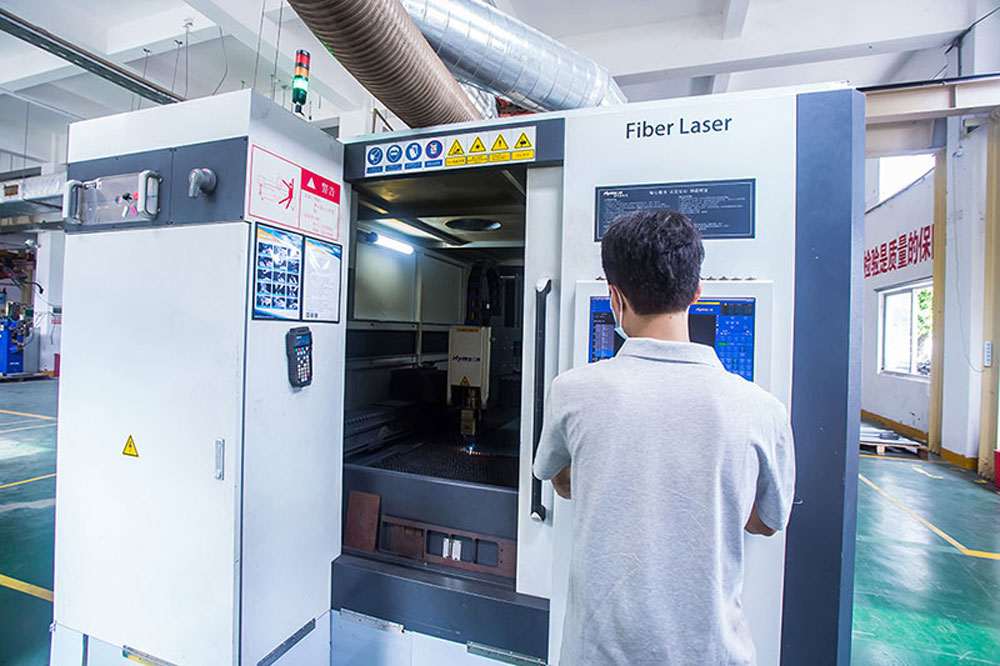
Hålpositionering är ett av de viktigaste områdena att tänka på när man designar plåtdetaljer för montering.
Ett vanligt konstruktionsproblem uppstår när två komponenter var och en innehåller en lång rad av motsvarande monteringshål.
På en CAD-ritning kan varje hål verka perfekt justerat.
I verklig produktion har dock varje skärning, stansning, bockning och positioneringsoperation en viss variation.
När flera dimensioner kedjas samman kan dessa små variationer ackumuleras.
Föreställ dig två långa plåtpaneler som behöver sättas ihop.
Om båda panelerna har tio matchande hål och varje hål måste riktas in exakt, kan även en liten dimensionsskillnad längs längden göra de sista hålen allt svårare att rikta in.
Detta är ett klassiskt toleransackumuleringsproblem.
Istället för att helt enkelt dra åt varje hålpositionstolerans bör ingenjörer överväga om själva enheten kan utformas för att absorbera positionsvariationer.
Ett praktiskt tillvägagångssätt är att använda ett runt hål som en primär lokaliseringsfunktion.
Det runda hålet fastställer referenspositionen för komponenten.
Ett andra hål eller en serie av hål kan sedan använda en annan geometri för att tillgodose dimensionsvariation.
Slitshål, även kallade långsträckta eller slitsade hål, används ofta i plåtdesign när viss positionsjustering krävs.
Till exempel:
Detta tillvägagångssätt kan göra monteringen enklare utan att kräva extremt snäva toleranser genom hela delen.
I vissa applikationer kan flytande muttrar eller andra kompatibla fästlösningar ge ytterligare positionsflexibilitet.
Dessa lösningar är särskilt användbara när:
Nyckelprincipen är enkel:
Lös inte alla monteringsproblem genom att skärpa tillverkningstoleranserna. Ibland är den bättre lösningen att förbättra designen.
Svetsning introducerar ett annat viktigt övervägande för plåtdesign.
Jämfört med laserskärning eller CNC-bearbetning kan svetsning införa ytterligare dimensionsvariationer eftersom lokal värme orsakar termisk expansion och sammandragning.
Som ett resultat bör svetsade enheter i allmänhet inte behandlas som precisionsbearbetade komponenter.
Under svetsning koncentreras värmen runt svetsområdet.
När materialet värms upp och sedan svalnar kan det deformeras eller röra sig något.
Mängden deformation beror på faktorer som:
För stora svetsade strukturer kan dessa effekter bli mer betydande.
Ett vanligt konstruktionsmisstag är att specificera extremt snäva övergripande dimensioner, hålavstånd eller planhetskrav för en svetsad enhet utan att ta hänsyn till svetsprocessen.
Om en svetsad struktur kräver en kritisk dimension för att vara extremt noggrann, kan tillverkaren behöva ytterligare processer för att uppnå det slutliga kravet.
Detta kan inkludera:
För svetsade strukturer som kräver högprecisionsgränssnitt kan konstruktörer överväga att lämna lämplig bearbetningstillåtelse på kritiska områden.
Den allmänna tillverkningssekvensen kan vara:
Skärning → Formning → Svetsning → Spännings-/förvrängningskontroll → CNC-bearbetning → Slutinspektion
Detta tillåter svetsning att skapa den strukturella sammansättningen medan CNC-bearbetning fastställer de sista kritiska dimensionerna.
Till exempel, om en svetsad ram behöver en precisionsmonteringsyta, kan det vara mer praktiskt att bearbeta den ytan efter svetsning istället för att kräva själva svetsprocessen för att uppnå planhet på bearbetningsnivå.
Detta tillvägagångssätt kan ge bättre kontroll över kritiska dimensioner samtidigt som den övergripande tillverkningsprocessen hålls realistisk.
En av de viktigaste principerna vid konstruktion av plåt är att toleranskraven ska baseras på faktiska tillverkningsförmåga.
Olika processer har naturligtvis olika precisionsnivåer.
| Tillverkningsprocess | Typisk tillämpning |
|---|---|
| Laserskärning | Profiler, hål, konturer och platta plåtegenskaper |
| Stansning | Återkommande hål och plåtdetaljer |
| Plåtböjning | Flänsar, vinklar och formade komponenter |
| Svetsning | Strukturella sammansättningar och tillverkade ramar |
| CNC-bearbetning | Högprecisionsgränssnitt och kritiska dimensioner |
| Slipning | Fina yt- och dimensionskrav |
Detta innebär att en enskild komponent kan kräva olika toleransstrategier för olika funktioner.
Till exempel kan en tillverkad kapsling använda laserskärning för de platta panelerna, böjning av flänsarna, svetsning för konsoler och CNC-bearbetning för en kritisk monteringsyta.
Att försöka uppnå samma toleransnivå över alla processer kan öka kostnaderna i onödan.
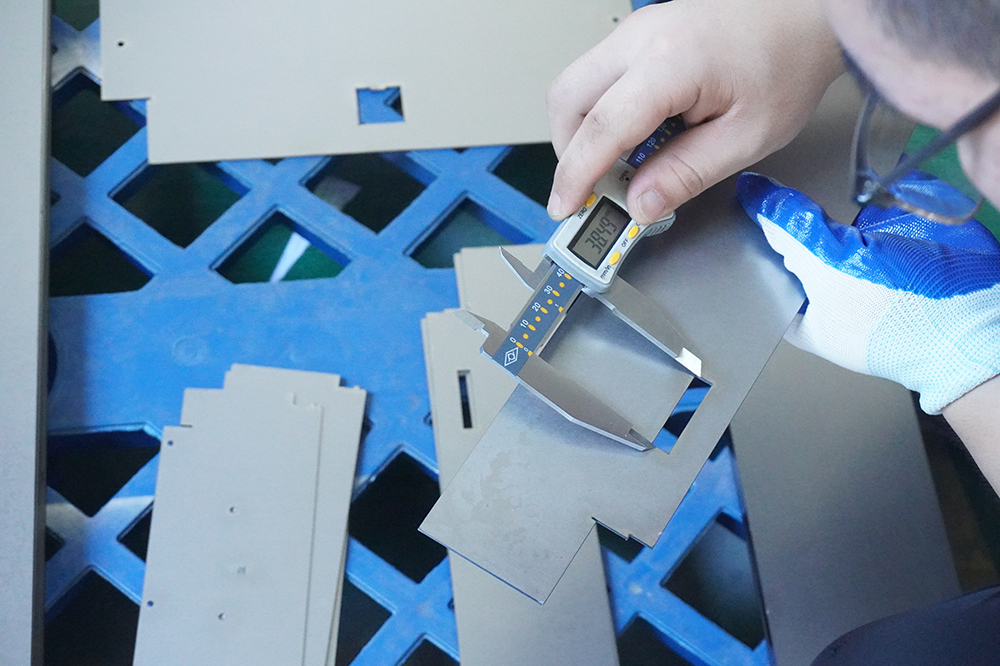
God toleransdesign bör börja före produktion.
När du förbereder en ritning för enspecialtillverkning av plåtprojekt bör ingenjörer överväga följande:
Identifiera tydligt dimensioner som direkt påverkar:
Dessa dimensioner förtjänar mer uppmärksamhet än icke-funktionella dimensioner.
Snävare toleranser kräver i allmänhet större processkontroll och kan öka inspektions- och tillverkningskostnaderna.
Ange endast snäva toleranser där de är funktionellt nödvändiga.
Tillverkningsprocessen kan påverka dimensionsnoggrannheten.
Till exempel:
Laserskärning → Böjning → Svetsning → Bearbetning
kommer att ge olika dimensionella resultat från en process som använder bearbetning före svetsning.
Använd praktiska funktioner som:
Dessa kan minska behovet av onödigt snäva tillverkningstoleranser.
Om en komponent kräver ovanligt snäva toleranser är det bättre att diskutera kravet med tillverkaren under konstruktionsstadiet.
En erfaren leverantör kan avgöra om kravet kan uppnås genom:
Tidig kommunikation kan förhindra dyra omkonstruktioner efter att produktionen påbörjats.
SHENGWO MACHINERY tillhandahållerskräddarsydd plåttillverkning, CNC-bearbetning, HVAC-dämpare, anpassade stormarknadshyllor, elektriska paneler och metallkomponenterför globala OEM- och industrikunder.
Våra tillverkningsmöjligheter inkluderar:
För anpassade projekt kan kunder tillhandahållaritningar, 3D CAD-filer, materialkrav, ytbehandlingsspecifikationer, toleranser, kvantiteter och monteringskrav.
Vårt ingenjörsteam kan granska ritningarna före produktion och utvärdera viktiga tillverkningsöverväganden som:
För komponenter som kombinerar plåttillverkning och CNC-bearbetning kan vi också utvärdera vilka detaljer som bör produceras genom tillverkning och vilka kritiska egenskaper som kan kräva sekundär bearbetning.
Denna process hjälper till att anpassa den tekniska designen till faktiska tillverkningsmöjligheter.
F1: Vilka är typiska plåttoleranser?
Det finns ingen enskild tolerans som gäller för alla komponenter i plåt. Faktiskt uppnåbara toleranser beror på tillverkningsprocessen, material, tjocklek, geometri, utrustning, verktyg och inspektionsmetod.
För böjning av plåt kan ett generellt referensintervall vara cirka ±0,2 mm till ±0,5 mm, men specifika projekt bör utvärderas utifrån deras faktiska geometri och krav.
F2: Bör alla plåtmått ha snäva toleranser?
Nej. Snäva toleranser bör i allmänhet reserveras för funktionella eller kritiska dimensioner. Att tillämpa onödigt snäva toleranser för varje dimension kan öka tillverkningskostnaderna utan att ge ytterligare funktionellt värde.
F3: Hur kan toleransackumulering minskas i plåtenheter?
Designers kan använda lämpliga referensstrukturer, runda lokaliseringshål, spårhål, flytande fästelement och justerbara monteringsfunktioner. Dessa metoder tillåter monteringen att absorbera kontrollerad dimensionsvariation.
F4: Kan svetsade plåtdelar uppnå hög precision?
Svetsade enheter kan uppnå kontrollerad dimensionsnoggrannhet, men svetsning introducerar termisk deformation. När högre precision krävs kan kritiska ytor eller hål bearbetas efter svetsning.
F5: Vilken information ska finnas med på en plåtritning?
En bra ritning bör tydligt ange material, tjocklek, dimensioner, allmänna toleranser, kritiska toleranser, böjkrav, hålspecifikationer, ytbehandling, svetskrav och andra funktionskrav.
Bra plåttoleransdesign handlar inte om att göra varje dimension så exakt som möjligt.
Det handlar om att hitta rätt balans mellan funktion, monteringskrav, tillverkningsförmåga, kvalitet och kostnad.
Innan du skickar en plåtritning till produktion, kontrollera dessa fyra områden:
När designers förstår möjligheterna och begränsningarna för laserskärning, bockning, svetsning och CNC-bearbetning, kan de skapa delar som är lättare att tillverka, lättare att montera och mer kostnadseffektiva att producera.
Har du ett skräddarsytt plåtprojekt?
Skicka dina ritningar eller 3D CAD-filer till SHENGWO MACHINERY för teknisk granskning och offert.
Från precisionstillverkning av plåt och CNC-bearbetning till svetsning, ytbehandling och montering, vi stödjer OEM-kunder från ritningsgranskning till färdiga komponenter.
SHENGWO MACHINERY — Från dina ritningar till pålitliga tillverkade delar.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, Kina
