.png)
Författare |SHENGWO Industry Insights Team
Uppdaterad | september 2026
Innehåll
Plåttillverkning är en av de mest använda tillverkningsmetoderna för att tillverka metallkapslingar, konsoler, skåp, paneler, ramar, höljen och industrikomponenter. Genom att omvandla platta metallplåtar till funktionella tredimensionella delar kan tillverkare skapa produkter som kombinerar styrka, hållbarhet, dimensionell noggrannhet och effektiv produktion.
För ingenjörer och globala köpare är det viktigt att förstå de grundläggande principerna för plåttillverkning när man utvecklar en ny produkt eller väljer en tillverkningspartner. En väldesignad del är inte bara lättare att tillverka utan kan också minska materialspill, produktionskostnader, monteringsproblem och leveransrisker.
Modern plåttillverkning involverar normalt flera sammankopplade processer, inklusive laserskärning, bockning, stansning, svetsning, ytbehandling, montering och kvalitetskontroll. Den korrekta kombinationen beror på material, tjocklek, geometri, kvantitet, tolerans och slutlig applicering.
För OEM- och specialtillverkningsprojekt är den viktigaste frågan inte bara om en leverantör kan bearbeta metallplåt. Köpare bör också utvärdera om tillverkaren kan förstå ritningar, optimera konstruktioner, kontrollera produktionskvaliteten och upprätthålla konsekvens över upprepade beställningar.
Ett framgångsrikt plåttillverkningsprojekt startar vanligtvis långt innan den första plåten skärs. Teknisk förberedelse har en direkt inverkan på produktionseffektiviteten och den slutliga detaljkvaliteten.
Varje projekt börjar med ett produktkoncept. Beroende på applikationen kan ingenjörer skapa en 2D-ritning, 3D CAD-modell eller båda.
En bra design bör definiera viktig tillverkningsinformation som:
En detaljerad modell ger tillverkaren en tydlig förståelse av den avsedda produkten och ger en grund för teknisk granskning.
Före produktion bör erfarna tillverkare se över designen för tillverkningsbarhet, allmänt känd som DFM.
Syftet med DFM är att identifiera potentiella produktionsproblem innan tillverkningen påbörjas. Till exempel kan ett hål placerat för nära en böj deformeras under böjning, medan en för liten inre radie kan öka risken för sprickbildning.
En professionell ingenjörsgranskning kan identifiera möjligheter att:
Detta ingenjörsskede är särskilt värdefullt för utländska köpare eftersom designproblem kan bli dyra att rätta till efter att produktionen redan har startat.
Skärning är vanligtvis en av de första fysiska tillverkningsoperationerna. Målet är att omvandla en platt metallplåt till den önskade profilen innan efterföljande formningsprocesser.
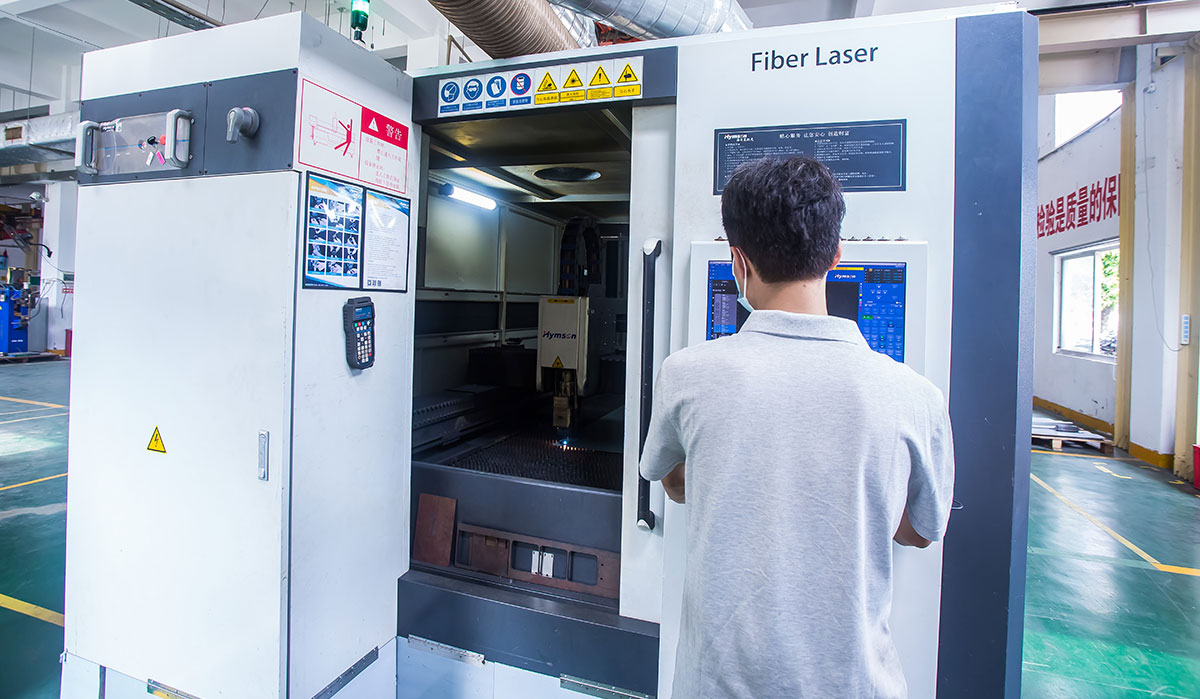
Laserskärning används ofta eftersom det ger exakt och repeterbar skärning för komplexa profiler, hål, slitsar och små detaljer.
Moderna CNC-styrda fiberlasermaskiner kan bearbeta material som:
Jämfört med traditionella mekaniska skärmetoder är laserskärning en beröringsfri process. Detta kan minska mekanisk deformation och gör det möjligt för tillverkare att producera invecklade geometrier effektivt.
För skräddarsydd plåttillverkning fungerar laserskärning också bra med digitala CAD/CAM-arbetsflöden. Ingenjörer kan modifiera en ritning och snabbt överföra den uppdaterade designen till produktion, vilket gör processen lämplig för prototyper, små partier och volymproduktion.
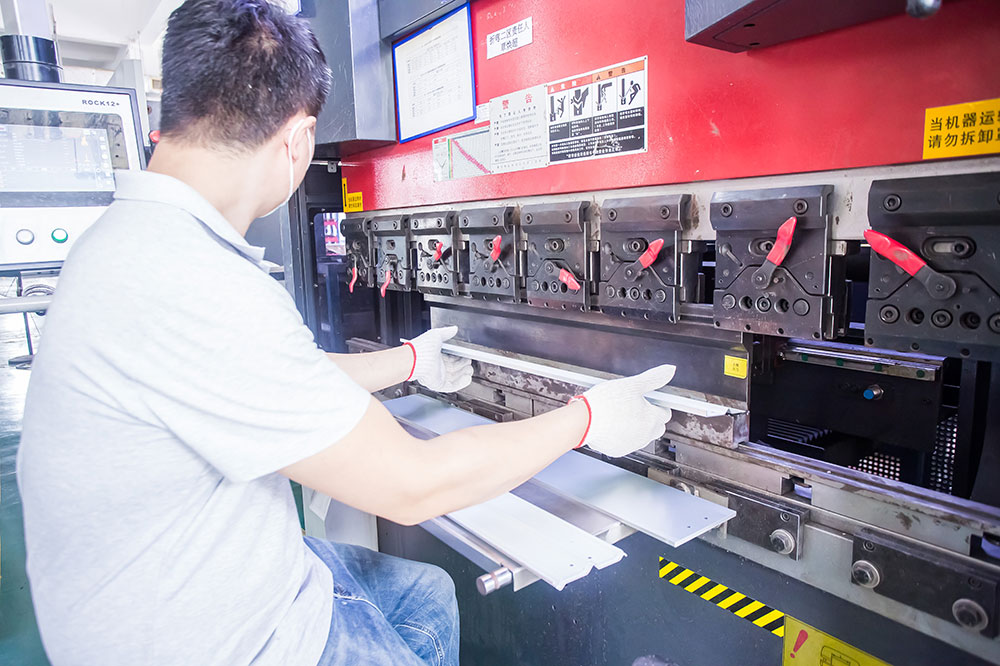
Efter kapning behöver platta komponenter ofta formas till tredimensionella strukturer. Böjning är därför en grundläggande del av plåttillverkningen.
Luftböjning använder en stans och V-formad form för att forma arket till den önskade vinkeln. Arbetsstycket överensstämmer inte helt med botten av formen, vilket gör att tillverkare kan uppnå olika vinklar med samma verktygsuppsättning.
Luftböjning erbjuder flera fördelar:
Däremot måste materialegenskaper och återfjädring beaktas när hög dimensionell noggrannhet krävs.
Bottenböjning pressar arket fastare mot formen, vilket ger större kontroll över den slutliga böjningsvinkeln.
Jämfört med luftböjning kan bottenböjning minska återfjädring och förbättra repeterbarheten för vissa applikationer. Lämplig process beror på materialtyp, tjocklek, böjradie, erforderlig tolerans och produktionsvolym.
Återfjädring uppstår när inre spänningar i metallen gör att materialet delvis återgår till sin ursprungliga form efter att böjkraften har avlägsnats.
Springback påverkas av faktorer som:
Tillverkare kompenserar för återfjädring genom att justera böjningsvinkeln och processparametrar. Detta är en anledning till varför erfarna operatörer och noggrann bockningsutrustning är viktiga för konsekvent produktion.
Inte varje komponent kan tillverkas enbart genom skärning och bockning. Ytterligare operationer kan krävas för att skapa hål, jalusier, präglade detaljer eller sammansatta strukturer.
Stansning använder en stans och stans för att skapa hål och andra funktioner i plåt. Det är särskilt effektivt när ett projekt kräver upprepade hål eller standardiserade formningsfunktioner.
Förhållandet mellan håldiameter, plåttjocklek, kantavstånd och verktygsavstånd bör beaktas vid design. Dåligt placerade hål kan leda till deformation, för stora grader eller minskad strukturell styrka.
Svetsning sammanfogar två eller flera metallkomponenter till en större struktur. Vanliga svetsmetoder inkluderar MIG- och TIG-svetsning, med valet beroende på material, tjocklek, utseende, styrka och tillämpning.
För tillverkning av plåt är svetskvaliteten viktig eftersom överdriven värme kan orsaka förvrängning. Korrekt svetssekvens, fixturdesign, värmekontroll och eftersvetsinspektion hjälper till att upprätthålla dimensionsstabilitet.
Svetsning används ofta för elskåp, industriramar, VVS-komponenter, utrustningshöljen och skräddarsydda metallkonstruktioner.
Materialvalet har en direkt inverkan på tillverkningskostnad, hållbarhet, vikt, korrosionsbeständighet och produktprestanda.
Rostfritt stål är brett valt när korrosionsbeständighet, hållbarhet och utseende är viktiga. Olika rostfria stålkvaliteter ger olika kombinationer av mekaniska och korrosionsbeständiga egenskaper.
Det används ofta för utrustningshöljen, skåp, industrikomponenter, livsmedelsutrustning och applikationer som utsätts för krävande miljöer.
Aluminium ger en användbar kombination av låg vikt, korrosionsbeständighet och bearbetbarhet. Olika aluminiumlegeringar är lämpliga för olika applikationer.
Till exempel kan aluminiumlegeringar väljas när viktminskning är viktig, medan starkare kvaliteter kan vara att föredra för strukturella applikationer.
Kolstål används ofta för strukturella komponenter på grund av dess styrka och kostnadseffektivitet. Galvaniserat stål ger korrosionsskydd genom en zinkbeläggning och används ofta för utrustningshöljen, VVS-relaterade komponenter och industriella applikationer.
Det bästa materialet bör alltid väljas utifrån produktens driftsmiljö snarare än priset enbart.
Ytbehandling kan förbättra korrosionsbeständigheten, utseendet, slitstyrkan och produktens hållbarhet.
Vanliga efterbehandlingsalternativ för plåttillverkning inkluderar:
Lämplig finish beror på materialet och den slutliga applikationen. Till exempel kan pulverlackering ge ett hållbart skyddsskikt, medan anodisering vanligtvis används för aluminiumkomponenter.
Ytbehandling bör också övervägas tidigt i designprocessen eftersom maskering, jordpunkter, dimensionsförändringar och monteringskrav kan påverka tillverkningsprocessen.
Designbeslut kan avsevärt påverka tillverkningssvårigheter och kostnad. Flera grundläggande principer bör övervägas innan ritningar släpps för produktion.
Att bibehålla en jämn plåttjocklek där det är möjligt kan förenkla produktionen och minska onödig tillverkningskomplexitet.
Olika tjocklekar kan vara nödvändiga av funktionella skäl, men konstruktionen bör undvika onödiga förändringar om de inte ger en tydlig teknisk fördel.
Den inre böjradien bör vara lämplig för materialet och tjockleken. En för liten radie kan öka risken för sprickbildning eller deformation.
En konsekvent böjradie över en produkt kan också förenkla verktyg och förbättra produktionens repeterbarhet.
Hål- och spårplacering bör ta hänsyn till materialtjocklek, kantavstånd, bockningsoperationer och verktygsbegränsningar.
Funktioner placerade för nära en kant eller böj kan bli förvrängda under produktionen. Rätt avstånd kan förbättra både delkvalitet och tillverkningseffektivitet.
När en platt plåt böjs sträcker materialet och komprimeras runt böjningszonen. Därför kan det platta mönstret inte bara beräknas genom att lägga till de färdiga flänsdimensionerna.
Tillverkare använder böjtillägg och böjavdragsberäkningar för att bestämma det lämpliga platta mönstret. Faktorer som material, tjocklek, böjvinkel, radie och verktyg påverkar beräkningen.
Kvalitetskontroll bör inte påbörjas vid slutbesiktningen. En pålitlig plåttillverkningsprocess styr kvaliteten från inkommande material till produktion och leverans.
Ett typiskt kvalitetsarbetsflöde kan inkludera:
IQC → Första artikelinspektion → IPQC → Monteringsinspektion → OQC
Inkommande kvalitetskontroll verifierar material och grundläggande specifikationer. Första artikelinspektion bekräftar att den initiala tillverkningsdelen uppfyller ritningskraven. Inspektion under process övervakar dimensioner och processstabilitet under tillverkning, medan slutinspektion verifierar den färdiga produkten före leverans.
För OEM-kunder är spårbarhet särskilt viktigt. Konsekventa inspektionsregister och produktionshantering hjälper tillverkare att identifiera potentiella problem och upprätthålla stabil kvalitet över upprepade beställningar.
SHENGWO MACHINERY tillhandahåller skräddarsydd plåttillverkning och integrerade tillverkningslösningar för globala OEM-kunder.
Våra möjligheter täcker flera processer, inklusive:
Denna integrerade förmåga tillåter kunder att minska behovet av att samordna flera leverantörer för olika tillverkningsprocesser.
SHENGWO MACHINERY verkar underISO 9001 kvalitetsledningssystemochISO 14001 Miljöledningssystem, certifierad av UKAS-ackrediterade certifieringsorgan.
Vår tillverkningsförmåga har också erkänts inom Schneider Electrics leveranskedja:
SHENGWO stödjer även internationella kunder med ett teknikfokuserat tillvägagångssätt. Istället för att bara tillverka enligt ritningar kan vårt team granska produktkrav, identifiera tillverkningsrisker och kommunicera praktiska lösningar före produktion.
För utländska köpare kan detta tillvägagångssätt bidra till att förbättra projektets förutsägbarhet från prototyputveckling till upprepad produktion.
F1: Vad är plåttillverkning?
Plåttillverkning är en tillverkningsprocess som omvandlar platta metallplåtar till färdiga komponenter genom operationer som skärning, bockning, stansning, svetsning, efterbehandling och montering.
F2: Vilka material kan användas för plåttillverkning?
Vanliga material inkluderar rostfritt stål, kolstål, galvaniserat stål, aluminium, koppar och andra plåtar. Materialvalet beror på styrka, korrosionsbeständighet, vikt, utseende och applikationskrav.
F3: Kan SHENGWO tillhandahålla skräddarsydd plåttillverkning?
Ja. SHENGWO MACHINERY stöder anpassade OEM- och ODM-projekt baserat på kundritningar, 3D CAD-filer, prover, specifikationer eller projektkrav.
F4: Vilka filer ska jag tillhandahålla för en offert för plåttillverkning?
För den mest exakta offerten kan kunder tillhandahålla 2D-ritningar, 3D STEP/IGES-filer, materialspecifikationer, ytbehandlingskrav, toleranser och uppskattade kvantiteter.
F5: Kan SHENGWO hantera både prototyper och massproduktion?
Ja. Tillverkningsprocesser kan anpassas till olika projektstadier, från prototyper och små serier till repetition och volymproduktion.
Plåttillverkning kombinerar ingenjörskonst, materialvetenskap, precisionsskärning, formning, fogning, efterbehandling och kvalitetsstyrning. Ett framgångsrikt projekt är därför beroende av mycket mer än att ha lämplig produktionsutrustning.
För globala köpare bör rätt tillverkningspartner kunna förstå ritningar, utvärdera tillverkningsbarhet, välja lämpliga material, kontrollera produktionsprocesser, upprätthålla jämn kvalitet och tillhandahålla pålitlig kommunikation genom hela projektet.
SHENGWO MACHINERY kombinerar precisionsförmåga för tillverkning av plåt med CNC-bearbetning, ingenjörsstöd, kvalitetsstyrning och integrerade produktionsprocesser för att stödja skräddarsydda OEM-projekt.
Har ett specialtillverkningsprojekt för metall under utveckling?
Skicka oss din2D-ritningar, 3D STEP-filer, prover eller projektspecifikationer.
Vårt ingenjörsteam kan granska dina krav, identifiera tillverkningsfrågor och ge en professionell offert för ditt nästa projekt.
SHENGWO MACHINERY — Från dina ritningar till pålitliga tillverkade delar.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, Kina