.png)




Författare |SHENGWO Industry Insights Team
Uppdaterad | september 2026
Innehåll
Att uppnå konsekvent böjvinkelnoggrannhet är en av de viktigaste utmaningarna vid tillverkning av plåt.
För en enkel 90-graders böjning kan även en liten vinkelavvikelse påverka montering, dimensionskonsistens och passformen mellan komponenterna. Detta blir särskilt viktigt för precisionsdetaljer i plåt, elektriska kapslingar, VVS-komponenter, maskinramar, konsoler och anpassade industriella sammansättningar.
Utmaningen är att plåt inte alltid blir kvar exakt där den formas. Efter att trycket släppts kan materialet delvis återgå till sin ursprungliga form. Detta fenomen är känt som springback.
Så, hur kan tillverkare förbättra plåtböjningsnoggrannheten och bibehålla konsekventa böjningsvinklar?
Svaret innebär en kombination av återfjädringskompensation, lämpliga pressparametrar, kontrollerad formningstid, lämpligt verktyg och processverifiering.
Innan du förbättrar böjningsnoggrannheten är det viktigt att förstå varför den faktiska vinkeln kan skilja sig från den programmerade vinkeln.
Flera faktorer kan påverka det slutliga böjresultatet:
Till exempel har rostfritt stål i allmänhet olika återfjädringsegenskaper än mjukt stål eller aluminium.
Detta innebär att samma kantpress inte nödvändigtvis kan appliceras direkt på varje material.
Noggrann böjning av plåt börjar med att förstå materialet och formningsprocessen.
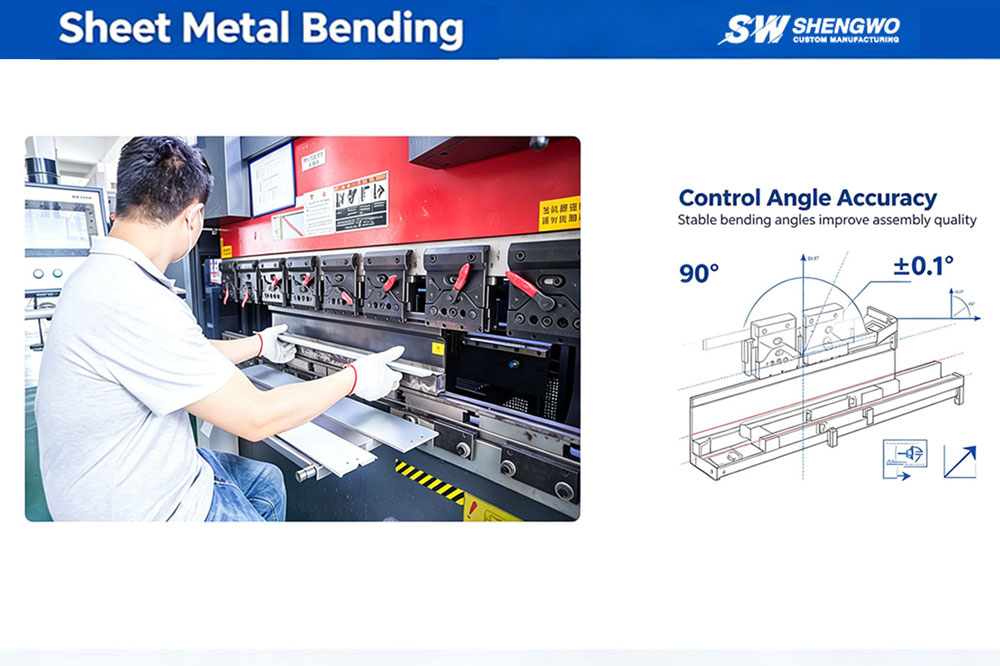
En av de vanligaste metoderna för att förbättra böjvinkelnoggrannheten är överböjningskompensation.
När ett ark böjs genomgår materialet elastisk och plastisk deformation. När stanstrycket väl har släppts, orsakar den elastiska delen av deformationen att materialet delvis återhämtar sig.
Som ett resultat kan en programmerad 90-graders böj öppnas något efter att trycket släppts.
För att kompensera för denna effekt kan kantpressen bilda materialet bortom den slutliga målvinkeln.
Antag att den erforderliga färdiga vinkeln är ungefär 90 grader.
Beroende på material och processförhållanden kan maskinen tillfälligt böja materialet bortom målvinkeln och sedan tillåta återfjädring för att föra det närmare det önskade slutläget.
Till exempel kan en process använda ett initialt mål inom det ungefärliga 85°–88° området när den slutgiltiga geometrin som krävs är runt 90°, beroende på maskinens vinkelkonvention och om värdet hänvisar till den inre eller inkluderade vinkeln.
Detta bör dockintebehandlas som en universell miljö.
Det faktiska ersättningsvärdet bör bestämmas genom:
Syftet är att bestämma storleken på den ersättning som krävs för att motverka den faktiska återfjädringen av materialet.
Olika material beter sig olika under böjning.
Till exempel:
Milt stål
Har i allmänhet relativt förutsägbart formningsbeteende, men återfjädringen varierar fortfarande med tjocklek och materialkvalitet.
Rostfritt stål
Kräver ofta större hänsyn till återfjädring på grund av dess högre hållfasthet och olika mekaniska egenskaper.
Aluminium
Kan också visa märkbar återfjädring, med det faktiska beteendet starkt beroende av legering och temperament.
Därför bör böjningsparametrar fastställas enligt det specifika materialet snarare än att använda ett fast vinkelkompensationsvärde.
Ett annat tillvägagångssätt är att kontrollera hur lång tid trycket upprätthålls under böjning.
Detta kan beskrivas somuppehållstideller kontrollerad presstid.
Efter att stansen når den programmerade positionen kan bibehållande av trycket under en lämplig period hjälpa till att stabilisera formningsprocessen och förbättra repeterbarheten under vissa produktionsförhållanden.
En praktisk utgångspunkt kan vara några sekunder, som t.ex3–5 sekunder, men den faktiska uppehållstiden bör bestämmas i enlighet med material, tjocklek, verktyg, maskin och produktionskrav.
Det bör inte antas att längre presstid alltid ger en mer exakt böjning.
Under böjning genomgår arket både elastisk och plastisk deformation.
Att upprätthålla ett kontrollerat tryck kan hjälpa till att stabilisera formningsprocessen och minska variationen mellan delarna i vissa applikationer.
Effekten av uppehållstid är dock vanligtvis sekundär till korrekt kontroll av:
Därför bör uppehållstid betraktas somen processkontrollparameter, snarare än den enda lösningen för böjnoggrannhet.
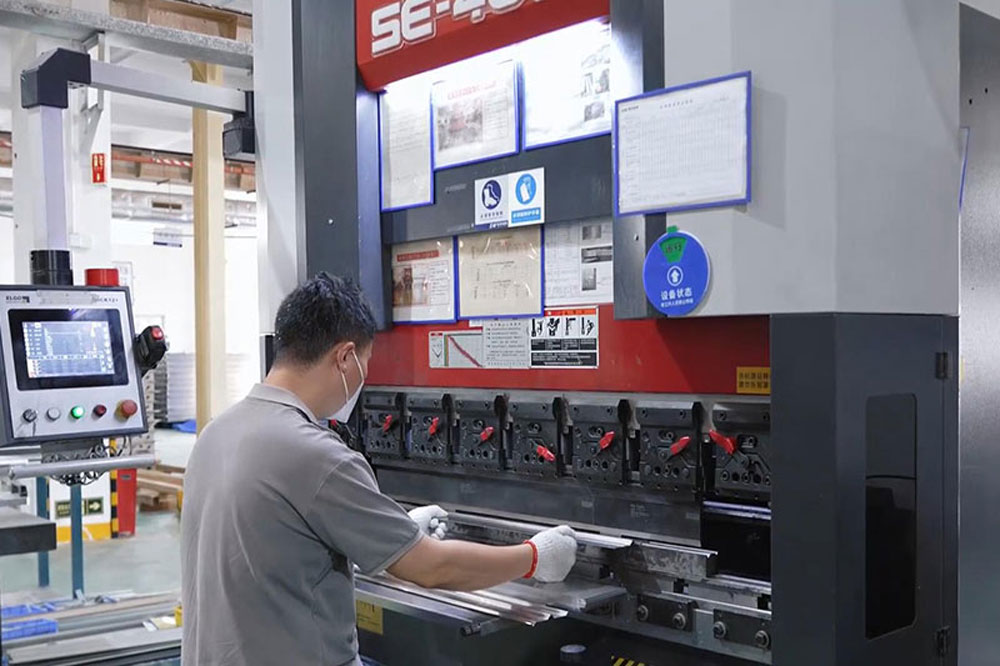
För applikationer som kräver konsekventa böjningsvinklar kan en kombination av processkontroller vara effektivare än att förlita sig på en enda justering.
Ett praktiskt tillvägagångssätt kan inkludera:
Materialidentifiering → Provböj → Återfjädringsmätning → Vinkelkompensation → Kontrollerad uppehåll → Slutinspektion
Till exempel, om en komponent kräver flera 90-gradersböjar, kan operatören först utföra en provböjning med det valda materialet och verktyget.
Den faktiska slutvinkeln mäts sedan.
Om den uppmätta vinkeln skiljer sig från målet kan böjprogrammet justeras för att kompensera för den observerade återfjädringen.
Efter att ha etablerat en stabil process kan kontrollerad uppehållstid införas där så är lämpligt för att förbättra repeterbarheten.
Detta tillvägagångssätt skapar en återkopplingsslinga snarare än att helt förlita sig på teoretiska beräkningar.
Val av verktyg har en betydande inverkan på plåtböjningsnoggrannheten.
Även när kantpressen är mycket kapabel kan olämpliga verktyg göra det svårt att upprätthålla konsekventa vinklar och dimensioner.
Viktiga verktygsfaktorer inkluderar:
V-dysöppningen påverkar böjkraft, böjradie och formningsbeteende.
Om formöppningen inte är lämplig för materialtjockleken och den erforderliga böjgeometrin, kanske den resulterande böjningen inte uppfyller de förväntade dimensionskraven.
Slitna eller skadade verktyg kan skapa variationer mellan delarna.
Regelbunden inspektion av stansar och stansar hjälper till att säkerställa att formverktygen förblir i lämpligt skick.
Korrekt inriktning mellan övre och undre verktyg är också viktigt.
Felinriktning kan leda till inkonsekventa vinklar över böjlängden eller variation mellan olika produktionssatser.
För precisionstillverkning av plåt bör verktyg därför väljas efter den faktiska delen snarare än att bara använda samma verktygskonfiguration för varje komponent.
Två plåtar med samma nominella tjocklek behöver inte nödvändigtvis uppföra sig identiskt under böjning.
Materialkvalitet, hårdhet, sträckgräns, draghållfasthet och temperament kan alla påverka formningsbeteendet.
Detta är särskilt viktigt när du arbetar med:
Till exempel kan en förändring av materialleverantör eller materialkvalitet ibland ge en annan återfjädringsrespons även när den nominella tjockleken förblir oförändrad.
För upprepad produktion hjälper bibehålla konsekventa materialspecifikationer att minska processvariation.
Detta är anledningen till att professionella tillverkare bör verifiera materialinformationen före produktionen snarare än att behandla alla ark med samma tjocklek som identiska.
För detaljer med flera böjar kan bockningssekvensen påverka de slutliga måtten.
En dåligt planerad sekvens kan orsaka:
Före produktion bör ingenjörer utvärdera hela bockningssekvensen.
För komplexa delar kan processen behöva överväga:
Laserskärning → Gradning → Första kurvan → Andra kurvan → Ytterligare kurvor → Dimensionell inspektion
Arbetsordningen bör tillåta att delen förblir korrekt placerad och undvika interferens mellan arbetsstycket och verktyget.
Detta är särskilt viktigt för stora kapslingar, elpaneler, VVS-komponenter, konsoler och komplexa tillverkade strukturer.
För anpassade plåtkomponenter är provbockning ett av de mest praktiska sätten att verifiera en process innan full produktion.
En provdel låter tillverkaren kontrollera:
Om resultatet inte uppfyller ritningskraven kan processen justeras innan hela partiet produceras.
Detta är särskilt värdefullt för nya produkter eller delar med snäva funktionstoleranser.
Istället för att endast förlita sig på teoretiska beräkningar kan tillverkare använda faktiska produktionsdata för att fastställa de slutliga böjningsparametrarna.
Enbart processparametrar kan inte garantera att den färdiga komponenten uppfyller kraven.
Den sista delen ska inspekteras enligt ritningskraven.
Beroende på komponenten kan tillverkare använda:
Till exempel, om ritningen kräver en 90°-böjning med en specificerad tolerans, ska den faktiska vinkeln mätas och registreras enligt inspektionsplanen.
För kritiska komponenter bör inspektionen inte bara fokusera på vinkeln utan också på relaterade dimensioner som:
Detta säkerställer att hela komponenten – inte bara en vinkel – är lämplig för montering.
Det är frestande att tro att böjnoggrannheten kan lösas genom att helt enkelt ändra kantpressens vinkel.
I verkligheten är exakt böjning av plåt resultatet av att flera faktorer samverkar.
En pålitlig process tar vanligtvis hänsyn till:
Material + Verktyg + Maskin + Parametrar + Återfjädring + Böjsekvens + Inspektion
Om en faktor ändras kan processen behöva justeras.
Till exempel kan byte från kolstål till rostfritt stål kräva en annan bockningsstrategi.
Ändring av plåttjockleken kan kräva en annan V-dysöppning.
Ändring av böjradien kan påverka återfjädringen.
Byte av leverantör eller materialkvalitet kan också ändra formningsbeteendet.
Det är därför erfarna tillverkare använder processverifiering snarare än att förlita sig på fasta parametrar för varje projekt.
Före produktion kan ingenjörer och köpare använda följande checklista:
Den här checklistan kan hjälpa till att minska onödig omarbetning och förbättra konsistensen över produktionspartier.
SHENGWO MASKINERtillhandahåller skräddarsydda plåttillverkning och CNC-bearbetningstjänster för globala OEM- och industrikunder.
Våra tillverkningsmöjligheter inkluderar:
Vår kantpresssutrustning inkluderar40T, 100T och 160Tmaskiner, vilket gör att olika material och tjocklekar kan bearbetas enligt projektets krav.
För skräddarsydda plåtprojekt kan vårt ingenjörsteam granska:
Vi stödjer även projekt som kombinerar plåttillverkning med CNC-bearbetning.
Till exempel kan en tillverkad komponent först genomgå laserskärning och bockning, följt av svetsning och CNC-bearbetning av kritiska monteringsytor eller hål.
Detta gör att tillverkningsprocessen kan anpassas till den slutliga komponentens funktionskrav.
Kunder kan tillhandahålla 2D-ritningar, 3D CAD-filer, materialspecifikationer, toleranser, ytbehandlingskrav, kvantiteter och referensprover för teknisk granskning.
F1: Hur kan jag förbättra plåtböjningsvinkeln?
Huvudfaktorerna inkluderar materialkonsistens, korrekt verktyg, återfjädringskompensation, lämpliga böjningsparametrar, kontrollerad uppehållstid, korrekt böjsekvens och slutlig dimensionsinspektion.
F2: Vad orsakar plåtböjning av återfjädring?
Återfjädring uppstår eftersom en del av materialets deformation är elastisk. Efter att böjkraften har släppts återgår materialet delvis till sin ursprungliga form. Materialegenskaper, tjocklek, böjradie och formningsförhållanden påverkar återfjädringen.
F3: Ska jag alltid använda 85°–88° för att uppnå en 90° böjning?
Nej. Dessa värden ska inte behandlas som universella inställningar. Den erforderliga kompensationen beror på material, tjocklek, verktyg, maskinkapacitet, böjgeometri och uppmätt återfjädring. Rätt värde bör fastställas genom processtester och produktionsdata.
F4: Förbättrar det alltid att hålla trycket i 3–5 sekunder böjningsnoggrannheten?
Inte nödvändigtvis. En kontrollerad uppehållsperiod kan hjälpa processstabiliteten i vissa applikationer, men överdriven uppehållstid ger inte automatiskt bättre noggrannhet. Lämplig tid bör bestämmas genom faktisk processvalidering.
F5: Vilka material används vanligtvis för böjning av plåt?
Vanliga material inkluderar kolstål, rostfritt stål, aluminium och galvaniserat stål. Varje material har olika formningsegenskaper och kan kräva olika verktygs- och processparametrar.
F6: Kan CNC-bearbetning användas efter böjning av plåt?
Ja. För komponenter som kräver monteringsytor eller hål med hög precision kan CNC-bearbetning utföras efter tillverkning och bockning. Detta kan hjälpa till att uppnå tätare slutdimensioner där formning ensam inte räcker.
Att förbättra plåtböjningsnoggrannheten handlar inte om att hitta en fast maskininställning.
Ett mer tillförlitligt tillvägagångssätt är att kombinera:
Återfjädringskompensation + kontrollerad uppehåll + lämpliga verktyg + materialkontroll + processverifiering + slutinspektion
Överböjningskompensation kan hjälpa till att motverka återfjädring, medan kontrollerad uppehållstid kan förbättra processstabiliteten i lämpliga applikationer. Att välja verktyg som matchar materialet och geometrin är lika viktigt.
Det viktigaste är att böjningsparametrar bör valideras genom faktiska produktionsförhållanden snarare än att kopieras från en universell inställning.
För specialtillverkning av plåt kan en tillverkare med starka ingenjörs- och processkontrollfunktioner hjälpa till att identifiera den rätta balansen mellan böjnoggrannhet, produktionseffektivitet och tillverkningskostnad.
Har du ett skräddarsytt böjningsprojekt för plåt?
Skicka SHENGWO MACHINERY dina ritningar eller 3D CAD-filer,tillsammans med material, tjocklek, tolerans, kvantitet och ytbehandlingskrav.
Vårt ingenjörsteam kan granska din design och utveckla en lämplig tillverkningsprocess för ditt projekt.
SHENGWO MACHINERY — Från dina ritningar till pålitliga tillverkade delar.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, Kina
