.png)




Autor |Zespół ds. spostrzeżeń branżowych SHENGWO
Zaktualizowano | Wrzesień 2026
Zawartość
Tolerancje projektowe blachy mają bezpośredni wpływ na koszty produkcji, wydajność montażu, jakość produktu i spójność produkcji.
Dla inżynierów i projektantów produktów zbyt wąskie ustawienie tolerancji może znacznie zwiększyć koszty produkcji. Z drugiej strony, zbyt luźne tolerancje – lub ich całkowity brak – mogą prowadzić do problemów montażowych, niewspółosiowych otworów, różnic wymiarowych i niespójnej wydajności produktu.
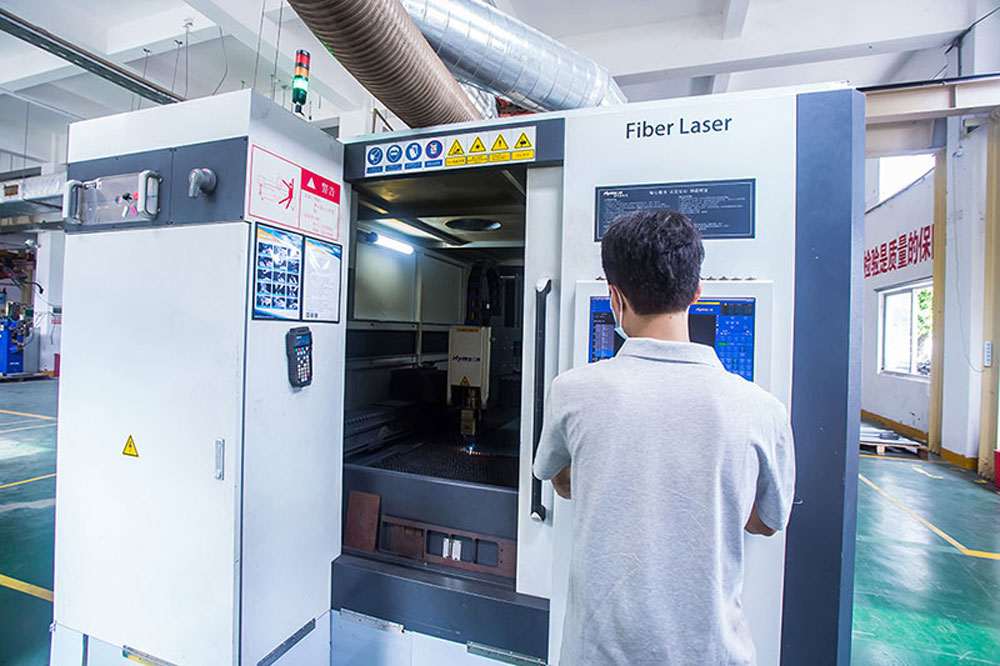
Jest to szczególnie ważne w przypadku niestandardowej produkcji blachy, gdzie cięcie laserowe, wykrawanie, gięcie, spawanie i procesy wykańczania charakteryzują się różnymi poziomami możliwości wymiarowych.
Jak więc inżynierowie powinni poprawnie zdefiniować tolerancje blachy?
Przed wydaniem rysunku do produkcji warto zapoznać się z czterema kluczowymi obszarami:
Przyjrzyjmy się szczegółowo każdemu punktowi.
Jednym z najczęstszych problemów w produkcji blach są niejasne lub niepotrzebnie rygorystyczne wymagania dotyczące tolerancji.
Na przykład, jeśli na rysunku zastosowano bardzo wąskie tolerancje dla prawie każdego wymiaru, producent może potrzebować dodatkowej obróbki, specjalnego oprzyrządowania, dodatkowej kontroli lub wolniejszych procesów produkcyjnych.
Może to zwiększyć koszty produkcji, niekoniecznie ulepszając produkt końcowy.
Jednocześnie może wystąpić odwrotny problem. Jeśli ważne wymiary funkcjonalne nie mają odpowiednich tolerancji, gotowe części mogą nie zostać prawidłowo zmontowane.
Nie każdy wymiar na rysunku blachy wymaga tej samej tolerancji.
Na przykład kosmetyczny wymiar zewnętrzny, który nie wpływa na montaż, może nie wymagać takiej samej tolerancji jak:
Praktyczny rysunek powinien rozróżniać krytyczne wymiary funkcjonalne od wymiarów ogólnych.
Jeżeli poszczególne wymiary nie mają określonych tolerancji, rysunek powinien jasno określać ogólną normę tolerancji.
W zależności od obowiązującej normy projektowej i produkcyjnej rysunek może odnosić się do ogólnej specyfikacji tolerancji, npISO2768lub inny obowiązujący standard.
Ważne jest, aby nie tylko dodać do rysunku normę tolerancji. Wybrana tolerancja powinna również odpowiadać rzeczywistemu procesowi produkcyjnemu i wymaganiom produktu.
Kumulacja tolerancji staje się szczególnie ważna, gdy wiele otworów lub elementów jest rozmieszczonych na stosunkowo dużej odległości.
Na przykład, jeśli panel z blachy zawiera długi rząd otworów montażowych, na całej długości części mogą kumulować się niewielkie różnice w położeniu.
Projekt, który wygląda poprawnie w programie CAD, może zatem powodować trudności w montażu, gdy konieczne jest dopasowanie kilku komponentów.
Z tego powodu analizę tolerancji należy rozważyć na etapie projektowania, a nie po rozpoczęciu produkcji.
Celem tolerancji blachy nie jest zapewnienie możliwie największej precyzji każdego wymiaru. Ma to na celu osiągnięcie wymaganej funkcji produktu przy rozsądnych kosztach produkcji.
Gięcie zasadniczo różni się od obróbki CNC.
Proces obróbki CNC może usuwać materiał przy wysoce kontrolowanym ruchu narzędzia, podczas gdy gięcie blachy wiąże się z deformacją materiału. Czynniki takie jak grubość materiału, właściwości materiału, promień zgięcia, oprzyrządowanie, sprężynowanie, wydajność maszyny i kolejność gięcia mogą mieć wpływ na ostateczne wymiary.
Dlatego stosowanie tolerancji na poziomie obróbki do każdego zagięcia blachy może być nierealistyczne i niepotrzebnie kosztowne.
Ogólnie rzecz biorąc, wymiary gięcia blachy mogą zwykle mieścić się w przybliżeniu±0,2 mm do ±0,5 mm, w zależności od materiału, grubości, geometrii, maszyny, oprzyrządowania i specyficznych warunków produkcji.
Liczb tych nie należy traktować jako specyfikacji uniwersalnych.
Rzeczywista dokładność gięcia zależy od:
W przypadku produkcji wielkoseryjnej dostawca powinien ocenić rzeczywistą geometrię elementu przed potwierdzeniem osiągalnych tolerancji.
Jeśli wygięty kołnierz musi pasować do innego komponentu, w projekcie należy uwzględnić, jak dużą zmienność wymiarową może tolerować zespół.
W niektórych zastosowaniach projektanci mogą wprowadzić funkcje, które uwzględniają niewielkie różnice produkcyjne.
Na przykład:
Te cechy konstrukcyjne mogą sprawić, że końcowy montaż będzie bardziej tolerancyjny na normalne odchylenia produkcyjne.
Zamiast wymagać bardzo wąskich tolerancji zginania, często bardziej praktyczne jest zaprojektowanie zespołu, który może uwzględniać kontrolowane zmiany wymiarów.
Po zgięciu blacha ma tendencję do częściowego powrotu do pierwotnego kształtu. Zjawisko to znane jest jako springback.
Wielkość sprężynowania może się różnić w zależności od:
Profesjonalni producenci blachy kompensują sprężynowanie poprzez ustawienia procesu i regulację narzędzi.
Jednak projektanci powinni nadal rozumieć, że gięcie jest procesem formowania, a nie procesem obróbki.
Zrozumienie rzeczywistej możliwości gięcia jest podstawą do ustalenia praktycznych tolerancji blachy.
Rozmieszczenie otworów jest jednym z najważniejszych obszarów, które należy wziąć pod uwagę podczas projektowania części blaszanych do montażu.
Częstym problemem projektowym jest sytuacja, gdy każdy z dwóch komponentów zawiera długi rząd odpowiednich otworów montażowych.
Na rysunku CAD każdy otwór może wydawać się idealnie wyrównany.
Jednakże w rzeczywistej produkcji każda operacja cięcia, wykrawania, gięcia i pozycjonowania charakteryzuje się pewnym stopniem zmienności.
Kiedy wiele wymiarów jest ze sobą połączonych, te niewielkie różnice mogą się kumulować.
Wyobraź sobie dwa długie panele z blachy, które należy ze sobą zmontować.
Jeśli oba panele mają po dziesięć pasujących otworów i każdy otwór musi być dokładnie dopasowany, nawet niewielka różnica wymiarów na długości może sprawić, że końcowe otwory będą coraz trudniejsze do wyrównania.
Jest to klasyczny problem akumulacji tolerancji.
Zamiast po prostu zwiększać tolerancję położenia otworu, inżynierowie powinni rozważyć, czy sam zespół można zaprojektować tak, aby pochłaniał zmiany położenia.
Jednym z praktycznych podejść jest użycie okrągłego otworu jako głównego elementu ustalającego.
Okrągły otwór ustala pozycję odniesienia elementu.
Drugi otwór lub seria otworów może następnie mieć inną geometrię, aby uwzględnić różnice wymiarowe.
Otwory szczelinowe, zwane również otworami podłużnymi lub szczelinowymi, są szeroko stosowane w projektowaniu blach, gdy wymagana jest pewna regulacja położenia.
Na przykład:
Takie podejście może ułatwić montaż bez konieczności stosowania bardzo wąskich tolerancji w całej części.
W niektórych zastosowaniach nakrętki pływające lub inne zgodne rozwiązania mocujące mogą zapewnić dodatkową elastyczność pozycjonowania.
Rozwiązania te są szczególnie przydatne, gdy:
Kluczowa zasada jest prosta:
Nie rozwiązuj każdego problemu montażowego poprzez zaostrzanie tolerancji produkcyjnych. Czasami lepszym rozwiązaniem jest ulepszenie projektu.
Spawanie wprowadza kolejny ważny aspekt przy projektowaniu blach.
W porównaniu z cięciem laserowym lub obróbką CNC, spawanie może wprowadzić dodatkowe zmiany wymiarowe, ponieważ zlokalizowane ciepło powoduje rozszerzanie i kurczenie się cieplne.
W rezultacie zespoły spawane nie powinny być traktowane jak elementy precyzyjnie obrobione.
Podczas spawania ciepło koncentruje się wokół obszaru spawania.
Gdy materiał nagrzewa się, a następnie ochładza, może się odkształcić lub nieznacznie przesunąć.
Wielkość odkształcenia zależy od takich czynników jak:
W przypadku dużych konstrukcji spawanych efekty te mogą stać się bardziej znaczące.
Częstym błędem projektowym jest określenie bardzo małych wymiarów całkowitych, rozstawu otworów lub wymagań dotyczących płaskości zespołu spawanego bez uwzględnienia procesu spawania.
Jeśli konstrukcja spawana wymaga niezwykle dokładnego wymiaru krytycznego, producent może potrzebować dodatkowych procesów, aby osiągnąć ostateczne wymagania.
Może to obejmować:
W przypadku konstrukcji spawanych wymagających precyzyjnych połączeń projektanci mogą rozważyć pozostawienie odpowiedniego naddatku na obróbkę w obszarach krytycznych.
Ogólna sekwencja produkcyjna może być następująca:
Cięcie → Formowanie → Spawanie → Kontrola naprężeń/odkształceń → Obróbka CNC → Kontrola końcowa
Umożliwia to spawanie w celu utworzenia zespołu konstrukcyjnego, podczas gdy obróbka CNC ustala ostateczne wymiary krytyczne.
Na przykład, jeśli spawana rama wymaga precyzyjnej powierzchni montażowej, bardziej praktyczne może być obrobienie tej powierzchni po spawaniu, zamiast wymagać, aby sam proces spawania osiągnął płaskość na poziomie obróbki.
Takie podejście może zapewnić lepszą kontrolę nad krytycznymi wymiarami, zachowując jednocześnie realizm całego procesu produkcyjnego.
Jedną z najważniejszych zasad projektowania blach jest to, że wymagania dotyczące tolerancji powinny opierać się na rzeczywistych możliwościach produkcyjnych.
Różne procesy mają naturalnie różne poziomy precyzji.
| Proces produkcyjny | Typowe zastosowanie |
|---|---|
| Cięcie laserowe | Profile, otwory, kontury i elementy arkuszy płaskich |
| Wbijanie | Powtarzające się otwory i elementy arkusza blachy |
| Gięcie blachy | Kołnierze, kątowniki i elementy kształtowe |
| Spawalniczy | Zespoły konstrukcyjne i gotowe ramy |
| Obróbka CNC | Interfejsy o wysokiej precyzji i wymiary krytyczne |
| Szlifowanie | Drobne wymagania dotyczące powierzchni i wymiarów |
Oznacza to, że pojedynczy komponent może wymagać różnych strategii tolerancji dla różnych cech.
Na przykład w gotowej obudowie można zastosować cięcie laserowe płaskich paneli, gięcie kołnierzy, spawanie wsporników i obróbkę CNC krytycznej powierzchni montażowej.
Próba osiągnięcia tego samego poziomu tolerancji we wszystkich procesach może niepotrzebnie zwiększać koszty.
Projektowanie z dobrą tolerancją powinno rozpocząć się przed produkcją.
Przygotowując rysunek dlaprodukcja blach na zamówienieprojektu, inżynierowie powinni rozważyć następujące kwestie:
Jasno określ wymiary, które bezpośrednio wpływają na:
Wymiary te zasługują na więcej uwagi niż wymiary niefunkcjonalne.
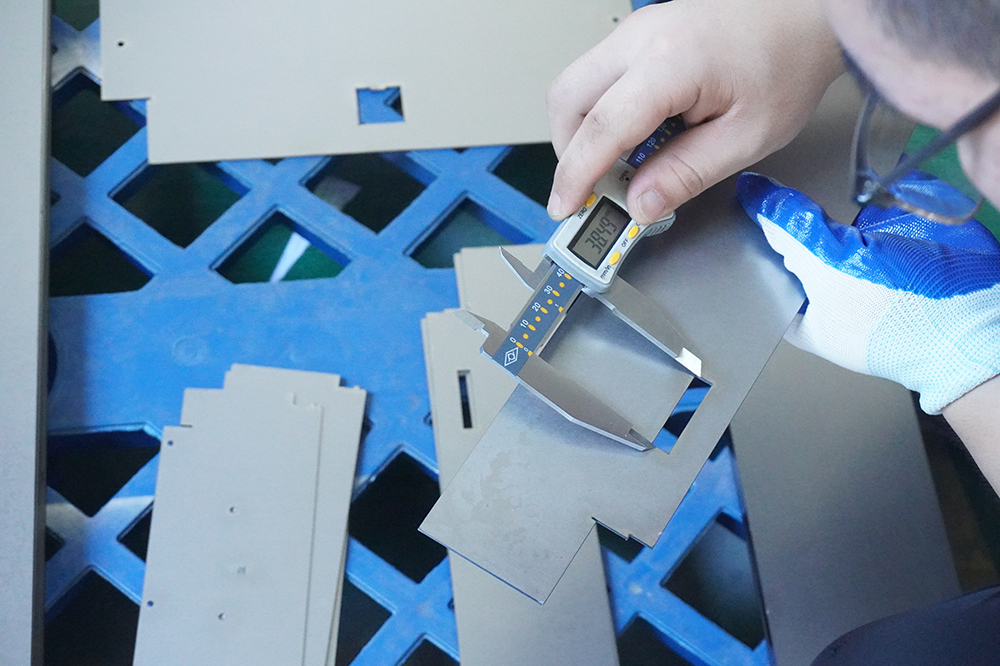
Węższe tolerancje zazwyczaj wymagają większej kontroli procesu i mogą zwiększać koszty kontroli i produkcji.
Wąskie tolerancje należy podawać tylko tam, gdzie są one funkcjonalnie konieczne.
Proces produkcyjny może mieć wpływ na dokładność wymiarową.
Na przykład:
Cięcie laserowe → Gięcie → Spawanie → Obróbka skrawaniem
będzie generować różne wyniki wymiarowe w procesie wykorzystującym obróbkę skrawaniem przed spawaniem.
Skorzystaj z praktycznych funkcji, takich jak:
Mogą one zmniejszyć potrzebę stosowania niepotrzebnie wąskich tolerancji produkcyjnych.
Jeśli element wymaga niezwykle wąskich tolerancji, lepiej omówić te wymagania z producentem na etapie projektowania.
Doświadczony dostawca może określić, czy wymaganie można osiągnąć poprzez:
Wczesna komunikacja może zapobiec kosztownym przeprojektowaniom po rozpoczęciu produkcji.
SHENGWO MACHINERY zapewniaprodukcja blach na zamówienie, obróbka CNC, amortyzatory HVAC, niestandardowe regały do supermarketów, panele elektryczne i elementy metalowedla globalnych klientów OEM i klientów przemysłowych.
Nasze możliwości produkcyjne obejmują:
W przypadku projektów niestandardowych klienci mogą zapewnićrysunki, pliki 3D CAD, wymagania materiałowe, specyfikacje obróbki powierzchni, tolerancje, ilości i wymagania montażowe.
Nasz zespół inżynierów może przejrzeć rysunki przed rozpoczęciem produkcji i ocenić ważne kwestie produkcyjne, takie jak:
W przypadku komponentów łączących obróbkę blachy i obróbkę CNC możemy również ocenić, które elementy powinny zostać wytworzone w procesie produkcji, a które krytyczne elementy mogą wymagać obróbki wtórnej.
Proces ten pomaga dostosować projekt techniczny do rzeczywistych możliwości produkcyjnych.
P1: Jakie są typowe tolerancje blachy?
Nie ma jednej tolerancji, która miałaby zastosowanie do wszystkich komponentów blaszanych. Rzeczywiste osiągalne tolerancje zależą od procesu produkcyjnego, materiału, grubości, geometrii, wyposażenia, oprzyrządowania i metody kontroli.
W przypadku gięcia blachy ogólny zakres odniesienia może wynosić od ±0,2 mm do ±0,5 mm, ale konkretne projekty należy oceniać na podstawie ich rzeczywistej geometrii i wymagań.
P2: Czy wszystkie wymiary blachy powinny mieć wąskie tolerancje?
Nie. Wąskie tolerancje powinny być zasadniczo zarezerwowane dla wymiarów funkcjonalnych lub krytycznych. Stosowanie niepotrzebnie wąskich tolerancji do każdego wymiaru może zwiększyć koszty produkcji bez zapewniania dodatkowej wartości funkcjonalnej.
P3: W jaki sposób można zmniejszyć akumulację tolerancji w zespołach blachy?
Projektanci mogą zastosować odpowiednie struktury odniesienia, okrągłe otwory ustalające, szczeliny, pływające elementy złączne i regulowane elementy montażowe. Metody te umożliwiają zespołowi absorpcję kontrolowanych zmian wymiarowych.
P4: Czy spawane części z blachy mogą osiągnąć wysoką precyzję?
Zespoły spawane mogą osiągnąć kontrolowaną dokładność wymiarową, ale spawanie powoduje odkształcenie termiczne. Gdy wymagana jest większa precyzja, krytyczne powierzchnie lub otwory można obrobić po spawaniu.
P5: Jakie informacje należy uwzględnić na rysunku blachy?
Dobry rysunek powinien jasno określać materiał, grubość, wymiary, tolerancje ogólne, tolerancje krytyczne, wymagania dotyczące zginania, specyfikacje otworów, obróbkę powierzchni, wymagania spawalnicze i inne wymagania funkcjonalne.
W dobrym projekcie tolerancji blachy nie chodzi o to, aby każdy wymiar był jak najbardziej precyzyjny.
Chodzi o znalezienie właściwej równowagi pomiędzy funkcją, wymaganiami montażowymi, możliwościami produkcyjnymi, jakością i kosztami.
Przed wysłaniem rysunku blachy do produkcji sprawdź te cztery obszary:
Kiedy projektanci zrozumieją możliwości i ograniczenia cięcia laserowego, gięcia, spawania i obróbki CNC, będą mogli tworzyć części, które będą łatwiejsze w produkcji, łatwiejsze w montażu i tańsze w produkcji.
Masz niestandardowy projekt z blachy?
Wyślij swoje rysunki lub pliki 3D CAD do SHENGWO MACHINERY w celu przeglądu technicznego i wyceny.
Od precyzyjnej produkcji blach i obróbki CNC po spawanie, obróbkę powierzchni i montaż – wspieramy klientów OEM od przeglądu rysunków po gotowe komponenty.
SHENGWO MACHINERY — od rysunków po niezawodne wyprodukowane części.
Nr 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, Chiny
