.png)




Autor |Zespół ds. spostrzeżeń branżowych SHENGWO
Zaktualizowano | Wrzesień 2026
Zawartość
Osiągnięcie stałej dokładności kąta gięcia jest jednym z najważniejszych wyzwań w produkcji blach.
W przypadku prostego zagięcia pod kątem 90 stopni nawet niewielkie odchylenie kątowe może mieć wpływ na montaż, spójność wymiarową i dopasowanie komponentów. Staje się to szczególnie ważne w przypadku precyzyjnych części blaszanych, obudów elektrycznych, komponentów HVAC, ram maszyn, wsporników i niestandardowych zespołów przemysłowych.
Wyzwanie polega na tym, że blacha nie zawsze pozostaje dokładnie tam, gdzie została uformowana. Po zwolnieniu nacisku materiał może częściowo powrócić do swojego pierwotnego kształtu. Zjawisko to znane jest jako springback.
Jak więc producenci mogą poprawić dokładność gięcia blachy i utrzymać stały kąt gięcia?
Odpowiedź polega na połączeniu kompensacji sprężynowania, odpowiednich parametrów prasowania, kontrolowanego czasu formowania, odpowiedniego oprzyrządowania i weryfikacji procesu.
Przed poprawą dokładności gięcia ważne jest, aby zrozumieć, dlaczego rzeczywisty kąt może różnić się od zaprogramowanego.
Na ostateczny wynik gięcia może mieć wpływ kilka czynników:
Na przykład stal nierdzewna ma ogólnie inną charakterystykę sprężynowania niż stal miękka lub aluminium.
Oznacza to, że ten sam program prasy krawędziowej nie musi być koniecznie zastosowany bezpośrednio do każdego materiału.
Dokładne gięcie blachy rozpoczyna się od zrozumienia materiału i procesu formowania.
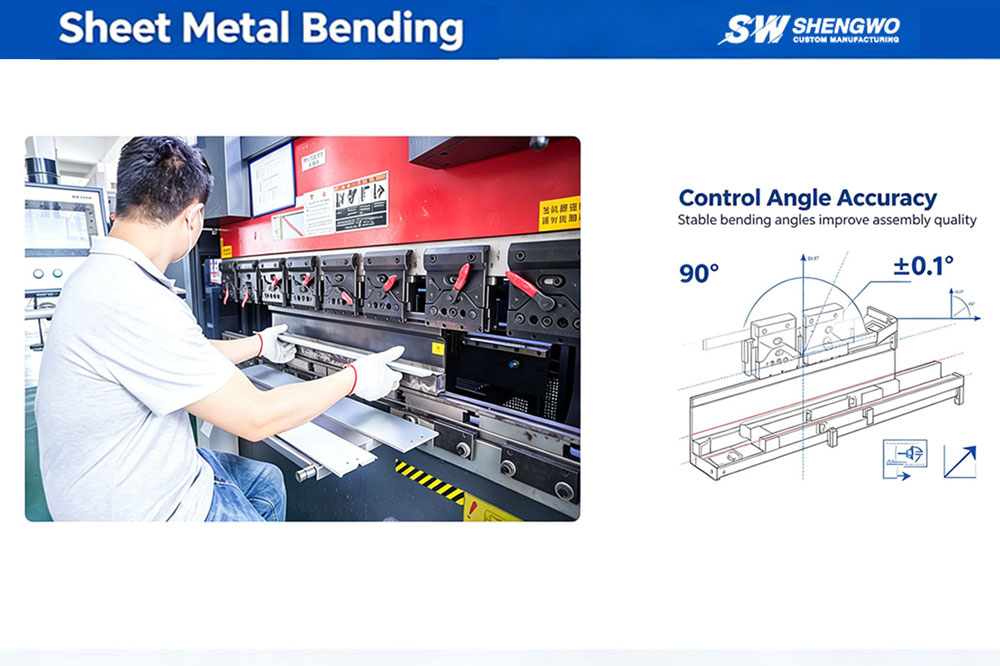
Jedną z najpowszechniejszych metod poprawy dokładności kąta zgięcia jest kompensacja nadmiernego zgięcia.
Podczas zginania blachy materiał ulega odkształceniom sprężystym i plastycznym. Po zwolnieniu nacisku stempla, elastyczna część odkształcenia powoduje częściowe odtworzenie materiału.
W rezultacie zaprogramowane kolano 90 stopni może się nieznacznie otworzyć po zwolnieniu ciśnienia.
Aby skompensować ten efekt, prasa krawędziowa może formować materiał poza ostatecznym kątem docelowym.
Załóżmy, że wymagany kąt końcowy wynosi około 90 stopni.
W zależności od materiału i warunków procesu, maszyna może tymczasowo wygiąć materiał poza docelowy kąt, a następnie pozwolić na sprężynowanie, aby zbliżyć go do wymaganej pozycji końcowej.
Na przykład w procesie można zastosować początkowy cel w przybliżonym zakresie 85–88°, gdy ostateczna wymagana geometria wynosi około 90°, w zależności od konwencji dotyczącej kąta maszyny oraz tego, czy wartość odnosi się do kąta wewnętrznego czy zawartego.
Jednak to powinnonietraktować jako ustawienie uniwersalne.
Rzeczywistą wartość odszkodowania należy ustalić poprzez:
Celem jest określenie wielkości kompensacji wymaganej, aby przeciwdziałać rzeczywistemu sprężynowaniu materiału.
Różne materiały zachowują się inaczej podczas zginania.
Na przykład:
Łagodna stal
Generalnie ma stosunkowo przewidywalne zachowanie przy formowaniu, ale sprężystość nadal zmienia się w zależności od grubości i gatunku materiału.
Stal nierdzewna
Często wymaga większego uwzględnienia sprężyny powrotnej ze względu na jej większą wytrzymałość i różne właściwości mechaniczne.
Aluminium
Może również wykazywać zauważalne sprężynowanie, przy czym rzeczywiste zachowanie zależy w dużej mierze od stopu i temperamentu.
Dlatego parametry zginania należy ustalić w zależności od konkretnego materiału, a nie stosować jednej stałej wartości kompensacji kąta.
Innym podejściem jest kontrolowanie czasu utrzymywania ciśnienia podczas zginania.
Można to opisać jakoczas przebywanialub kontrolowany czas prasowania.
Po osiągnięciu zaprogramowanej pozycji stempla utrzymanie ciśnienia przez odpowiedni czas może pomóc ustabilizować proces formowania i poprawić powtarzalność w określonych warunkach produkcyjnych.
Praktycznym punktem wyjścia może być kilka sekund, np3–5 sekund, ale rzeczywisty czas przebywania należy określić w zależności od materiału, grubości, oprzyrządowania, maszyny i wymagań produkcyjnych.
Nie należy zakładać, że dłuższy czas prasowania zawsze spowoduje dokładniejsze zgięcie.
Podczas zginania blacha ulega odkształceniom sprężystym i plastycznym.
Utrzymanie kontrolowanego ciśnienia może pomóc ustabilizować proces formowania i zmniejszyć różnice między częściami w niektórych zastosowaniach.
Jednakże wpływ czasu przebywania jest zwykle drugorzędny w stosunku do właściwej kontroli:
Dlatego czas przebywania należy uznać zajeden parametr kontroli procesu, a nie jedyne rozwiązanie zapewniające dokładność gięcia.
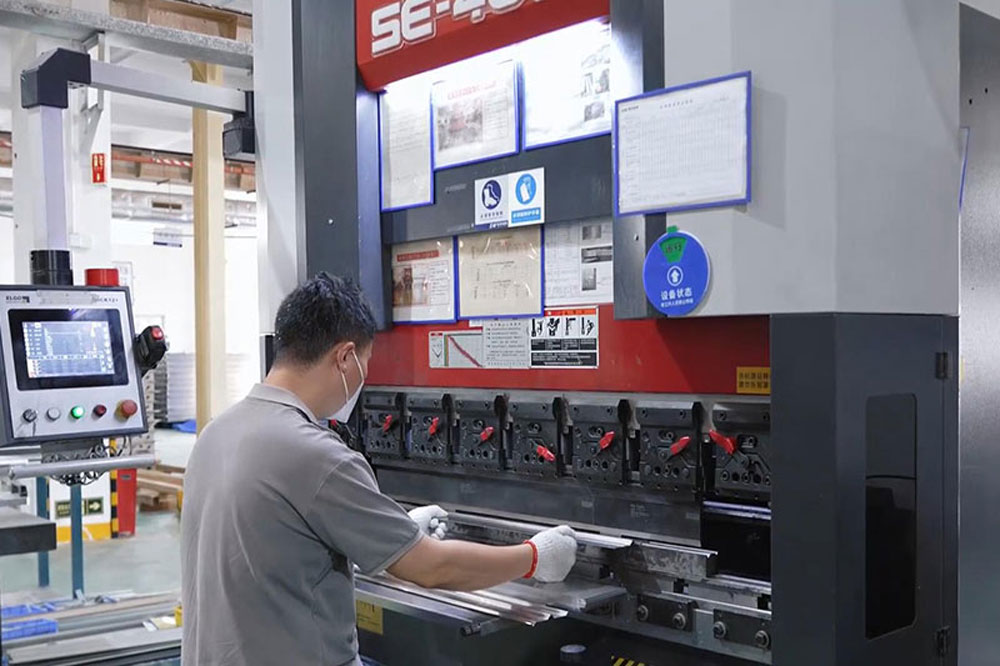
W zastosowaniach wymagających stałych kątów zgięcia zastosowanie kombinacji kontroli procesu może być bardziej skuteczne niż poleganie na pojedynczej regulacji.
Praktyczne podejście może obejmować:
Identyfikacja materiału → Zgięcie próbne → Pomiar sprężyny → Kompensacja kąta → Kontrolowany przestój → Kontrola końcowa
Na przykład, jeśli element wymaga wielu zagięć pod kątem 90 stopni, operator może najpierw wykonać gięcie próbne przy użyciu wybranego materiału i narzędzi.
Następnie mierzony jest rzeczywisty kąt końcowy.
Jeżeli zmierzony kąt różni się od docelowego, program gięcia można dostosować tak, aby skompensować zaobserwowane sprężynowanie.
Po ustaleniu stabilnego procesu, w stosownych przypadkach można wprowadzić kontrolowany czas przebywania, aby poprawić powtarzalność.
Takie podejście tworzy pętlę sprzężenia zwrotnego, zamiast polegać wyłącznie na obliczeniach teoretycznych.
Dobór narzędzi ma istotny wpływ na dokładność gięcia blachy.
Nawet jeśli prasa krawędziowa ma duże możliwości, niewłaściwe oprzyrządowanie może utrudnić utrzymanie stałych kątów i wymiarów.
Do ważnych czynników związanych z narzędziami należą:
Otwór matrycy V wpływa na siłę zginania, promień zgięcia i zachowanie podczas formowania.
Jeżeli otwór matrycy nie jest odpowiedni do grubości materiału i wymaganej geometrii zagięcia, powstałe zagięcie może nie spełniać oczekiwanych wymagań wymiarowych.
Zużyte lub uszkodzone oprzyrządowanie może powodować różnice między częściami.
Regularna kontrola stempli i matryc pomaga zapewnić, że narzędzia formujące pozostają w odpowiednim stanie.
Ważne jest również prawidłowe ustawienie oprzyrządowania górnego i dolnego.
Niewspółosiowość może prowadzić do niespójnych kątów na długości gięcia lub różnic między różnymi partiami produkcyjnymi.
Dlatego też w przypadku precyzyjnej produkcji blachy oprzyrządowanie należy dobierać odpowiednio do rzeczywistej części, a nie po prostu używać tej samej konfiguracji oprzyrządowania dla każdego komponentu.
Dwa arkusze o tej samej grubości nominalnej nie muszą koniecznie zachowywać się identycznie podczas zginania.
Gatunek materiału, twardość, granica plastyczności, wytrzymałość na rozciąganie i stan mogą mieć wpływ na zachowanie podczas formowania.
Jest to szczególnie ważne podczas pracy z:
Na przykład zmiana dostawcy materiału lub gatunku materiału może czasami spowodować inną reakcję sprężynowania, nawet jeśli grubość nominalna pozostaje niezmieniona.
W przypadku powtarzalnej produkcji utrzymanie spójnych specyfikacji materiałów pomaga zmniejszyć zmienność procesu.
Dlatego profesjonalni producenci powinni weryfikować informacje o materiale przed produkcją, zamiast traktować wszystkie arkusze o tej samej grubości jako identyczne.
W przypadku części z kilkoma zagięciami kolejność gięcia może mieć wpływ na ostateczne wymiary.
Źle zaplanowana sekwencja może spowodować:
Przed produkcją inżynierowie powinni ocenić całą sekwencję gięcia.
W przypadku skomplikowanych części proces może wymagać rozważenia:
Cięcie laserowe → Gratowanie → Pierwsze zagięcie → Drugie zagięcie → Dodatkowe zagięcia → Kontrola wymiarowa
Kolejność operacji powinna umożliwiać utrzymanie części w prawidłowym położeniu i unikać kolizji pomiędzy przedmiotem obrabianym a narzędziem.
Jest to szczególnie ważne w przypadku dużych obudów, paneli elektrycznych, komponentów HVAC, wsporników i złożonych konstrukcji prefabrykowanych.
W przypadku niestandardowych elementów blaszanych gięcie próbne jest jednym z najbardziej praktycznych sposobów sprawdzenia procesu przed pełną produkcją.
Część próbna pozwala producentowi sprawdzić:
Jeśli wynik nie spełnia wymagań dotyczących rysunku, proces można dostosować przed wyprodukowaniem całej partii.
Jest to szczególnie cenne w przypadku nowych produktów lub części o wąskich tolerancjach funkcjonalnych.
Zamiast polegać wyłącznie na obliczeniach teoretycznych, producenci mogą wykorzystać rzeczywiste dane produkcyjne w celu ustalenia ostatecznych parametrów zginania.
Same parametry procesu nie mogą zagwarantować, że gotowy komponent spełnia wymagane specyfikacje.
Końcową część należy sprawdzić zgodnie z wymaganiami rysunku.
W zależności od komponentu producenci mogą zastosować:
Przykładowo, jeśli rysunek wymaga kolanka 90° z określoną tolerancją, należy zmierzyć i zapisać rzeczywisty kąt zgodnie z planem kontroli.
W przypadku kluczowych komponentów kontrola powinna koncentrować się nie tylko na kącie, ale także na powiązanych wymiarach, takich jak:
Dzięki temu cały element, a nie tylko jeden kąt, będzie nadawał się do montażu.
Kuszące jest myślenie, że dokładność gięcia można rozwiązać, po prostu zmieniając kąt prasy krawędziowej.
W rzeczywistości dokładne gięcie blachy jest wynikiem współdziałania wielu czynników.
Niezawodny proces zazwyczaj uwzględnia:
Materiał + oprzyrządowanie + maszyna + parametry + sprężynowanie + sekwencja gięcia + kontrola
Jeżeli zmieni się jeden czynnik, może zaistnieć potrzeba dostosowania procesu.
Na przykład zmiana stali węglowej na stal nierdzewną może wymagać innej strategii gięcia.
Zmiana grubości blachy może wymagać innego otworu matrycy V.
Zmiana promienia zgięcia może mieć wpływ na sprężynowanie.
Zmiana dostawcy lub gatunku materiału może również zmienić zachowanie podczas formowania.
Dlatego doświadczeni producenci zamiast polegać na stałych parametrach dla każdego projektu, stosują weryfikację procesu.
Przed rozpoczęciem produkcji inżynierowie i kupujący mogą skorzystać z poniższej listy kontrolnej:
Ta lista kontrolna może pomóc w ograniczeniu niepotrzebnych przeróbek i poprawie spójności między partiami produkcyjnymi.
MASZYNY SHENGWOświadczy usługi w zakresie niestandardowej produkcji blach i obróbki CNC dla globalnych klientów OEM i klientów przemysłowych.
Nasze możliwości produkcyjne obejmują:
Nasz sprzęt do pras krawędziowych obejmuje40T, 100T i 160Tmaszyny, umożliwiające obróbkę różnych materiałów i grubości zgodnie z wymaganiami projektu.
W przypadku niestandardowych projektów z blachy nasz zespół inżynierów może sprawdzić:
Wspieramy również projekty łączące obróbkę blach z obróbką CNC.
Na przykład wytworzony komponent może najpierw zostać poddany cięciu laserowemu i gięciu, a następnie spawaniu i obróbce CNC krytycznych powierzchni montażowych lub otworów.
Pozwala to na dopasowanie procesu produkcyjnego do wymagań funkcjonalnych finalnego komponentu.
Klienci mogą dostarczyć rysunki 2D, pliki 3D CAD, specyfikacje materiałów, tolerancje, wymagania dotyczące obróbki powierzchni, ilości i próbki referencyjne do przeglądu technicznego.
P1: Jak mogę poprawić dokładność kąta gięcia blachy?
Do głównych czynników należą: konsystencja materiału, odpowiednie oprzyrządowanie, kompensacja sprężynowania, odpowiednie parametry zginania, kontrolowany czas przebywania, prawidłowa kolejność zginania i końcowa kontrola wymiarów.
P2: Co powoduje sprężynowanie zginania blachy?
Sprężynowanie występuje, ponieważ część odkształcenia materiału jest sprężysta. Po zwolnieniu siły zginającej materiał częściowo powraca do swojego pierwotnego kształtu. Właściwości materiału, grubość, promień zgięcia i warunki formowania wpływają na sprężynowanie.
P3: Czy powinienem zawsze używać kąta 85°–88°, aby uzyskać zagięcie 90°?
Nie. Wartości tych nie należy traktować jako ustawień uniwersalnych. Wymagana kompensacja zależy od materiału, grubości, oprzyrządowania, możliwości maszyny, geometrii zgięcia i zmierzonej sprężyny. Prawidłową wartość należy ustalić na podstawie testów procesu i danych produkcyjnych.
P4: Czy przytrzymanie nacisku przez 3–5 sekund zawsze poprawia dokładność gięcia blachy?
Nie koniecznie. Kontrolowany okres oczekiwania może pomóc w utrzymaniu stabilności procesu w niektórych zastosowaniach, ale nadmierny czas oczekiwania nie zapewnia automatycznie lepszej dokładności. Odpowiedni czas należy określić na podstawie faktycznej walidacji procesu.
P5: Jakie materiały są powszechnie używane do gięcia blachy?
Typowe materiały obejmują stal węglową, stal nierdzewną, aluminium i stal ocynkowaną. Każdy materiał ma inną charakterystykę formowania i może wymagać innego oprzyrządowania i parametrów procesu.
P6: Czy po gięciu blachy można zastosować obróbkę CNC?
Tak. W przypadku komponentów wymagających bardzo precyzyjnych powierzchni montażowych lub otworów, obróbkę CNC można wykonać po wytworzeniu i zgięciu. Może to pomóc w uzyskaniu węższych wymiarów końcowych, gdy samo formowanie nie jest wystarczające.
Poprawa dokładności gięcia blachy nie polega na znalezieniu jednego stałego ustawienia maszyny.
Bardziej niezawodnym podejściem jest połączenie:
Kompensacja sprężynowania + kontrolowany postój + odpowiednie oprzyrządowanie + kontrola materiału + weryfikacja procesu + kontrola końcowa
Kompensacja nadmiernego zgięcia może pomóc w przeciwdziałaniu sprężynowaniu, natomiast kontrolowany czas przebywania może poprawić stabilność procesu w odpowiednich zastosowaniach. Równie ważny jest wybór oprzyrządowania dopasowanego do materiału i geometrii.
Co najważniejsze, parametry gięcia należy sprawdzić w rzeczywistych warunkach produkcji, a nie kopiować z ustawień uniwersalnych.
W przypadku niestandardowej produkcji blach producent posiadający duże możliwości inżynieryjne i kontroli procesu może pomóc w określeniu właściwej równowagi pomiędzy dokładnością gięcia, wydajnością produkcji i kosztami produkcji.
Masz niestandardowy projekt gięcia blachy?
Wyślij SHENGWO MACHINERY swoje rysunki lub pliki 3D CAD,wraz z wymaganiami dotyczącymi materiału, grubości, tolerancji, ilości i obróbki powierzchni.
Nasz zespół inżynierów może sprawdzić Twój projekt i opracować odpowiedni proces produkcyjny dla Twojego projektu.
SHENGWO MACHINERY — od rysunków po niezawodne wyprodukowane części.
Nr 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, Chiny
