.png)




Auteur |SHENGWO Industrie-inzichtenteam
Bijgewerkt | September 2026
Inhoud
Toleranties bij het ontwerpen van plaatwerk hebben een directe invloed op de productiekosten, de assemblageprestaties, de productkwaliteit en de productieconsistentie.
Voor ingenieurs en productontwerpers kan het te strak instellen van toleranties de fabricagekosten aanzienlijk verhogen. Aan de andere kant kunnen toleranties die te ruim zijn (of helemaal ontbreken) leiden tot montageproblemen, verkeerd uitgelijnde gaten, maatafwijkingen en inconsistente productprestaties.
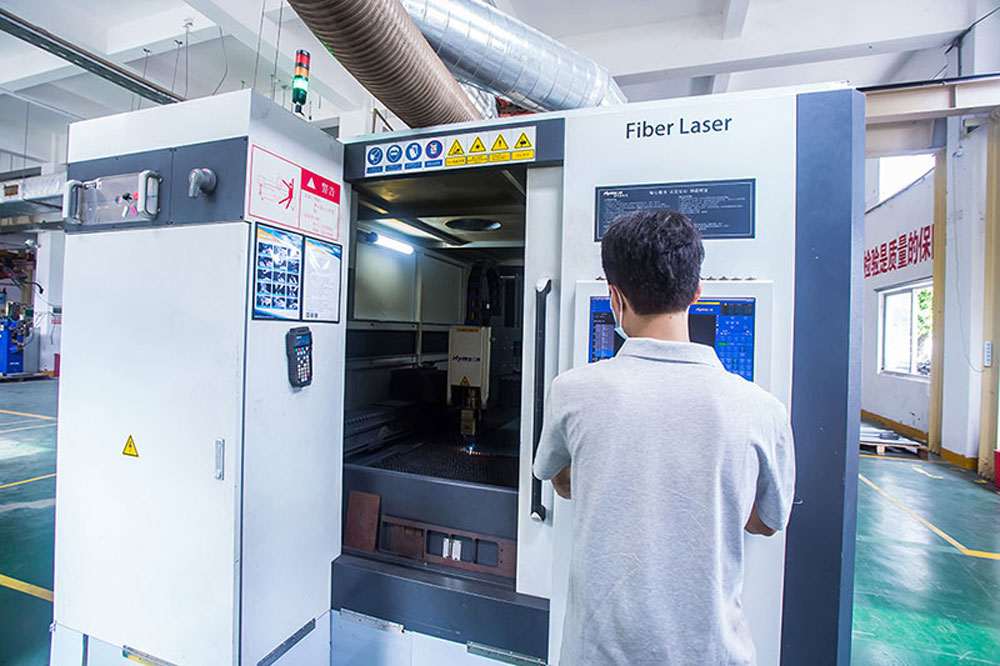
Dit is vooral belangrijk voor de productie van plaatwerk op maat, waarbij lasersnijden, ponsen, buigen, lassen en afwerken elk verschillende niveaus van dimensionele mogelijkheden hebben.
Hoe moeten ingenieurs plaatmetaaltoleranties correct definiëren?
Voordat u een tekening vrijgeeft voor productie, is het nuttig om vier belangrijke gebieden te bekijken:
Laten we elk punt in detail bekijken.
Een van de meest voorkomende problemen bij de productie van plaatmetaal zijn onduidelijke of onnodig krappe tolerantie-eisen.
Als een tekening bijvoorbeeld extreem nauwe toleranties toepast op bijna elke afmeting, heeft de fabrikant mogelijk extra bewerking, speciaal gereedschap, extra inspectie of langzamere productieprocessen nodig.
Dit kan de productiekosten verhogen zonder noodzakelijkerwijs het eindproduct te verbeteren.
Tegelijkertijd kan het tegenovergestelde probleem optreden. Als belangrijke functionele afmetingen niet de juiste toleranties hebben, is het mogelijk dat de voltooide onderdelen niet correct worden gemonteerd.
Niet elke afmeting op een plaattekening heeft dezelfde tolerantie nodig.
Een cosmetische buitenafmeting die de montage niet beïnvloedt, vereist bijvoorbeeld mogelijk niet dezelfde tolerantie als:
Een praktijktekening moet onderscheid maken tussen kritische functionele afmetingen en algemene afmetingen.
Wanneer individuele afmetingen geen specifieke toleranties hebben, moet de tekening duidelijk een algemene tolerantienorm definiëren.
Afhankelijk van de toepasselijke ontwerp- en productienorm kan een tekening verwijzen naar een algemene tolerantiespecificatie, zoals:ISO2768of een andere toepasselijke standaard.
Het belangrijkste punt is niet simpelweg een tolerantienorm aan de tekening toe te voegen. De geselecteerde tolerantie moet ook overeenkomen met het daadwerkelijke productieproces en de productvereisten.
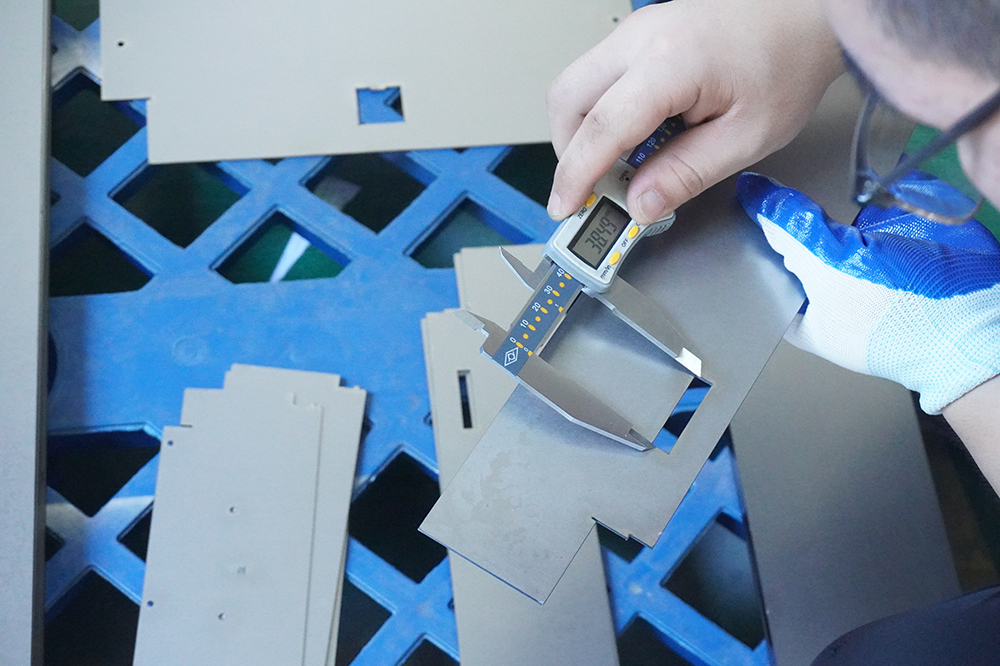
Het accumuleren van toleranties wordt vooral belangrijk wanneer meerdere gaten of elementen over een relatief lange afstand worden geplaatst.
Als een plaatstaalpaneel bijvoorbeeld een lange rij montagegaten bevat, kunnen zich kleine positievariaties ophopen over de lengte van het onderdeel.
Een ontwerp dat er in CAD correct uitziet, kan daarom montageproblemen veroorzaken wanneer meerdere componenten moeten worden uitgelijnd.
Dit is de reden waarom tolerantieanalyses moeten worden overwogen tijdens de ontwerpfase en niet nadat de productie is begonnen.
Het doel van toleranties voor plaatwerk is niet om elke afmeting zo nauwkeurig mogelijk te maken. Het is het bereiken van de vereiste productfunctie tegen redelijke productiekosten.
Buigen is fundamenteel anders dan CNC-bewerking.
Een CNC-bewerkingsproces kan materiaal verwijderen met zeer gecontroleerde gereedschapsbewegingen, terwijl het buigen van plaatmateriaal materiaalvervorming met zich meebrengt. Factoren zoals materiaaldikte, materiaaleigenschappen, buigradius, gereedschap, terugvering, machinevermogen en buigvolgorde kunnen allemaal van invloed zijn op de uiteindelijke afmetingen.
Daarom kan het toepassen van toleranties op bewerkingsniveau op elke plaatmetaalbocht onrealistisch en onnodig duur zijn.
Als algemene referentie kunnen de buigafmetingen van plaatmetaal gewoonlijk binnen ongeveer liggen±0,2 mm tot ±0,5 mm, afhankelijk van het materiaal, de dikte, de geometrie, de machine, het gereedschap en de specifieke productieomstandigheden.
Deze cijfers mogen niet worden beschouwd als universele specificaties.
De werkelijke buignauwkeurigheid is afhankelijk van:
Bij productie in grote volumes moet de leverancier de daadwerkelijke componentgeometrie evalueren voordat hij de haalbare toleranties bevestigt.
Als een gebogen flens moet passen bij een ander onderdeel, moet bij het ontwerp rekening worden gehouden met de hoeveelheid variatie in afmetingen die het samenstel kan verdragen.
In sommige toepassingen kunnen ontwerpers functies introduceren die kleine productievariaties absorberen.
Bijvoorbeeld:
Deze ontwerpkenmerken kunnen ervoor zorgen dat de eindmontage toleranter is ten opzichte van normale productievariaties.
In plaats van extreem krappe buigtoleranties te vereisen, is het vaak praktischer om een samenstel te ontwerpen dat gecontroleerde maatvariaties kan accommoderen.
Na het buigen heeft plaatmetaal de neiging gedeeltelijk terug te keren naar zijn oorspronkelijke vorm. Dit fenomeen staat bekend als terugvering.
De hoeveelheid terugvering kan variëren afhankelijk van:
Professionele plaatwerkfabrikanten compenseren de terugvering door middel van procesinstellingen en gereedschapsaanpassingen.
Ontwerpers moeten echter nog steeds begrijpen dat buigen een vormproces is en geen bewerkingsproces.
Het begrijpen van de daadwerkelijke buigmogelijkheden is de basis voor het instellen van praktische plaatwerktoleranties.
Het positioneren van gaten is een van de belangrijkste aandachtspunten bij het ontwerpen van plaatwerkonderdelen voor montage.
Een veelvoorkomend ontwerpprobleem doet zich voor wanneer twee componenten elk een lange rij corresponderende montagegaten bevatten.
Op een CAD-tekening lijkt elk gat perfect uitgelijnd.
In de echte productie kent elke snij-, pons-, buig- en positioneringsbewerking echter een zekere mate van variatie.
Wanneer meerdere dimensies aan elkaar worden gekoppeld, kunnen deze kleine variaties zich ophopen.
Stel je twee lange plaatmetalen panelen voor die aan elkaar moeten worden gemonteerd.
Als beide panelen tien bijpassende gaten hebben en elk gat precies moet uitgelijnd zijn, kan zelfs een klein maatverschil over de lengte ervoor zorgen dat de uiteindelijke gaten steeds moeilijker uit te lijnen zijn.
Dit is een klassiek probleem van accumulatie van tolerantie.
In plaats van eenvoudigweg elke gatpositietolerantie aan te scherpen, zouden ingenieurs moeten overwegen of het samenstel zelf kan worden ontworpen om positievariatie te absorberen.
Eén praktische benadering is het gebruik van een rond gat als primair lokalisatiekenmerk.
Het ronde gat bepaalt de referentiepositie van het onderdeel.
Een tweede gat of een reeks gaten kan dan een andere geometrie gebruiken om maatvariatie op te vangen.
Sleufgaten, ook wel langwerpige of slobgaten genoemd, worden veel gebruikt in plaatwerkontwerp wanneer enige positionele aanpassing vereist is.
Bijvoorbeeld:
Deze aanpak kan de montage eenvoudiger maken zonder dat er extreem nauwe toleranties voor het hele onderdeel nodig zijn.
In sommige toepassingen kunnen zwevende moeren of andere flexibele bevestigingsoplossingen voor extra positionele flexibiliteit zorgen.
Deze oplossingen zijn vooral handig wanneer:
Het belangrijkste principe is eenvoudig:
Los niet elk montageprobleem op door de productietoleranties aan te scherpen. Soms is een betere oplossing het verbeteren van het ontwerp.
Lassen introduceert nog een belangrijke overweging bij het ontwerpen van plaatmetaal.
Vergeleken met lasersnijden of CNC-bewerking kan lassen extra dimensionale variatie introduceren, omdat plaatselijke hitte thermische uitzetting en krimp veroorzaakt.
Als gevolg hiervan mogen gelaste samenstellingen over het algemeen niet worden behandeld als nauwkeurig bewerkte componenten.
Tijdens het lassen wordt de warmte geconcentreerd rond het lasgebied.
Naarmate het materiaal warmer wordt en vervolgens afkoelt, kan het vervormen of lichtjes bewegen.
De hoeveelheid vervorming hangt af van factoren zoals:
Voor grote lasconstructies kunnen deze effecten groter worden.
Een veel voorkomende ontwerpfout is het specificeren van extreem krappe algemene afmetingen, gatafstanden of vlakheidseisen voor een gelast geheel, zonder rekening te houden met het lasproces.
Als een gelaste constructie een kritische afmeting vereist om uiterst nauwkeurig te zijn, heeft de fabrikant mogelijk aanvullende processen nodig om aan de uiteindelijke eis te voldoen.
Dit kan het volgende omvatten:
Voor gelaste constructies die zeer nauwkeurige interfaces vereisen, kunnen ontwerpers overwegen om op kritieke gebieden de juiste bewerkingsmarge te laten.
De algemene productievolgorde kan zijn:
Snijden → Vormen → Lassen → Spannings-/vervormingsbeheersing → CNC-bewerking → Eindinspectie
Dit maakt lassen mogelijk om de structurele assemblage te creëren, terwijl CNC-bewerking de uiteindelijke kritische afmetingen vaststelt.
Als een gelast frame bijvoorbeeld een nauwkeurig montageoppervlak nodig heeft, kan het praktischer zijn om dat oppervlak na het lassen te bewerken in plaats van dat het lasproces zelf vlakheid op bewerkingsniveau moet bereiken.
Deze aanpak kan een betere controle over kritische afmetingen bieden, terwijl het algehele productieproces realistisch blijft.
Een van de belangrijkste principes bij het ontwerpen van plaatwerk is dat tolerantie-eisen gebaseerd moeten zijn op daadwerkelijke productiemogelijkheden.
Verschillende processen hebben uiteraard verschillende nauwkeurigheidsniveaus.
| Productieproces | Typische toepassing |
|---|---|
| Lasersnijden | Profielen, gaten, contouren en vlakke plaatkenmerken |
| Ponsen | Herhaalde gaten en plaatwerkkenmerken |
| Plaatwerk buigen | Flenzen, hoeken en vormdelen |
| Lassen | Structurele samenstellingen en gefabriceerde frames |
| CNC-bewerking | Zeer nauwkeurige interfaces en kritische afmetingen |
| Slijpen | Fijne oppervlakte- en maatvereisten |
Dit betekent dat een enkele component verschillende tolerantiestrategieën voor verschillende kenmerken kan vereisen.
Een gefabriceerde behuizing kan bijvoorbeeld gebruik maken van lasersnijden voor de platte panelen, buigen voor de flenzen, lassen voor beugels en CNC-bewerking voor een cruciaal montageoppervlak.
Proberen om voor alle processen hetzelfde tolerantieniveau te bereiken, kan de kosten onnodig verhogen.
Een goed tolerantieontwerp moet vóór de productie beginnen.
Bij het voorbereiden van een tekening voor amaatwerk plaatwerkproject moeten ingenieurs het volgende overwegen:
Identificeer duidelijk dimensies die rechtstreeks van invloed zijn op:
Deze dimensies verdienen meer aandacht dan niet-functionele dimensies.
Nauwere toleranties vereisen over het algemeen een grotere procescontrole en kunnen de inspectie- en productiekosten verhogen.
Specificeer alleen nauwe toleranties als deze functioneel noodzakelijk zijn.
Het productieproces kan de maatnauwkeurigheid beïnvloeden.
Bijvoorbeeld:
Lasersnijden → Buigen → Lassen → Bewerking
zal verschillende dimensionale resultaten opleveren met een proces waarbij machinale bewerking vóór het lassen wordt gebruikt.
Maak gebruik van praktische functies zoals:
Deze kunnen de noodzaak voor onnodig nauwe productietoleranties verminderen.
Als een onderdeel ongebruikelijk nauwe toleranties vereist, is het beter om de eis tijdens de ontwerpfase met de fabrikant te bespreken.
Een ervaren leverancier kan bepalen of aan de eis kan worden voldaan door:
Vroegtijdige communicatie kan dure herontwerpen voorkomen nadat de productie is begonnen.
SHENGWO MACHINES biedtaangepaste plaatwerkproductie, CNC-bewerking, HVAC-dempers, op maat gemaakte supermarktrekken, elektrische panelen en metalen componentenvoor wereldwijde OEM- en industriële klanten.
Onze productiemogelijkheden omvatten:
Voor aangepaste projecten kunnen klanten zorgentekeningen, 3D CAD-bestanden, materiaalvereisten, specificaties voor oppervlaktebehandeling, toleranties, hoeveelheden en montagevereisten.
Ons engineeringteam kan de tekeningen vóór productie beoordelen en belangrijke productieoverwegingen evalueren, zoals:
Voor componenten die plaatbewerking en CNC-bewerking combineren, kunnen we ook evalueren welke kenmerken door middel van fabricage moeten worden geproduceerd en welke kritische kenmerken mogelijk secundaire bewerking vereisen.
Dit proces helpt het technische ontwerp af te stemmen op de daadwerkelijke productiemogelijkheden.
Vraag 1: Wat zijn typische toleranties voor plaatwerk?
Er bestaat niet één enkele tolerantie die voor alle plaatwerkonderdelen geldt. Werkelijk haalbare toleranties zijn afhankelijk van het productieproces, het materiaal, de dikte, de geometrie, de uitrusting, het gereedschap en de inspectiemethode.
Voor het buigen van plaatstaal kan een algemeen referentiebereik rond ±0,2 mm tot ±0,5 mm liggen, maar specifieke projecten moeten worden geëvalueerd op basis van hun werkelijke geometrie en vereisten.
Vraag 2: Moeten alle afmetingen van plaatwerk nauwe toleranties hebben?
Nee. Voor functionele of kritische afmetingen moeten doorgaans nauwe toleranties worden aangehouden. Het toepassen van onnodig nauwe toleranties op elke afmeting kan de productiekosten verhogen zonder extra functionele waarde te bieden.
Vraag 3: Hoe kan de accumulatie van toleranties bij plaatwerkconstructies worden verminderd?
Ontwerpers kunnen geschikte referentiestructuren, ronde lokalisatiegaten, sleufgaten, zwevende bevestigingsmiddelen en verstelbare montagevoorzieningen gebruiken. Deze methoden maken het mogelijk dat de assemblage gecontroleerde dimensionale variatie absorbeert.
Vraag 4: Kunnen gelaste plaatwerkonderdelen een hoge precisie bereiken?
Gelaste constructies kunnen een gecontroleerde maatnauwkeurigheid bereiken, maar lassen brengt thermische vervorming met zich mee. Wanneer een hogere nauwkeurigheid vereist is, kunnen kritische oppervlakken of gaten na het lassen worden bewerkt.
Vraag 5: Welke informatie moet op een plaatwerktekening worden vermeld?
Een goede tekening moet duidelijk materiaal, dikte, afmetingen, algemene toleranties, kritische toleranties, buigvereisten, gatspecificaties, oppervlaktebehandeling, lasvereisten en andere functionele vereisten specificeren.
Een goed ontwerp van plaatwerktoleranties gaat niet over het zo nauwkeurig mogelijk maken van elke afmeting.
Het gaat om het vinden van de juiste balans tussen functie, assemblagevereisten, productiecapaciteit, kwaliteit en kosten.
Voordat u een plaatwerktekening naar productie stuurt, controleert u deze vier gebieden:
Wanneer ontwerpers de mogelijkheden en beperkingen van lasersnijden, buigen, lassen en CNC-bewerkingen begrijpen, kunnen ze onderdelen maken die eenvoudiger te vervaardigen, gemakkelijker te assembleren en kosteneffectiever te produceren zijn.
Heeft u een plaatwerkproject op maat?
Stuur uw tekeningen of 3D CAD-bestanden naar SHENGWO MACHINERY voor technische beoordeling en offerte.
Van precisieplaatbewerking en CNC-bewerking tot lassen, oppervlaktebehandeling en assemblage: wij ondersteunen OEM-klanten vanaf het beoordelen van tekeningen tot afgewerkte componenten.
SHENGWO MACHINERY - Van uw tekeningen tot betrouwbare vervaardigde onderdelen.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
