.png)




Auteur |SHENGWO Industrie-inzichtenteam
Bijgewerkt | September 2026
Inhoud
Het bereiken van een consistente buighoeknauwkeurigheid is een van de belangrijkste uitdagingen bij de productie van plaatmetaal.
Bij een eenvoudige bocht van 90 graden kan zelfs een kleine hoekafwijking de montage, de maatconsistentie en de pasvorm tussen de componenten beïnvloeden. Dit wordt vooral belangrijk voor precisieplaatwerkonderdelen, elektrische behuizingen, HVAC-componenten, machineframes, beugels en op maat gemaakte industriële assemblages.
De uitdaging is dat plaatwerk niet altijd precies blijft waar het is gevormd. Nadat de druk is opgeheven, kan het materiaal gedeeltelijk terugkeren naar zijn oorspronkelijke vorm. Dit fenomeen staat bekend als terugvering.
Hoe kunnen fabrikanten de buignauwkeurigheid van plaatmetaal verbeteren en consistente buighoeken behouden?
Het antwoord omvat een combinatie van terugveringscompensatie, geschikte persparameters, gecontroleerde vormingstijd, geschikt gereedschap en procesverificatie.
Voordat u de buignauwkeurigheid verbetert, is het belangrijk om te begrijpen waarom de werkelijke hoek kan afwijken van de geprogrammeerde hoek.
Verschillende factoren kunnen het uiteindelijke buigresultaat beïnvloeden:
Roestvast staal heeft bijvoorbeeld over het algemeen andere terugverende eigenschappen dan zacht staal of aluminium.
Dit betekent dat hetzelfde kantbankprogramma niet noodzakelijkerwijs direct op elk materiaal kan worden toegepast.
Nauwkeurig plaatwerk buigen begint met inzicht in het materiaal en het vormproces.
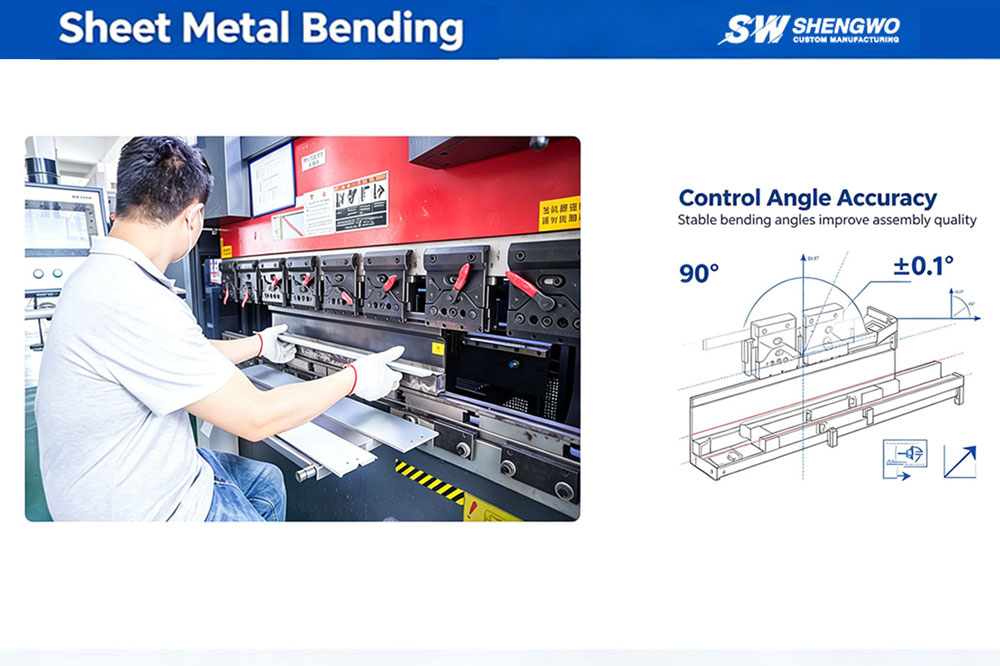
Een van de meest gebruikelijke methoden om de nauwkeurigheid van de buighoek te verbeteren is compensatie voor overbuiging.
Wanneer een plaat wordt gebogen, ondergaat het materiaal elastische en plastische vervorming. Zodra de stempeldruk wordt opgeheven, zorgt het elastische deel van de vervorming ervoor dat het materiaal zich gedeeltelijk herstelt.
Als gevolg hiervan kan een geprogrammeerde bocht van 90 graden enigszins opengaan nadat de druk is opgeheven.
Om dit effect te compenseren, kan de kantbank het materiaal buiten de uiteindelijke doelhoek vormen.
Stel dat de benodigde afgewerkte hoek ongeveer 90 graden is.
Afhankelijk van het materiaal en de procesomstandigheden kan de machine het materiaal tijdelijk voorbij de doelhoek buigen en vervolgens terugveren toestaan om het dichter bij de gewenste eindpositie te brengen.
Een proces kan bijvoorbeeld een initieel doel gebruiken in het bereik van ongeveer 85°–88° wanneer de uiteindelijke vereiste geometrie ongeveer 90° bedraagt, afhankelijk van de hoekconventie van de machine en of de waarde verwijst naar de interne of ingesloten hoek.
Dit zou echter moeten gebeurennietworden behandeld als een universele setting.
De werkelijke compensatiewaarde moet worden bepaald door:
Het doel is om de hoeveelheid compensatie te bepalen die nodig is om de daadwerkelijke terugvering van het materiaal tegen te gaan.
Verschillende materialen gedragen zich anders tijdens het buigen.
Bijvoorbeeld:
Zacht staal
Heeft over het algemeen een relatief voorspelbaar vormgedrag, maar de terugvering varieert nog steeds afhankelijk van de dikte en materiaalkwaliteit.
Roestvrij staal
Vereist vaak meer aandacht voor terugvering vanwege de hogere sterkte en verschillende mechanische eigenschappen.
Aluminium
Kan ook een merkbare terugvering vertonen, waarbij het daadwerkelijke gedrag sterk afhankelijk is van de legering en het humeur.
Daarom moeten buigparameters worden vastgesteld op basis van het specifieke materiaal in plaats van één vaste hoekcompensatiewaarde te gebruiken.
Een andere benadering is het regelen van de hoeveelheid tijd dat de druk tijdens het buigen wordt gehandhaafd.
Dit kan worden omschreven alsverblijftijdof gecontroleerde perstijd.
Nadat de stempel de geprogrammeerde positie heeft bereikt, kan het handhaven van de druk gedurende een geschikte periode helpen het vormproces te stabiliseren en de herhaalbaarheid onder bepaalde productieomstandigheden te verbeteren.
Een praktisch startpunt kan een paar seconden zijn, bijvoorbeeld3–5 seconden, maar de werkelijke verblijftijd moet worden bepaald op basis van het materiaal, de dikte, de gereedschappen, de machine en de productievereisten.
Er mag niet van worden uitgegaan dat een langere perstijd altijd een nauwkeurigere buiging zal opleveren.
Tijdens het buigen ondergaat de plaat zowel elastische als plastische vervorming.
Het handhaven van een gecontroleerde druk kan bij sommige toepassingen helpen het vormproces te stabiliseren en de variatie tussen onderdelen te verminderen.
Het effect van de verblijftijd is echter meestal ondergeschikt aan een goede controle van:
Daarom moet de verblijftijd worden beschouwd alséén procescontroleparameter, in plaats van de enige oplossing voor buignauwkeurigheid.
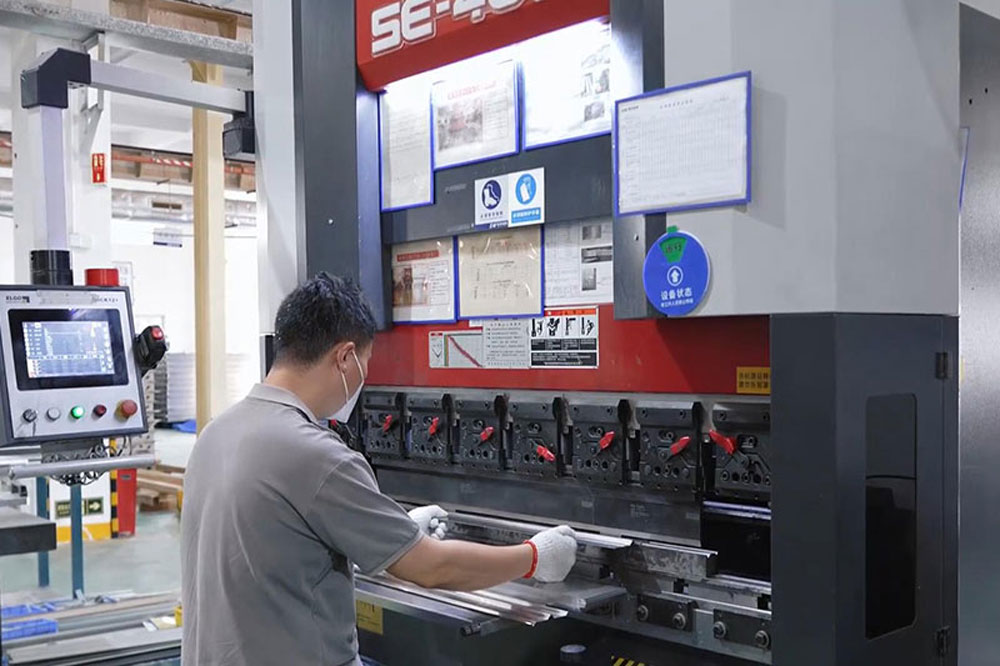
Voor toepassingen die consistente buighoeken vereisen, kan het gebruik van een combinatie van procescontroles effectiever zijn dan vertrouwen op een enkele aanpassing.
Een praktische aanpak kan het volgende omvatten:
Materiaalidentificatie → Proefbuiging → Terugveringsmeting → Hoekcompensatie → Gecontroleerde stilstand → Eindinspectie
Als een onderdeel bijvoorbeeld meerdere bochten van 90 graden nodig heeft, kan de operator eerst een proefbuiging uitvoeren met het geselecteerde materiaal en gereedschap.
Vervolgens wordt de werkelijke eindhoek gemeten.
Als de gemeten hoek afwijkt van het doel, kan het buigprogramma worden aangepast om de waargenomen terugvering te compenseren.
Nadat een stabiel proces tot stand is gebracht, kan waar nodig een gecontroleerde verblijftijd worden geïntroduceerd om de herhaalbaarheid te verbeteren.
Deze aanpak creëert een feedbacklus in plaats van volledig te vertrouwen op theoretische berekeningen.
Gereedschapskeuze heeft een aanzienlijke invloed op de buignauwkeurigheid van plaatmetaal.
Zelfs als de kantbank zeer capabel is, kan ongepast gereedschap het moeilijk maken om consistente hoeken en afmetingen te behouden.
Belangrijke toolingfactoren zijn onder meer:
De V-matrijsopening beïnvloedt de buigkracht, buigradius en vormgedrag.
Als de matrijsopening niet geschikt is voor de materiaaldikte en de vereiste buiggeometrie, voldoet de resulterende buiging mogelijk niet aan de verwachte maatvereisten.
Versleten of beschadigd gereedschap kan variatie tussen onderdelen veroorzaken.
Regelmatige inspectie van stempels en matrijzen zorgt ervoor dat de vormgereedschappen in goede staat blijven.
Een correcte uitlijning tussen het bovenste en onderste gereedschap is ook belangrijk.
Een verkeerde uitlijning kan leiden tot inconsistente hoeken over de buiglengte of variatie tussen verschillende productiebatches.
Voor precisieplaatbewerking moet daarom het gereedschap worden geselecteerd op basis van het eigenlijke onderdeel, in plaats van eenvoudigweg dezelfde gereedschapsconfiguratie voor elk onderdeel te gebruiken.
Twee platen met dezelfde nominale dikte hoeven zich tijdens het buigen niet noodzakelijkerwijs identiek te gedragen.
Materiaalkwaliteit, hardheid, vloeigrens, treksterkte en temperatuur kunnen allemaal het vormgedrag beïnvloeden.
Dit is vooral belangrijk bij het werken met:
Een verandering in materiaalleverancier of materiaalkwaliteit kan bijvoorbeeld soms een andere terugveringsreactie veroorzaken, zelfs als de nominale dikte onveranderd blijft.
Bij herhaalde productie helpt het handhaven van consistente materiaalspecificaties de procesvariatie te verminderen.
Dit is de reden waarom professionele fabrikanten de materiaalinformatie vóór de productie moeten verifiëren in plaats van alle platen met dezelfde dikte als identiek te behandelen.
Bij onderdelen met meerdere bochten kan de buigvolgorde de uiteindelijke afmetingen beïnvloeden.
Een slecht geplande reeks kan leiden tot:
Vóór de productie moeten ingenieurs de volledige buigvolgorde evalueren.
Voor complexe onderdelen moet het proces mogelijk rekening houden met het volgende:
Lasersnijden → Ontbramen → Eerste bocht → Tweede bocht → Extra bochten → Dimensionale inspectie
De volgorde van de bewerkingen moet ervoor zorgen dat het onderdeel op de juiste plaats blijft en interferentie tussen het werkstuk en het gereedschap voorkomt.
Dit is vooral belangrijk voor grote behuizingen, elektrische panelen, HVAC-componenten, beugels en complexe gefabriceerde constructies.
Voor op maat gemaakte plaatwerkonderdelen is proefbuigen een van de meest praktische manieren om een proces te verifiëren vóór de volledige productie.
Met een proefonderdeel kan de fabrikant het volgende controleren:
Indien het resultaat niet aan de tekeneisen voldoet, kan het proces worden aangepast voordat de volledige batch wordt geproduceerd.
Dit is vooral waardevol voor nieuwe producten of onderdelen met nauwe functionele toleranties.
In plaats van alleen op theoretische berekeningen te vertrouwen, kunnen fabrikanten feitelijke productiegegevens gebruiken om de uiteindelijke buigparameters vast te stellen.
Procesparameters alleen kunnen niet garanderen dat het eindproduct aan de vereiste specificatie voldoet.
Het laatste onderdeel moet worden geïnspecteerd volgens de tekeningvereisten.
Afhankelijk van het onderdeel kunnen fabrikanten het volgende gebruiken:
Als de tekening bijvoorbeeld een bocht van 90° vereist met een gespecificeerde tolerantie, moet de werkelijke hoek worden gemeten en vastgelegd volgens het inspectieplan.
Voor kritische componenten moet de inspectie zich niet alleen op de hoek concentreren, maar ook op gerelateerde afmetingen zoals:
Dit zorgt ervoor dat het hele onderdeel – en niet slechts één hoek – geschikt is voor montage.
Het is verleidelijk om te denken dat de buignauwkeurigheid kan worden opgelost door simpelweg de kantbankhoek te veranderen.
In werkelijkheid is het nauwkeurig buigen van plaatmetaal het resultaat van de samenwerking van meerdere factoren.
Een betrouwbaar proces houdt doorgaans rekening met:
Materiaal + Gereedschap + Machine + Parameters + Terugvering + Buigvolgorde + Inspectie
Als er één factor verandert, kan het nodig zijn het proces aan te passen.
Het overstappen van koolstofstaal naar roestvast staal kan bijvoorbeeld een andere buigstrategie vereisen.
Het wijzigen van de plaatdikte kan een andere V-matrijsopening vereisen.
Het veranderen van de buigradius kan de terugvering beïnvloeden.
Het veranderen van de leverancier of materiaalkwaliteit kan ook het vormgedrag veranderen.
Dit is de reden waarom ervaren fabrikanten procesverificatie gebruiken in plaats van te vertrouwen op vaste parameters voor elk project.
Vóór de productie kunnen ingenieurs en kopers de volgende checklist gebruiken:
Deze checklist kan onnodige herbewerking helpen verminderen en de consistentie tussen productiebatches verbeteren.
SHENGWO-MACHINESbiedt op maat gemaakte plaatwerkfabricage en CNC-bewerkingsdiensten voor wereldwijde OEM- en industriële klanten.
Onze productiemogelijkheden omvatten:
Onze afkantpersapparatuur omvat40T, 100T en 160Tmachines, waardoor verschillende materialen en diktes kunnen worden verwerkt volgens de projectvereisten.
Voor op maat gemaakte plaatwerkprojecten kan ons engineeringteam het volgende beoordelen:
We ondersteunen ook projecten waarbij plaatbewerking wordt gecombineerd met CNC-bewerking.
Een vervaardigd onderdeel kan bijvoorbeeld eerst lasersnijden en buigen, gevolgd door lassen en CNC-bewerking van kritische montageoppervlakken of gaten.
Hierdoor kan het productieproces worden afgestemd op de functionele eisen van het uiteindelijke onderdeel.
Klanten kunnen 2D-tekeningen, 3D CAD-bestanden, materiaalspecificaties, toleranties, vereisten voor oppervlaktebehandeling, hoeveelheden en referentiemonsters verstrekken voor technische beoordeling.
Vraag 1: Hoe kan ik de nauwkeurigheid van de buighoek van plaatwerk verbeteren?
De belangrijkste factoren zijn onder meer de materiaalconsistentie, het juiste gereedschap, terugveringscompensatie, de juiste buigparameters, gecontroleerde verblijftijd, de juiste buigvolgorde en de uiteindelijke dimensionale inspectie.
Vraag 2: Wat veroorzaakt de terugvering van plaatwerk?
Terugvering treedt op omdat een deel van de materiaalvervorming elastisch is. Nadat de buigkracht is opgeheven, keert het materiaal gedeeltelijk terug naar zijn oorspronkelijke vorm. Materiaaleigenschappen, dikte, buigradius en vormomstandigheden hebben allemaal invloed op de terugvering.
Vraag 3: Moet ik altijd 85°–88° gebruiken om een bocht van 90° te bereiken?
Nee. Deze waarden mogen niet worden behandeld als universele instellingen. De vereiste compensatie is afhankelijk van materiaal, dikte, gereedschap, machinecapaciteiten, buiggeometrie en gemeten terugvering. De juiste waarde moet worden vastgesteld via procestests en productiegegevens.
Vraag 4: Verbetert het vasthouden van druk gedurende 3-5 seconden altijd de nauwkeurigheid van het buigen van plaatmetaal?
Niet noodzakelijkerwijs. Een gecontroleerde verblijftijd kan in sommige toepassingen de processtabiliteit bevorderen, maar een te lange verblijftijd leidt niet automatisch tot een betere nauwkeurigheid. Het juiste tijdstip moet worden bepaald door daadwerkelijke procesvalidatie.
Vraag 5: Welke materialen worden vaak gebruikt voor het buigen van plaatwerk?
Veel voorkomende materialen zijn koolstofstaal, roestvrij staal, aluminium en gegalvaniseerd staal. Elk materiaal heeft verschillende vormeigenschappen en kan verschillende gereedschaps- en procesparameters vereisen.
Vraag 6: Kan CNC-bewerking worden gebruikt na het buigen van plaatwerk?
Ja. Voor componenten die zeer nauwkeurige montageoppervlakken of gaten vereisen, kan CNC-bewerking worden uitgevoerd na fabricage en buigen. Dit kan helpen om strakkere eindafmetingen te bereiken waar vormen alleen niet voldoende is.
Het verbeteren van de nauwkeurigheid van het buigen van plaatstaal gaat niet over het vinden van één vaste machine-instelling.
Een betrouwbaardere aanpak is het combineren van:
Terugveringscompensatie + Gecontroleerde stilstand + Passend gereedschap + Materiaalcontrole + Procesverificatie + Eindinspectie
Overbuigingscompensatie kan terugvering helpen tegengaan, terwijl een gecontroleerde verblijftijd de processtabiliteit in geschikte toepassingen kan verbeteren. Het selecteren van gereedschap dat past bij het materiaal en de geometrie is net zo belangrijk.
Het allerbelangrijkste is dat buigparameters moeten worden gevalideerd aan de hand van daadwerkelijke productieomstandigheden in plaats van gekopieerd vanuit een universele setting.
Voor de fabricage van plaatwerk op maat kan een fabrikant met sterke technische en procescontrolecapaciteiten helpen bij het vinden van de juiste balans tussen buignauwkeurigheid, productie-efficiëntie en productiekosten.
Heeft u een plaatwerkbuigproject op maat?
Stuur SHENGWO MACHINERY uw tekeningen of 3D CAD-bestanden,samen met vereisten voor materiaal, dikte, tolerantie, hoeveelheid en oppervlaktebehandeling.
Ons engineeringteam kan uw ontwerp beoordelen en een geschikt productieproces voor uw project ontwikkelen.
SHENGWO MACHINERY - Van uw tekeningen tot betrouwbare vervaardigde onderdelen.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China
