.png)
Inhoud
Bij het selecteren van een productieleverancier vergelijken klanten doorgaans de prijs, de mogelijkheden van de apparatuur en de doorlooptijd. Voor precisieplaatwerkonderdelen, gefabriceerde metalen constructies, dempercomponenten en geassembleerde producten is de factor die werkelijk bepaalt of de samenwerking op de lange termijn kan worden voortgezet echter het vermogen van de leverancier om het gehele projectproces te beheersen.
Het voltooien van de productiewerkzaamheden betekent niet dat het project klaar is. Een levering is pas echt compleet als de technische eisen van de klant goed zijn begrepen, het productieproces goed is gecontroleerd, de kwaliteitsresultaten kunnen worden geverifieerd, de relevante documenten compleet en traceerbaar zijn en de producten veilig bij de klant aankomen.
Echte productiecapaciteit is niet simpelweg het vermogen om een product te produceren. Het is het vermogen om het hele proces effectief te beheren: van projectcoördinatie en engineering tot productieprocessen, kwaliteit en levering.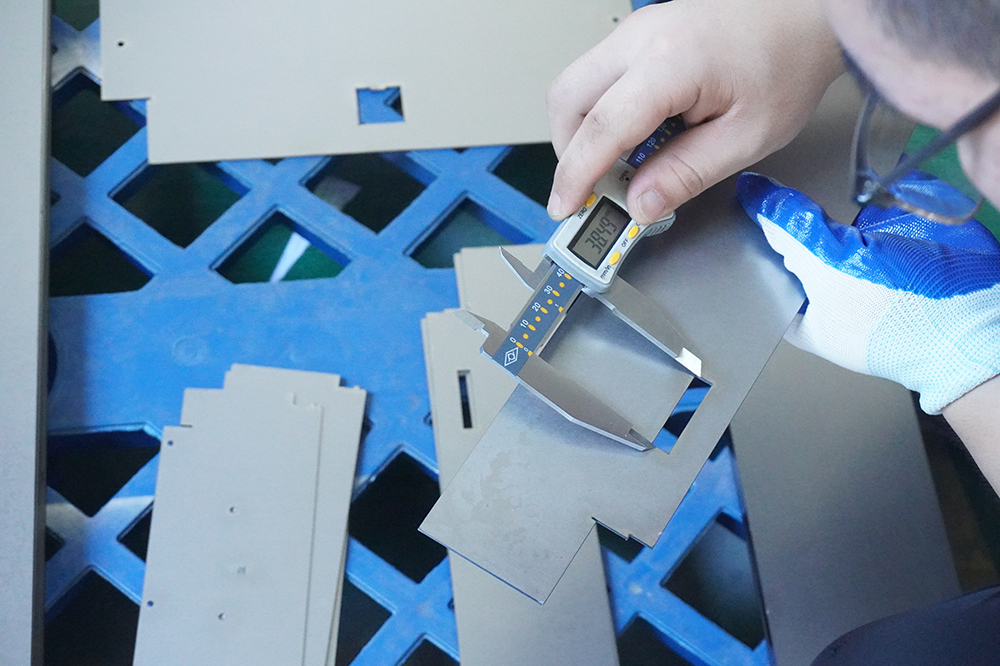
Apparatuur bepaalt wat een fabriek kan produceren. Het management bepaalt of de fabriek het consistent volgens de vereiste standaard kan produceren.
Voor build-to-print-projecten omvat een betrouwbare levering doorgaans het volgende:
Nauwkeurig begrijpen van tekeningen en technische vereisten;
Het vooraf identificeren van structurele en productierisico's;
Het vaststellen van een helder en uitvoerbaar procestraject;
Het beheersen van kwaliteitsvariaties tijdens de productie;
Continu volgen van grondstoffen, productie en uitbestede processen;
Uitzonderingen snel afhandelen en de transparantie van informatie behouden;
Opstellen van volledige kwaliteits- en verzenddocumentatie;
Gebruik van een verpakkingsoplossing die geschikt is voor het product en de transportmethode.
Een verlies van controle in welk stadium dan ook kan de kwaliteit van het eindproduct, de assemblageprestaties en de levertijd beïnvloeden. Consistente levering is daarom niet alleen de verantwoordelijkheid van de productie. Het is het resultaat van gecoördineerd werk tussen engineering, inkoop, productie, kwaliteit, projectmanagement en logistiek.
Er bestaat geen universele oplossing voor maatwerk. Zelfs producten met een vergelijkbaar uiterlijk kunnen totaal verschillende gebruiksomstandigheden, materiaalnormen, tolerantievereisten, oppervlakteafwerkingen en montagemethoden hebben.
Vóór een formele offerte of productieplanning moet de leverancier de eisen van de klant omzetten in duidelijke en uitvoerbare productiespecificaties. Belangrijke punten om te bevestigen zijn onder meer:
Producttoepassing en daadwerkelijke werkomgeving;
Materiaalkwaliteit, plaatdikte en toepasselijke materiaalnormen;
Productafmetingen, kritische toleranties en inspectie-eisen;
Lassen, klinken of andere verbindingsmethoden;
Oppervlakteafwerking, kleur, laagdikte en uiterlijke vereisten;
Productassemblagerelaties en functionele eisen;
Verpakkingsmethode, transportomstandigheden en etiketteringsvereisten;
Inspectierapporten, materiaalcertificaten en andere documentatievereisten;
Monsterhoeveelheid, productievolume en beoogde doorlooptijd.
Eventuele onduidelijke informatie in de tekeningen, conflicten tussen verschillende documenten of details die van invloed kunnen zijn op het productieresultaat moeten worden vastgelegd in een vragenlijst en worden bevestigd met de klant.
| Maatwerkproductie mag technische vereisten niet vervangen door aannames die op ervaring zijn gebaseerd. Hoe eerdere vragen worden opgehelderd, hoe kleiner het risico op herbewerking, vertragingen en kwaliteitsgeschillen later in het project. |
Het primaire doel van een engineering review is om het productierisico van de werkvloer naar de engineeringfase te verplaatsen.
Naast het bepalen of de beschikbare apparatuur de vereiste handelingen kan uitvoeren, moeten ingenieurs het volgende beoordelen:
Of de productstructuur geschikt is voor volumeproductie;
Of het materiaal en de plaatdikte voldoen aan de toepassingseisen;
Of het vlakke patroon en de buigrelaties redelijk zijn;
Of er sprake is van buiginterferenties of gereedschapsbeperkingen;
Of het lassen waarschijnlijk vervorming veroorzaakt;
Of oppervlakteafwerking toleranties of montage beïnvloedt;
Of er zich tijdens het coaten poederophopingen of maskeringsproblemen kunnen voordoen;
Of bevestigingsmiddelen, gatposities en interfaces correct op elkaar aansluiten;
Of de productstructuur inspectie, verpakking en transport vergemakkelijkt;
Of het monsterproces consistent kan worden gerepliceerd bij volumeproductie.
Als de productstructuur of het productieproces moet worden aangepast, moet de leverancier de reden, impact en aanbevolen oplossing aan de klant uitleggen. Gecontroleerde tekeningen of technische documenten mogen alleen worden bijgewerkt na goedkeuring van de klant.
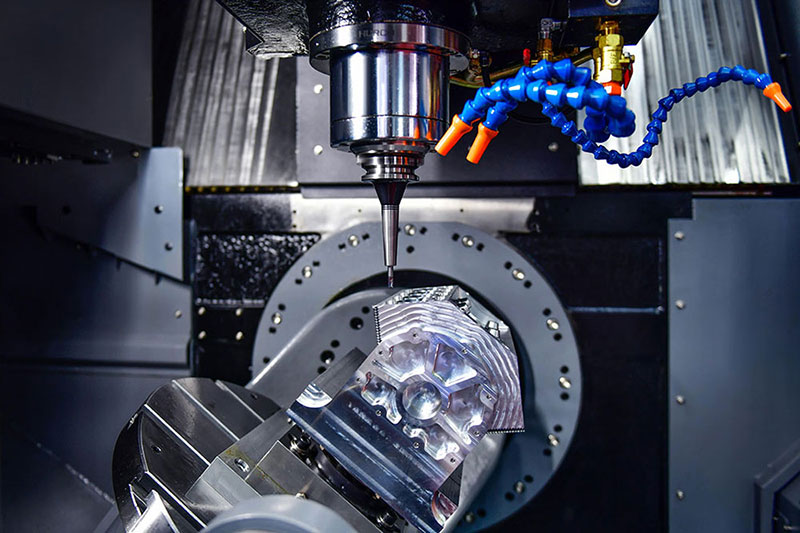
| De eerste stap bij de productie is niet om onmiddellijk met de verwerking te beginnen, maar om het product correct te begrijpen. |
SHENGWO biedt lasersnijden, buigen, stempelen, lassen, klinken, slijpen, precisie-CNC-bewerkingen, oppervlakteafwerking en productassemblagediensten.
Bij de daadwerkelijke productie heeft elke bewerking invloed op het resultaat van de volgende bewerking.
Lasersnijden vereist nauwkeurige controle van de profielafmetingen, nauwkeurigheid van de gatpositie, snijkwaliteit, hitte-effecten en bramen. Montagegaten, lokalisatiegaten en cosmetische onderdelen moeten ook worden beoordeeld in relatie tot de daaropvolgende buig-, las- en oppervlakteafwerkingsvereisten.
Het buigproces vereist controle over hoeken, flenslengtes, buigradii en de dimensionale relaties tussen meerdere buigingen. Er moet ook rekening worden gehouden met de effecten van materiaaleigenschappen, variatie in plaatdikte, terugvering en gereedschapskeuze op de uiteindelijke afmetingen.
Lassen moet niet alleen voldoen aan de structurele sterkte-eisen, maar ook de warmte-inbreng, het lasuiterlijk en de vervorming van het product beheersen. Voor behuizingen, frames, beugels en grote gefabriceerde constructies moet de lasvolgorde zorgvuldig worden gepland, waarbij de opspanningen, positionering en inspecties tijdens het proces worden gebruikt om de geaccumuleerde fouten te verminderen.
Bij het slijpen moeten vloeiende lasovergangen, oppervlakteconsistentie en maatbescherming in evenwicht worden gebracht. Poedercoaten, galvaniseren en andere oppervlakteafwerkingen vereisen controle over de voorbehandeling, kleur, filmdikte, hechting, maskeerlocaties en uiterlijk.
Gecoate cosmetische onderdelen moeten ook zorgvuldig worden gecontroleerd op kleurvariatie, deeltjes, vlekken, blootliggend substraat, krassen en overmatige plaatselijke poederophoping.
Assemblage is een belangrijke fase voor het valideren van de resultaten van voorgaande bewerkingen. De daadwerkelijke montage maakt het mogelijk om structurele relaties, uitlijning van gaten, installatie van bevestigingsmiddelen, bewegende componenten, interface-afmetingen en algehele functionaliteit te verifiëren.
Een kleine afwijking in een eerder proces kan tijdens het lassen of monteren nog verder worden versterkt. Om deze reden moeten er tussen operaties consistente technische normen, inspectievereisten en controles op de goedkeuring van overdrachten worden vastgesteld.
Betrouwbare levertijdprestaties worden niet bereikt door kort voor verzending te controleren of de producten compleet zijn. Het vereist continu beheer van elke kritieke mijlpaal vanaf het moment dat de order wordt gelanceerd.
Projectplanningsbeheer omvat normaal gesproken:
Bevestiging van tekeningen en technische vereisten;
Inkoop- en aankomststatus van grondstoffen;
Opstellen van procesdocumenten en het productieplan;
Interne bewerkingen zoals lasersnijden, buigen en lassen;
Uitbestede processen zoals poedercoaten en galvaniseren;
Eerste artikel- en procesinspectie;
Productassemblage en eindinspectie;
Verpakking, documentatie en logistieke regelingen;
Geschatte voltooiingsdatum en werkelijke verzenddatum.
Als materiële doorlooptijden, technische wijzigingen, uitbestede verwerking of kwaliteitsuitzonderingen de uiteindelijke leverdatum kunnen beïnvloeden, moet de impact zo vroeg mogelijk worden geëvalueerd. De klant moet onmiddellijk op de hoogte worden gesteld, samen met een passend aanpassings- of herstelplan.
Transparantie van planningen doet meer dan alleen de klant vertellen hoe ver de productie is gevorderd. Belangrijker nog is dat het beide partijen de tijd geeft om problemen op te lossen en hun plannen aan te passen.
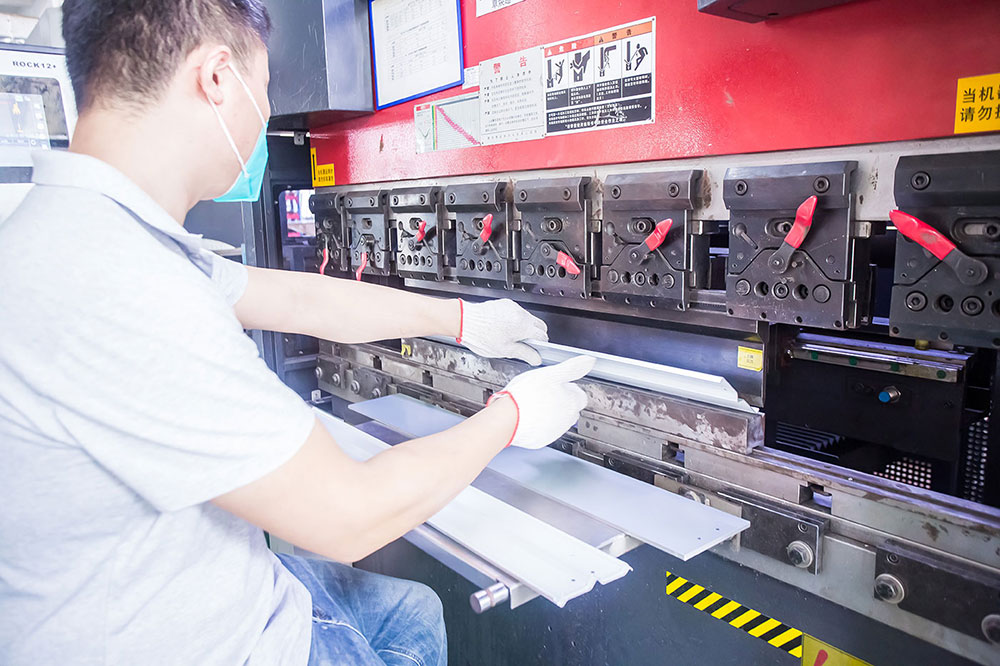
| Betrouwbare doorlooptijden worden niet bereikt door te wachten tot de productie is voltooid. Het vereist continu beheer van elke productiemijlpaal. |
Verkeerde interpretatie van tekeningen, over het hoofd geziene kritische afmetingen, lasvervorming, onduidelijke normen voor oppervlakteafwerking en onvoldoende validatie van de assemblage zijn veelvoorkomende risico's bij productie op maat.
Als u uitsluitend op de eindinspectie vertrouwt, worden doorgaans alleen problemen geïdentificeerd die zich al hebben voorgedaan. Effectief kwaliteitsmanagement zorgt voor de noodzakelijke controlepunten tijdens het hele productieproces:
| Verificatie van grondstoffen → Inspectie van het eerste artikel → Inspectie tijdens het proces → Inspectie van kritische dimensies → Verificatie van oppervlakteafwerking → Validatie van de assemblage → Eindinspectie |
De materiaalkwaliteit, specificatie, dikte en hoeveelheid worden geverifieerd aan de hand van de projectvereisten. Voor projecten waarbij traceerbaarheid vereist is, moeten ook materiaalcertificaten en relevante batchinformatie worden bewaard.
Eerste artikelinspectie wordt gebruikt om bewerkingsprogramma's, opspanningen, procesparameters, afmetingen, uiterlijk en assemblagerelaties te valideren. De volumeproductie kan pas plaatsvinden nadat het eerste artikel is goedgekeurd.
Het vinden en corrigeren van problemen in de eerste artikelfase is effectiever dan het herwerken van producten na volumeproductie en vermindert ook de kwaliteits- en leveringsrisico's.
Controles tijdens het proces moeten worden uitgevoerd in overeenstemming met de projectvereisten voor kritische afmetingen, speciale processen en productiefasen die gevoelig zijn voor variatie. Hun doel is om afwijkingen te identificeren voordat het probleem zich uitbreidt.
Wanneer er een non-conformiteit wordt vastgesteld, moet de leverancier niet alleen de betrokken producten scheiden en behandelen, maar ook:
Analyseer de oorzaak van het probleem;
Bevestig de betrokken producthoeveelheid en batches;
Evalueer de impact op kwaliteit, montage en levering;
Ontwikkel corrigerende en preventieve acties;
Controleer of de acties werkelijk effectief zijn;
Rapporteren aan de klant en indien nodig goedkeuring verkrijgen.
| Inspectie kan problemen identificeren. Procesmanagement vermindert deze. |
Tijdens de productie op maat kunnen klanttekeningen, materiaalvereisten, productieprocessen en projectplanningen allemaal veranderen.
Het doel van professionele communicatie is niet om het aantal e-mails of berichten te vergroten. Het is bedoeld om ervoor te zorgen dat beide partijen een consistent inzicht behouden in de projectstatus, technische vereisten en potentiële risico's.
Betrouwbare projectcommunicatie moet het volgende omvatten:
Technische vragen tijdig stellen en vastleggen in een overzichtelijke lijst;
Uitzonderingen onmiddellijk en zonder verhulling of vertraging melden;
Snel bepalen wat de impact van een uitzondering is op kwaliteit en levering;
Proactief bijwerken van kritische productie- en leveringsmijlpalen;
Het verkrijgen van schriftelijke bevestiging voor wijzigingen met betrekking tot tekeningen, materialen, hoeveelheden of normen;
Ervoor zorgen dat de laatste geldige documentrevisie op de werkvloer wordt gebruikt.
| De problemen zelf zijn niet de grootste zorg. Wat de samenwerking werkelijk beïnvloedt, is een gebrek aan transparantie, onduidelijke verantwoordelijkheid en vertraagde actie. |
Voor industriële klanten vormen het product en de bijbehorende documentatie samen het eindproduct.
Afhankelijk van de projectvereisten moet de leverancier mogelijk het volgende verstrekken:
Dimensionale inspectierecords;
Materiaalcertificaten;
First Article Inspection (FAI)-rapporten;
Oppervlakteafwerking of kleurgoedkeuringsregistraties;
Product- en verpakkingsfoto's;
Commerciële factuur;
Paklijst;
Etiketten en andere verzenddocumenten;
Overige kwaliteitsdocumentatie op verzoek van de klant.
Volledig documentbeheer verbetert de traceerbaarheid van producten en helpt de klant bij ontvangst, inspectie, opslag en daaropvolgende kwaliteitsbeheer.
Het verpakken is geen eenvoudige extra taak vóór verzending. Het is de laatste fase van de productkwaliteitscontrole.
De verpakkingsoplossing moet worden ontworpen op basis van de structuur, de grootte, het gewicht, de staat van het oppervlak, de transportmethode en de verzendafstand van het product. Belangrijke overwegingen zijn onder meer:
Productoppervlakken beschermen tegen krassen;
Onderdelen van elkaar scheiden;
Randen, hoeken en uitstekende delen beschermen;
Voorkomen dat dunne plaatdelen buigen of vervormen;
Het beveiligen van grote gefabriceerde constructies;
Het bieden van vocht- en corrosiebescherming voor zeevracht;
Voorkomen van impactschade tijdens herhaaldelijk hanteren en laden;
Zorgen voor de nauwkeurigheid van etiketten op buitenverpakkingen en verpakkingsinformatie.
Met name voor gecoate cosmetische onderdelen, dunne plaatproducten, grote gelaste constructies en nauwkeurig bewerkte componenten moet bij het verpakkingsontwerp volledig rekening worden gehouden met trillingen, stapeling, vochtigheid en hanteringsrisico's tijdens transport over lange afstanden.
| Het produceren van het product demonstreert productiecapaciteit. Het veilig afleveren bij de klant getuigt van leveringsvermogen. |
Begrijp de toepassing van het product, de werkomgeving, de materiaalvereisten, de structurele relaties, de montagemethode en de kwaliteitsnormen, en niet alleen hoe u een individueel proces volgens een tekening moet voltooien.
Beheer technische beoordelingen, documentrevisies, procesroutes, productieschema's, kwaliteitscontroles, uitbestede activiteiten en uitzonderingen, zodat het project te allen tijde onder controle blijft.
Zorg ervoor dat de producten voldoen aan de eisen van de klant, dat de kwaliteitsresultaten kunnen worden geverifieerd, dat de documentatie compleet is, dat de verpakking betrouwbaar is en dat de levering wordt voltooid volgens het door beide partijen overeengekomen schema.
Zhuhai Shengwo Machinery Technology Co., Ltd. is gespecialiseerd in metaalproductie van build-to-print en biedt klanten one-stop-ondersteuning, van technische beoordeling en productie tot assemblage en wereldwijde levering.
Onze belangrijkste zakelijke gebieden zijn onder meer:
Precisie plaatbewerking;
OEM-gefabriceerde metalen constructies;
Op maat gemaakte HVAC-dempers en aanverwante componenten;
Elektrische behuizingen en bedieningspanelen;
Supermarktrekken en commerciële displayapparatuur;
Precisie CNC-gefreesde onderdelen;
Roestvrijstalen kasten en andere op maat gemaakte metalen producten.
SHENGWO heeft ISO 9001-kwaliteits- en ISO 14001-milieubeheersystemen opgezet. De relevante certificeringen zijn afgegeven door een door UKAS geaccrediteerde certificeringsinstantie en het bedrijf heeft ook een SGS-audit doorstaan. Via ERP-gebaseerd digitaal beheer volgt SHENGWO tekeningbeoordelingen, procesvoorbereiding, materialen, productie, kwaliteit en levering om de zichtbaarheid van projecten en de traceerbaarheid van producten te verbeteren.
Volgens klant- en projectvereisten kan SHENGWO inspectiegegevens, materiaalcertificaten, First Article Inspection (FAI) -rapporten en andere kwaliteitsdocumenten ondersteunen.
Ons projectuitvoeringsproces is:
| Bevestiging van projectvereisten → Tekening- en engineeringbeoordeling → Procesanalyse → Monster- en eerste artikelvalidatie → Volumeproductie → Kwaliteitscontrole tijdens het proces → Eindinspectie → Verpakking en wereldwijde levering |
Het doel van dit proces is ervoor te zorgen dat:
Engineeringvragen worden zoveel mogelijk vóór productie opgelost;
Procesproblemen worden gevalideerd tijdens de monster- of eerste artikelfase;
Kwaliteitsrisico's worden gedurende de hele productie beheerst;
Projectuitzonderingen worden snel gerapporteerd en afgehandeld;
Verpakkings- en leveringsrisico's zijn vóór verzending gesloten.
SHENGWO ondersteunt producten die worden gebruikt in HVAC, industriële automatisering, medische apparatuur, elektrische systemen, communicatie, cloud computing, retaildisplays en andere industriële toepassingen. Voor verschillende producten en projectvereisten produceren wij volgens klanttekeningen en technische normen door nauwe coördinatie tussen onze engineering-, productie-, kwaliteits- en projectteams.
De concurrentie in de productie beperkt zich niet tot prijs en uitrusting.
Wat klanten echt nodig hebben, is een productiepartner die het product nauwkeurig kan begrijpen, het productieproces kan controleren, problemen snel kan oplossen en zijn verplichtingen op het gebied van kwaliteit en levering kan nakomen.
Bij SHENGWO bouwt elke rigoureuze tekeningbeoordeling, elke effectieve validatie van het eerste artikel, elke tijdige projectupdate en elke veilige en betrouwbare levering geleidelijk aan het vertrouwen van de klant in ons als leverancier.
| Eén project schept vertrouwen; consistente levering creëert waarde op de lange termijn. |
Het delen van productie-ervaring, het verminderen van projectrisico's en het bereiken van consistentie
productie en betrouwbare levering.
SHENGWO Productie-inzichten | Uw betrouwbare productiepartner
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China