.png)
Auteur |SHENGWO Industrie-inzichtenteam
Bijgewerkt | Augustus 2026
Inhoud
Aluminium is een van de meest gebruikte materialen in de moderne CNC-productie vanwege de lage dichtheid, uitstekende bewerkbaarheid, corrosieweerstand en gunstige sterkte-gewichtsverhouding. Het wordt veel gebruikt in de lucht- en ruimtevaart, de automobielsector, de elektronica, de automatisering, medische apparatuur en industriële machines.
Aluminium onderdelen, vooral dunwandige, dunne plaat-, diepe pocket- en complex gevormde componenten, kunnen echter gemakkelijk vervormen tijdens de CNC-bewerking. Voor fabrikanten en kopers kan dit resulteren in maatafwijkingen, slechte oppervlaktekwaliteit, montageproblemen en hogere afkeuringspercentages.
Wat zorgt er nu voor dat aluminium onderdelen vervormen tijdens de bewerking, en hoe kan dit probleem onder controle worden gehouden?
Een betrouwbare aanbieder van cnc-bewerkingsdiensten op maat mag de machine niet zomaar aanpassen nadat er vervorming is opgetreden. In plaats daarvan moeten het materiaal, het gereedschap, de klemmethode, de bewerkingsvolgorde en de snijparameters samen worden overwogen voordat de productie begint.
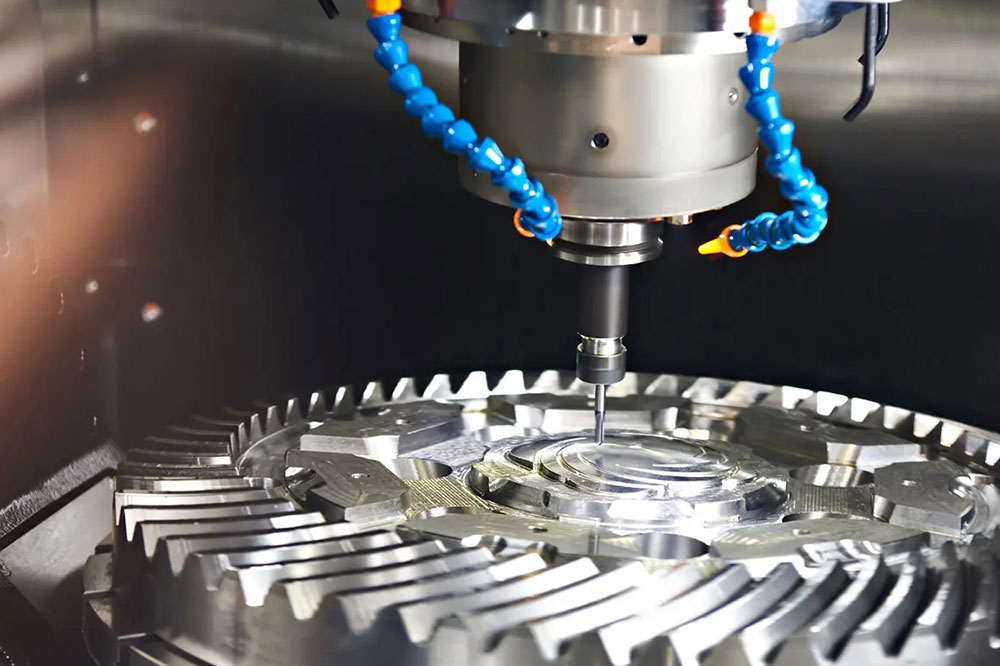
Aluminium heeft een relatief hoge thermische uitzettingscoëfficiënt en is over het algemeen zachter dan staal. Deze eigenschappen maken het gemakkelijk te bewerken, maar maken bepaalde aluminium componenten ook gevoeliger voor bewerkingskrachten en temperatuurveranderingen.
De meest voorkomende oorzaken van vervorming zijn:
Een dunne aluminium wand kan bijvoorbeeld maatnauwkeurig blijven terwijl hij op de machine wordt geklemd, maar naar buiten of naar binnen veren nadat de armatuur is losgelaten. Dit is de reden waarom ervaren fabrikanten van op maat gemaakte cnc-bewerkingsdiensten rekening moeten houden met de staat van het onderdeel, zowel tijdens als na de bewerking.
Interne spanning is een van de meest over het hoofd geziene oorzaken van vervorming van aluminiumbewerking.
Aluminium plano's,
Verschillende benaderingen kunnen dit risico helpen verminderen:
Natuurlijke of kunstmatige veroudering: Afhankelijk van het materiaal en de toestand van het onbewerkte stuk materiaal kan veroudering helpen het materiaal te stabiliseren vóór precisiebewerking.
Trillingen of andere behandelingen voor spanningsverlichting: deze kunnen worden overwogen voor geschikte toepassingen waarbij restspanning een probleem is.
Voorbewerking: Wanneer de initiële plano een grote bewerkingstoeslag heeft, kan het verwijderen van materiaal in een eerdere bewerking de resterende ruimte verkleinen en ervoor zorgen dat er enige vervorming optreedt vóór de definitieve bewerking.
Een praktische bewerkingsstrategie is daarom:
Grondstof → Spanningsverlichting/voorbewerking → Ruwe bewerking → Stabilisatie → Semi-nabewerking → Afwerking
Gereedschapsselectie speelt een belangrijke rol bij het beheersen van vervorming tijdens CNC-bewerking van aluminium. De geometrie, het materiaal, de scherpte en de staat van het snijgereedschap hebben een directe invloed op de snijkracht, de warmteontwikkeling, de spaanafvoer, de oppervlakteafwerking en de maatstabiliteit.
Voor aluminium onderdelen, vooral dunwandige of complexe componenten, is het doel om een efficiënte materiaalverwijdering te bereiken en tegelijkertijd de snijkrachten en de warmteontwikkeling onder controle te houden. Een professionele aanbieder van CNC-bewerkingsdiensten op maat moet gereedschap selecteren op basis van de aluminiumlegering, onderdeelgeometrie, bewerkingsfase en vereiste toleranties.
De spaanhoek beïnvloedt hoe de snijkant het aluminiummateriaal binnendringt en hoe de spanen uit de snijzone wegvloeien.
Een geschikte positieve spaanhoek kan helpen een scherpe snijactie te creëren, de snijweerstand te verminderen en de spaanafvoer te verbeteren. Dit kan met name handig zijn bij het bewerken van aluminium, omdat aluminium de neiging heeft continue en relatief grote spanen te produceren.
De hellingshoek mag echter niet zomaar zoveel mogelijk worden vergroot. Overmatige hellingshoeken kunnen de sterkte van de snijkant verminderen. Daarom moet de optimale geometrie worden bepaald op basis van de aluminiumlegering, snijomstandigheden, gereedschapsdiameter en bewerkingsvereisten.
De vrije hoek helpt onnodig contact tussen de gereedschapsflank en het bewerkte oppervlak te voorkomen.
Bij het voorbewerken heeft het gereedschap voldoende kracht nodig om hogere snijbelastingen te kunnen weerstaan. Tijdens het nabewerken kan een geschikte vrije hoek de wrijving helpen verminderen en de oppervlaktekwaliteit verbeteren.
Voor dunwandige aluminium onderdelen is het beheersen van wrijving bijzonder belangrijk omdat overmatige snijdruk kan bijdragen aan trillingen en dimensionale vervorming.
De spiraalhoek beïnvloedt de gladheid van het snijden, de spaanafvoer en de snijkrachten.
Voor het bewerken van aluminium wordt vaak de voorkeur gegeven aan gereedschappen die zijn ontworpen met een efficiënte spaanafvoer, omdat aluminium lange of relatief grote spanen kan genereren. Voldoende spaanruimte helpt de ophoping van spanen en het opnieuw snijden te voorkomen, wat anders de snijwarmte kan verhogen en het bewerkte oppervlak kan beschadigen.
Het aantal snijkanten moet ook worden geselecteerd op basis van de gereedschapsdiameter, het spiltoerental, de voedingssnelheid en de vereiste materiaalafname. Het doel is om een stabiele snede te behouden in plaats van eenvoudigweg het aantal spaangroeven te maximaliseren.
Gereedschapsscherpte is een andere belangrijke factor bij op maat gemaakte CNC-bewerkingsdiensten. Een scherpe snijkant kan de snijweerstand verminderen en onnodige warmteontwikkeling minimaliseren.
Naarmate het gereedschap versleten raakt, nemen de snijkrachten en wrijving toe. Dit kan leiden tot:
Voor precisie-aluminiumcomponenten moet daarom de slijtage van het gereedschap tijdens de productie in de gaten worden gehouden. Het vervangen of reconditioneren van gereedschappen op het juiste moment helpt een consistente bewerkingskwaliteit tussen onderdelen en productiebatches te behouden.
Uiteindelijk is het beste gereedschap niet noodzakelijkerwijs het duurste of meest agressieve gereedschap. Het is het gereedschap waarvan de geometrie en snijprestaties overeenkomen met het materiaal, het componentontwerp en de productievereisten.
Een stijf aluminium blok kan bijvoorbeeld agressievere voorbewerkingsparameters tolereren, terwijl een dunwandige behuizing of een precisie-aluminium behuizing mogelijk lichtere snijbewegingen, geoptimaliseerd gereedschap en extra ondersteuning vereist.
Dit is de reden waarom ervaren fabrikanten van CNC-bewerkingsdiensten op maat gereedschap beoordelen als onderdeel van de algemene bewerkingsstrategie, in plaats van het als een geïsoleerde productiebeslissing te behandelen.
Een scherp gereedschap doet meer dan alleen het verbeteren van de oppervlakteafwerking; het helpt ook de vervorming onder controle te houden.
Naarmate een snijgereedschap slijt:
Om deze reden moeten professionele, op maat gemaakte CNC-bewerkingsdiensten een passend beheer van de standtijd van de gereedschappen instellen in plaats van een gereedschap voor onbepaalde tijd te gebruiken.
De staat van het gereedschap moet worden gecontroleerd op basis van het materiaal, de snijparameters, het gereedschapstype, het productievolume en de vereiste tolerantie.
Voor OEM-productie met grote volumes kunnen gestandaardiseerde criteria voor gereedschapsvervanging ook de consistentie tussen batches verbeteren.
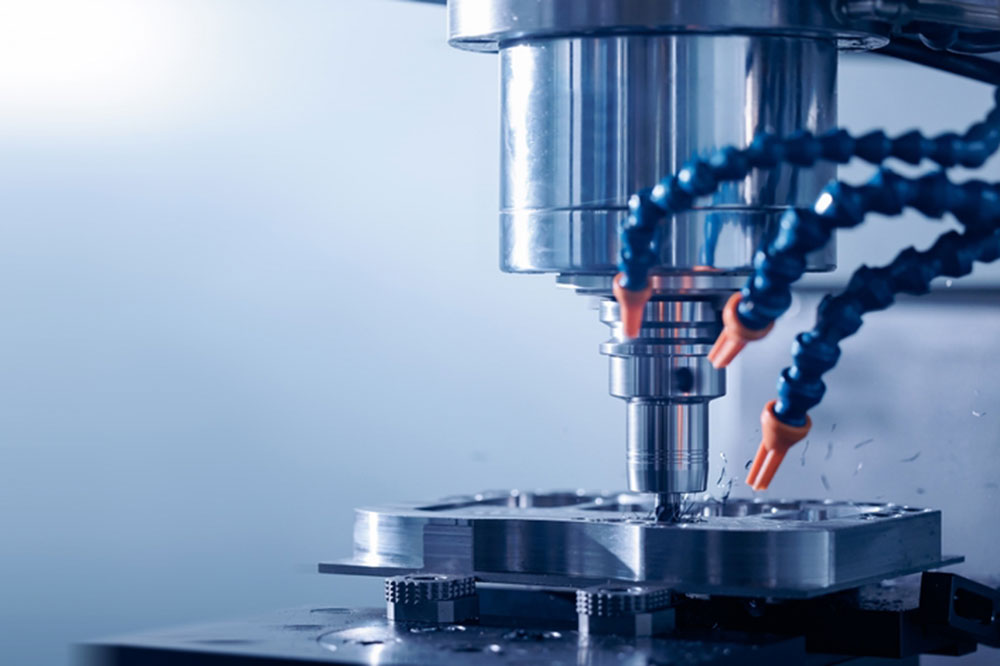
Klemmen is een andere belangrijke bron van vervorming, vooral bij dunwandige aluminium onderdelen.
Als er te veel klemdruk wordt uitgeoefend op een flexibel onderdeel, kan het werkstuk tijdens de bewerking vervormen. Wanneer het armatuur wordt losgelaten, kan het onderdeel gedeeltelijk terugkeren naar zijn oorspronkelijke vorm.
Voor dunne of flexibele aluminium componenten kunnen fabrikanten overwegen:
Het principe is eenvoudig: houd het werkstuk stevig vast zonder het onnodig te vervormen.
Bij het bewerken van een dunne aluminiumplaat kan bijvoorbeeld gelijkmatig verdeeld vacuümklemmen soms een meer uniforme ondersteuning bieden dan geconcentreerd mechanisch klemmen.
Voor complexe onderdelen kan een op maat gemaakte armatuur een betere stijfheid en herhaalbaarheid bieden dan een standaard armatuur.
Zelfs met goed gereedschap en opspanning kan een verkeerde bewerkingsvolgorde vervormingen veroorzaken.
Als u te veel materiaal van één kant van een onderdeel verwijdert, kan interne spanning vrijkomen en de structurele stijfheid ervan veranderen.
Een gebruikelijke strategie is om de bewerking in verschillende fasen te verdelen:
Het doel is om het grootste deel van het overtollige materiaal efficiënt te verwijderen en tegelijkertijd voldoende voorraad over te houden voor latere bewerkingen.
Het resterende materiaal wordt verkleind, terwijl het onderdeel zich kan stabiliseren vóór de definitieve bewerking.
Er wordt slechts een gecontroleerde en relatief kleine hoeveelheid materiaal verwijderd. Hierdoor kan het afwerkingsgereedschap onder stabielere omstandigheden werken.
Voor onderdelen met hoge precisie kan het ook nuttig zijn om het onderdeel tussen de grote bewerkingsfasen te laten afkoelen en stabiliseren.
Een typisch proces kan daarom zijn:
Voorbewerken → Koelen/stabiliseren → Semi-nabewerken → Inspectie → Afwerken → Eindinspectie
Dit proces is vooral belangrijk wanneer klanten nauwe toleranties of dunne structurele muren vereisen.
Snijsnelheid, voedingssnelheid, snedediepte, gereedschapsgeometrie en koelmiddelstrategie hebben allemaal invloed op de vervorming van de bewerking.
Als de snijomstandigheden te agressief zijn, kunnen de snijkrachten en de hitte toenemen. Als ze te conservatief zijn, kan de bewerkingsefficiëntie afnemen en kan de spaanafvoer problematisch worden.
Er bestaat dus geen universele snijparameter die geschikt is voor elk aluminium onderdeel.
Een professionele aanbieder van cnc-bewerkingsdiensten op maat moet het volgende overwegen:
De bewerkingsparameters die voor een stijf aluminium blok worden gebruikt, mogen niet eenvoudigweg worden gekopieerd naar een dunwandige behuizing of een precisie-lucht- en ruimtevaartcomponent.
Het machinaal bewerken van vervorming is uiteindelijk een dimensionaal probleem.
Een onderdeel kan voldoen aan zijn afmetingen terwijl het op de machine is gemonteerd, maar faalt tijdens de inspectie nadat het uit de armatuur is verwijderd. Daarom moet de eindinspectie onder gecontroleerde omstandigheden worden uitgevoerd.
Belangrijke inspectieactiviteiten kunnen zijn:
Voor veeleisende OEM-projecten kunnen inspectiegegevens ook traceerbaarheid bieden en procestrends helpen identificeren.
Niet alle aluminiumlegeringen gedragen zich identiek tijdens de bewerking.
Verschillende kwaliteiten hebben verschillende combinaties van:
Aluminium 5052 wordt bijvoorbeeld algemeen gewaardeerd vanwege zijn vervormbaarheid, terwijl 6061 een nuttig evenwicht biedt tussen bewerkbaarheid, sterkte en beschikbaarheid. Legeringen met een hogere sterkte kunnen verschillende bewerkingseigenschappen bieden en vereisen verschillende gereedschaps- en processtrategieën.
Daarom moet de materiaalkeuze gebaseerd zijn op de daadwerkelijke toepassing in plaats van simpelweg de goedkoopste aluminiumlegering te kiezen.
Een betrouwbare leverancier van cnc-bewerkingsdiensten op maat kan vóór de productie de tekening- en toepassingsvereisten beoordelen om te bepalen of het gespecificeerde materiaal en het gespecificeerde bewerkingsproces praktisch zijn.
SHENGWO-MACHINESbiedt op maat gemaakte cnc-bewerkingsdiensten voor internationale OEM-klanten die op maat gemaakte aluminium- en metalen componenten nodig hebben.
Onze productiemogelijkheden omvatten CNC-bewerking, precisieplaatbewerking, lasersnijden, buigen, lassen, oppervlaktebehandeling en assemblage. Dankzij deze geïntegreerde mogelijkheid kunnen klanten meerdere productieprocessen van één leverancier verkrijgen.
Bij aluminium CNC-projecten richt onze aanpak zich op meer dan alleen het produceren van onderdelen volgens tekening. Wij overwegen:
SHENGWO MACHINERY opereert onder het ISO 9001 kwaliteitsmanagementsysteem en het ISO 14001 milieumanagementsysteem, gecertificeerd door een door UKAS geaccrediteerde certificeringsinstantie.
Onze productie-ervaring wordt ook erkend binnen de toeleveringsketen van Schneider Electric, waaronder:
Deze erkenningen weerspiegelen onze focus op kwaliteitsmanagement, productieconsistentie en voortdurende productieverbetering.
Vraag 1: Kunt u dunwandige aluminium onderdelen bewerken?
Ja. Dunwandige aluminium onderdelen kunnen worden vervaardigd, maar de bewerkingsstrategie moet rekening houden met wanddikte, stijfheid, klemkracht, gereedschap en bewerkingsvolgorde.
Vraag 2: Hoe kan ik voorkomen dat aluminium onderdelen vervormen?
De belangrijkste factoren zijn het verminderen van de restspanning, het optimaliseren van de snijparameters, het gebruik van geschikt gereedschap, het beheersen van de klemkracht en het correct regelen van de bewerkingsvolgorde.
Vraag 3: Welke aluminiumlegeringen kunt u CNC-machine?
Veel voorkomende CNC-gefreesde aluminiumlegeringen zijn 5052, 6061, 6063, 6082 en 7075. De meest geschikte kwaliteit hangt af van de mechanische, dimensionele, corrosie- en toepassingsvereisten.
Vraag 4: Kan SHENGWO mijn tekeningen vóór productie beoordelen?
Ja. Klanten kunnen tekeningen, 3D-modellen, specificaties, materiaalvereisten, hoeveelheden en vereisten voor oppervlaktebehandeling aanleveren. Ons engineeringteam kan het project beoordelen en een geschikt productieproces aanbevelen.
Vraag 5: Ondersteunt u OEM-productie?
Ja. SHENGWO MACHINERY ondersteunt aangepaste OEM/ODM-productie op basis van klanttekeningen en projectvereisten, van prototypes en kleine batches tot herhaalde productieprogramma's.
Aluminiumvervorming tijdens CNC-bewerking wordt zelden door één enkele factor veroorzaakt. Materiaalconditie, interne spanning, gereedschapsgeometrie, snijkracht, hitte, klemming, bewerkingsvolgorde en inspectie werken allemaal samen om het eindresultaat te bepalen.
Voor kopers kan het kiezen van ervaren, op maat gemaakte CNC-bewerkingsdiensten de maatproblemen, herbewerking, productievertragingen en inconsistenties tussen batches aanzienlijk verminderen.
De juiste productiepartner moet niet alleen over CNC-apparatuur beschikken. Ze moeten begrijpen hoe ze het hele bewerkingsproces kunnen controleren, van tekeningbeoordeling tot eindinspectie.
Heeft u een aluminium CNC-bewerkingsproject?
Ons engineeringteam kan uw vereisten beoordelen en een praktische productieoplossing en offerte voor uw project bieden.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Jinwan District, 519090 Zhuhai, Guangdong, China