.png)




Autore |Team di analisi del settore SHENGWO
Aggiornato | Settembre 2026
Contenuto
Ottenere una precisione costante dell'angolo di piegatura è una delle sfide più importanti nella fabbricazione della lamiera.
Per una semplice piegatura a 90 gradi, anche una piccola deviazione angolare può influenzare l'assemblaggio, la coerenza dimensionale e l'adattamento tra i componenti. Ciò diventa particolarmente importante per parti in lamiera di precisione, quadri elettrici, componenti HVAC, telai di macchine, staffe e assemblaggi industriali personalizzati.
La sfida è che la lamiera non sempre rimane esattamente nel punto in cui è stata formata. Una volta rilasciata la pressione, il materiale può ritornare parzialmente alla sua forma originale. Questo fenomeno è noto come ritorno elastico.
Quindi, come possono i produttori migliorare la precisione di piegatura della lamiera e mantenere angoli di piegatura costanti?
La risposta implica una combinazione di compensazione del ritorno elastico, parametri di pressatura adeguati, tempo di formatura controllato, attrezzature adeguate e verifica del processo.
Prima di migliorare la precisione di piegatura, è importante capire perché l'angolo effettivo potrebbe differire dall'angolo programmato.
Diversi fattori possono influenzare il risultato finale della piega:
Ad esempio, l'acciaio inossidabile generalmente ha caratteristiche di ritorno elastico diverse dall'acciaio dolce o dall'alluminio.
Ciò significa che lo stesso programma della pressa piegatrice non può necessariamente essere applicato direttamente a ogni materiale.
La piegatura accurata della lamiera inizia con la comprensione del materiale e del processo di formatura.
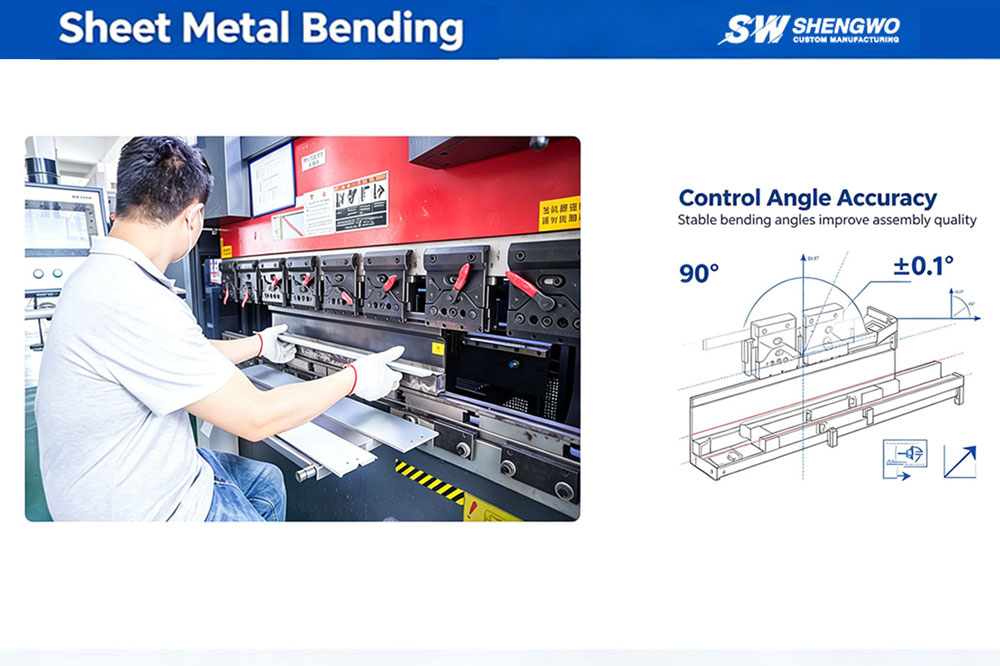
Uno dei metodi più comuni per migliorare la precisione dell'angolo di piegatura è la compensazione dell'eccessiva piegatura.
Quando una lamiera viene piegata, il materiale subisce una deformazione elastica e plastica. Una volta rilasciata la pressione del punzone, la parte elastica della deformazione provoca il parziale recupero del materiale.
Di conseguenza, una curva programmata di 90 gradi potrebbe aprirsi leggermente dopo il rilascio della pressione.
Per compensare questo effetto, la pressa piegatrice può formare il materiale oltre l'angolo target finale.
Supponiamo che l'angolo finito richiesto sia di circa 90 gradi.
A seconda del materiale e delle condizioni del processo, la macchina può piegare temporaneamente il materiale oltre l'angolo target e quindi consentire il ritorno elastico per avvicinarlo alla posizione finale richiesta.
Ad esempio, un processo può utilizzare un target iniziale compreso tra 85° e 88° circa quando la geometria finale richiesta è di circa 90°, a seconda della convenzione angolare della macchina e se il valore si riferisce all'angolo interno o incluso.
Tuttavia, questo dovrebbenonessere trattato come un contesto universale.
Il valore effettivo della compensazione dovrebbe essere determinato attraverso:
L'obiettivo è determinare l'entità della compensazione necessaria per contrastare l'effettivo ritorno elastico del materiale.
Materiali diversi si comportano diversamente durante la piegatura.
Per esempio:
Acciaio dolce
Generalmente ha un comportamento di formatura relativamente prevedibile, ma il ritorno elastico varia comunque in base allo spessore e alla qualità del materiale.
Acciaio inossidabile
Spesso richiede una maggiore considerazione del ritorno elastico a causa della sua maggiore resistenza e delle diverse proprietà meccaniche.
Alluminio
Può anche mostrare un notevole ritorno elastico, con il comportamento effettivo che dipende fortemente dalla lega e dallo stato d'animo.
Pertanto, i parametri di piegatura dovrebbero essere stabiliti in base al materiale specifico piuttosto che utilizzare un valore di compensazione dell'angolo fisso.
Un altro approccio consiste nel controllare la quantità di tempo in cui viene mantenuta la pressione durante la piegatura.
Questo può essere descritto cometempo di sostao tempo di pressatura controllato.
Dopo che il punzone ha raggiunto la posizione programmata, il mantenimento della pressione per un periodo appropriato può aiutare a stabilizzare il processo di formatura e migliorare la ripetibilità in determinate condizioni di produzione.
Un punto di partenza pratico potrebbe essere qualche secondo, ad esempio3–5 secondi, ma il tempo di permanenza effettivo deve essere determinato in base ai requisiti di materiale, spessore, attrezzatura, macchina e produzione.
Non si deve dare per scontato che un tempo di pressatura più lungo produrrà sempre una piega più precisa.
Durante la piegatura la lamiera subisce una deformazione sia elastica che plastica.
Il mantenimento di una pressione controllata può aiutare a stabilizzare il processo di formatura e a ridurre la variazione tra le parti in alcune applicazioni.
Tuttavia, l’effetto del tempo di permanenza è solitamente secondario al corretto controllo di:
Pertanto, il tempo di permanenza dovrebbe essere considerato comeun parametro di controllo del processo, piuttosto che l'unica soluzione per la precisione di piegatura.
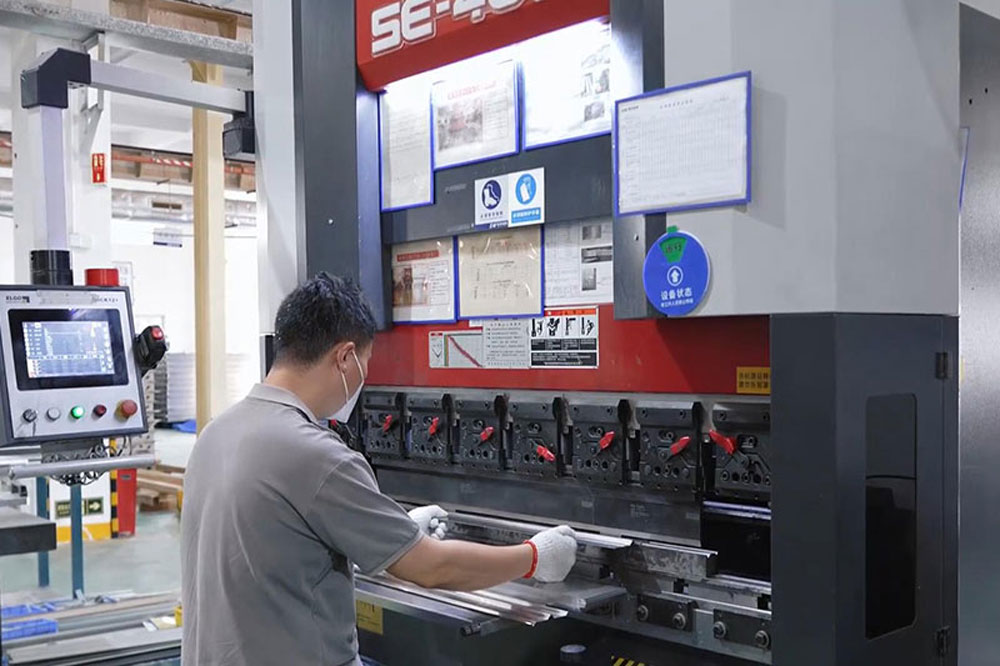
Per le applicazioni che richiedono angoli di piegatura costanti, l'utilizzo di una combinazione di controlli di processo può essere più efficace rispetto a fare affidamento su una singola regolazione.
Un approccio pratico può includere:
Identificazione del materiale → Piega di prova → Misurazione del ritorno elastico → Compensazione dell'angolo → Sosta controllata → Ispezione finale
Ad esempio, se un componente richiede più pieghe a 90 gradi, l'operatore può prima eseguire una piega di prova utilizzando il materiale e l'attrezzatura selezionati.
Viene quindi misurato l'angolo finale effettivo.
Se l'angolo misurato differisce dal target, il programma di piegatura può essere regolato per compensare il ritorno elastico osservato.
Dopo aver stabilito un processo stabile, è possibile introdurre un tempo di permanenza controllato, ove appropriato, per migliorare la ripetibilità.
Questo approccio crea un ciclo di feedback anziché basarsi interamente su calcoli teorici.
La selezione dell'utensile ha un'influenza significativa sulla precisione di piegatura della lamiera.
Anche quando la pressa piegatrice è altamente performante, un'attrezzatura inadeguata può rendere difficile il mantenimento di angoli e dimensioni costanti.
Importanti fattori legati agli strumenti includono:
L'apertura della matrice a V influisce sulla forza di piegatura, sul raggio di piegatura e sul comportamento di formatura.
Se l'apertura dello stampo non è adeguata allo spessore del materiale e alla geometria di piegatura richiesta, la piegatura risultante potrebbe non soddisfare i requisiti dimensionali previsti.
Gli utensili usurati o danneggiati possono introdurre variazioni tra le parti.
L'ispezione regolare di punzoni e matrici aiuta a garantire che gli strumenti di formatura rimangano in condizioni adeguate.
È importante anche il corretto allineamento tra l'utensile superiore e quello inferiore.
Il disallineamento può portare ad angoli incoerenti lungo la lunghezza di piegatura o variazioni tra diversi lotti di produzione.
Per la fabbricazione di lamiere di precisione, gli utensili dovrebbero quindi essere selezionati in base alla parte reale anziché utilizzare semplicemente la stessa configurazione di utensili per ogni componente.
Non è detto che due lamiere con lo stesso spessore nominale si comportino in maniera identica durante la piegatura.
Il tipo del materiale, la durezza, il carico di snervamento, la resistenza alla trazione e la tempra possono tutti influenzare il comportamento di formatura.
Ciò è particolarmente importante quando si lavora con:
Ad esempio, un cambiamento nel fornitore o nella qualità del materiale può talvolta produrre una diversa risposta del ritorno elastico anche quando lo spessore nominale rimane invariato.
Per la produzione ripetuta, il mantenimento di specifiche dei materiali coerenti aiuta a ridurre la variazione del processo.
Questo è il motivo per cui i produttori professionali dovrebbero verificare le informazioni sui materiali prima della produzione anziché trattare come identici tutti i fogli dello stesso spessore.
Per le parti con più pieghe, la sequenza di piegatura può influenzare le dimensioni finali.
Una sequenza mal pianificata può causare:
Prima della produzione, gli ingegneri dovrebbero valutare l'intera sequenza di piegatura.
Per le parti complesse, il processo potrebbe dover considerare:
Taglio Laser → Sbavatura → Prima Piega → Seconda Piega → Pieghe Aggiuntive → Controllo dimensionale
L'ordine delle operazioni dovrebbe consentire alla parte di rimanere posizionata correttamente ed evitare interferenze tra il pezzo e l'utensileria.
Ciò è particolarmente importante per armadi di grandi dimensioni, quadri elettrici, componenti HVAC, staffe e strutture fabbricate complesse.
Per i componenti in lamiera personalizzati, la piegatura di prova è uno dei modi più pratici per verificare un processo prima della produzione completa.
Una parte di prova consente al produttore di verificare:
Se il risultato non soddisfa i requisiti del disegno, il processo può essere modificato prima di produrre il lotto completo.
Ciò è particolarmente utile per nuovi prodotti o parti con tolleranze funzionali strette.
Invece di fare affidamento solo su calcoli teorici, i produttori possono utilizzare i dati di produzione effettivi per stabilire i parametri di piegatura finali.
I parametri di processo da soli non possono garantire che il componente finito soddisfi le specifiche richieste.
La parte finale deve essere ispezionata in base ai requisiti del disegno.
A seconda del componente, i produttori possono utilizzare:
Ad esempio, se il disegno richiede una curva di 90° con una tolleranza specifica, l'angolo effettivo deve essere misurato e registrato secondo il piano di ispezione.
Per i componenti critici, l'ispezione dovrebbe concentrarsi non solo sull'angolo ma anche sulle dimensioni correlate come:
Ciò garantisce che l'intero componente, non solo un angolo, sia adatto per il montaggio.
È forte la tentazione di pensare che la precisione di piegatura possa essere risolta semplicemente modificando l’angolo della pressa piegatrice.
In realtà, una piegatura accurata della lamiera è il risultato di molteplici fattori che lavorano insieme.
Un processo affidabile in genere considera:
Materiale + Utensili + Macchina + Parametri + Ritorno elastico + Sequenza di piegatura + Ispezione
Se un fattore cambia, potrebbe essere necessario modificare il processo.
Ad esempio, il passaggio dall'acciaio al carbonio all'acciaio inossidabile può richiedere una strategia di piegatura diversa.
La modifica dello spessore della lamiera potrebbe richiedere una diversa apertura della matrice a V.
La modifica del raggio di curvatura può influire sul ritorno elastico.
Cambiare il fornitore o la qualità del materiale può anche cambiare il comportamento di formatura.
Questo è il motivo per cui i produttori esperti utilizzano la verifica del processo anziché fare affidamento su parametri fissi per ogni progetto.
Prima della produzione, ingegneri e acquirenti possono utilizzare la seguente lista di controllo:
Questa lista di controllo può aiutare a ridurre le rilavorazioni inutili e a migliorare la coerenza tra i lotti di produzione.
MACCHINE SHENGWOfornisce servizi di lavorazione personalizzata della lamiera e di lavorazione CNC per OEM globali e clienti industriali.
Le nostre capacità produttive includono:
La nostra attrezzatura per presse piegatrici include40T, 100T e 160Tmacchine, che permettono di lavorare materiali e spessori diversi a seconda delle esigenze di progetto.
Per progetti di lamiera personalizzati, il nostro team di ingegneri può esaminare:
Supportiamo anche progetti che combinano la fabbricazione della lamiera con la lavorazione CNC.
Ad esempio, un componente fabbricato può essere prima sottoposto a taglio e piegatura laser, seguito da saldatura e lavorazione CNC di superfici o fori di montaggio critici.
Ciò consente di adattare il processo di produzione ai requisiti funzionali del componente finale.
I clienti possono fornire disegni 2D, file CAD 3D, specifiche dei materiali, tolleranze, requisiti di trattamento superficiale, quantità e campioni di riferimento per la revisione tecnica.
Q1: Come posso migliorare la precisione dell'angolo di piegatura della lamiera?
I fattori principali includono la consistenza del materiale, l'attrezzatura adeguata, la compensazione del ritorno elastico, i parametri di piegatura appropriati, il tempo di permanenza controllato, la corretta sequenza di piegatura e l'ispezione dimensionale finale.
Q2: Cosa causa il ritorno elastico alla flessione della lamiera?
Il ritorno elastico si verifica perché parte della deformazione del materiale è elastica. Una volta rilasciata la forza di piegatura, il materiale ritorna parzialmente alla sua forma originale. Le proprietà del materiale, lo spessore, il raggio di curvatura e le condizioni di formatura influenzano tutti il ritorno elastico.
Q3:Devo usare sempre 85°–88° per ottenere una curva di 90°?
No. Questi valori non devono essere trattati come impostazioni universali. La compensazione richiesta dipende dal materiale, dallo spessore, dall'attrezzatura, dalla capacità della macchina, dalla geometria della piega e dal ritorno elastico misurato. Il valore corretto dovrebbe essere stabilito attraverso test di processo e dati di produzione.
Q4: Mantenere la pressione per 3-5 secondi migliora sempre la precisione di piegatura della lamiera?
Non necessariamente. Un periodo di permanenza controllato può favorire la stabilità del processo in alcune applicazioni, ma un tempo di permanenza eccessivo non produce automaticamente una migliore precisione. Il momento appropriato dovrebbe essere determinato attraverso la convalida effettiva del processo.
Q5: Quali materiali sono comunemente utilizzati per la piegatura della lamiera?
I materiali comuni includono acciaio al carbonio, acciaio inossidabile, alluminio e acciaio zincato. Ciascun materiale ha caratteristiche di formatura diverse e può richiedere utensili e parametri di processo diversi.
Q6: È possibile utilizzare la lavorazione CNC dopo la piegatura della lamiera?
SÌ. Per i componenti che richiedono superfici o fori di montaggio ad alta precisione, la lavorazione CNC può essere eseguita dopo la fabbricazione e la piegatura. Ciò può aiutare a raggiungere dimensioni finali più strette laddove la sola formatura non è sufficiente.
Migliorare la precisione di piegatura della lamiera non significa trovare un’impostazione fissa della macchina.
Un approccio più affidabile consiste nel combinare:
Compensazione del ritorno elastico + sosta controllata + attrezzature adeguate + controllo dei materiali + verifica del processo + ispezione finale
La compensazione della flessione eccessiva può aiutare a contrastare il ritorno elastico, mentre il tempo di permanenza controllato può migliorare la stabilità del processo in applicazioni adatte. La selezione degli utensili che corrispondono al materiale e alla geometria è altrettanto importante.
Ancora più importante, i parametri di piegatura dovrebbero essere convalidati attraverso le condizioni di produzione effettive piuttosto che copiati da un ambiente universale.
Per la fabbricazione di lamiere personalizzate, un produttore con solide capacità ingegneristiche e di controllo del processo può aiutare a identificare il giusto equilibrio tra precisione di piegatura, efficienza produttiva e costi di produzione.
Hai un progetto personalizzato di piegatura della lamiera?
Invia SHENGWO MACHINERY i tuoi disegni o file CAD 3D,insieme ai requisiti di materiale, spessore, tolleranza, quantità e trattamento superficiale.
Il nostro team di ingegneri può esaminare il tuo progetto e sviluppare un processo di produzione adatto al tuo progetto.
SHENGWO MACHINERY — Dai vostri disegni a pezzi fabbricati affidabili.
N. 8803 Zhuhai Road, LianWan Industry Park, distretto di Jinwan, 519090 Zhuhai, Guangdong, Cina
