.png)




Penulis |Tim Wawasan Industri SHENGWO
Diperbarui | September 2026
Isi
Mencapai akurasi sudut tekuk yang konsisten merupakan salah satu tantangan terpenting dalam fabrikasi lembaran logam.
Untuk tikungan 90 derajat yang sederhana, deviasi sudut yang kecil sekalipun dapat memengaruhi perakitan, konsistensi dimensi, dan kesesuaian antar komponen. Hal ini menjadi sangat penting untuk komponen lembaran logam presisi, penutup listrik, komponen HVAC, rangka mesin, braket, dan rakitan industri khusus.
Tantangannya adalah lembaran logam tidak selalu berada tepat di tempat pembentukannya. Setelah tekanan dilepaskan, sebagian material dapat kembali ke bentuk aslinya. Fenomena ini dikenal dengan istilah springback.
Jadi, bagaimana produsen dapat meningkatkan akurasi pembengkokan lembaran logam dan mempertahankan sudut pembengkokan yang konsisten?
Jawabannya melibatkan kombinasi kompensasi springback, parameter pengepresan yang sesuai, waktu pembentukan yang terkontrol, perkakas yang sesuai, dan verifikasi proses.
Sebelum meningkatkan akurasi pembengkokan, penting untuk memahami mengapa sudut sebenarnya mungkin berbeda dari sudut yang diprogram.
Beberapa faktor dapat mempengaruhi hasil akhir pembengkokan:
Misalnya, baja tahan karat umumnya memiliki karakteristik pegas yang berbeda dengan baja ringan atau aluminium.
Artinya, program rem tekan yang sama belum tentu dapat diterapkan secara langsung pada setiap material.
Pembengkokan lembaran logam yang akurat dimulai dengan pemahaman material dan proses pembentukannya.
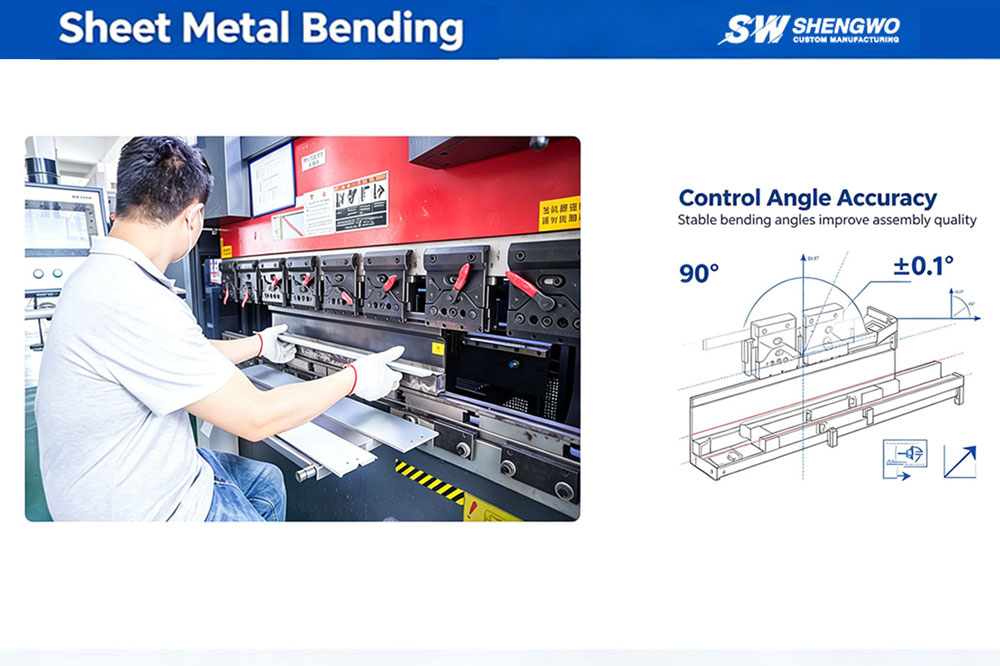
Salah satu metode paling umum untuk meningkatkan akurasi sudut tekukan adalah kompensasi tekukan berlebih.
Ketika lembaran dibengkokkan, material mengalami deformasi elastis dan plastis. Setelah tekanan pukulan dilepaskan, bagian elastis dari deformasi menyebabkan material pulih sebagian.
Akibatnya, tikungan 90 derajat yang terprogram mungkin terbuka sedikit setelah tekanan dilepaskan.
Untuk mengimbangi efek ini, rem tekan dapat membentuk material melebihi sudut target akhir.
Misalkan sudut akhir yang dibutuhkan kira-kira 90 derajat.
Tergantung pada kondisi material dan proses, mesin dapat membengkokkan material untuk sementara melampaui sudut target dan kemudian memungkinkan pegas untuk mendekatkannya ke posisi akhir yang diperlukan.
Misalnya, suatu proses dapat menggunakan target awal dalam kisaran perkiraan 85°–88° ketika geometri akhir yang diperlukan adalah sekitar 90°, bergantung pada konvensi sudut mesin dan apakah nilainya mengacu pada sudut internal atau sudut yang disertakan.
Namun, ini harusnyabukandiperlakukan sebagai pengaturan universal.
Nilai kompensasi sebenarnya harus ditentukan melalui:
Tujuannya adalah untuk menentukan jumlah kompensasi yang diperlukan untuk mengatasi kemunduran material yang sebenarnya.
Bahan yang berbeda berperilaku berbeda selama pembengkokan.
Misalnya:
Baja Ringan
Umumnya memiliki perilaku pembentukan yang relatif dapat diprediksi, namun springback masih bervariasi menurut ketebalan dan tingkat material.
Baja Tahan Karat
Seringkali memerlukan pertimbangan yang lebih besar terhadap springback karena kekuatannya yang lebih tinggi dan sifat mekanik yang berbeda.
Aluminium
Dapat juga menunjukkan kemunduran yang nyata, dengan perilaku sebenarnya sangat bergantung pada paduan dan temperamen.
Oleh karena itu, parameter lentur harus ditetapkan berdasarkan material spesifik daripada menggunakan satu nilai kompensasi sudut tetap.
Pendekatan lain adalah dengan mengontrol lamanya waktu dipertahankannya tekanan selama pembengkokan.
Ini dapat digambarkan sebagaiwaktu tinggalatau waktu pengepresan yang terkontrol.
Setelah pukulan mencapai posisi yang diprogram, mempertahankan tekanan selama jangka waktu yang tepat dapat membantu menstabilkan proses pembentukan dan meningkatkan kemampuan pengulangan dalam kondisi produksi tertentu.
Titik awal praktisnya mungkin beberapa detik, misalnya3–5 detik, tetapi waktu tunggu sebenarnya harus ditentukan berdasarkan bahan, ketebalan, perkakas, mesin, dan persyaratan produksi.
Jangan berasumsi bahwa waktu pengepresan yang lebih lama akan selalu menghasilkan tekukan yang lebih akurat.
Selama pembengkokan, lembaran mengalami deformasi elastis dan plastis.
Mempertahankan tekanan yang terkontrol dapat membantu menstabilkan proses pembentukan dan mengurangi variasi antar bagian dalam beberapa aplikasi.
Namun, pengaruh waktu tunggu biasanya merupakan dampak sekunder dari pengendalian yang tepat terhadap:
Oleh karena itu, waktu tinggal harus dianggap sebagaisatu parameter kontrol proses, bukan satu-satunya solusi untuk akurasi pembengkokan.
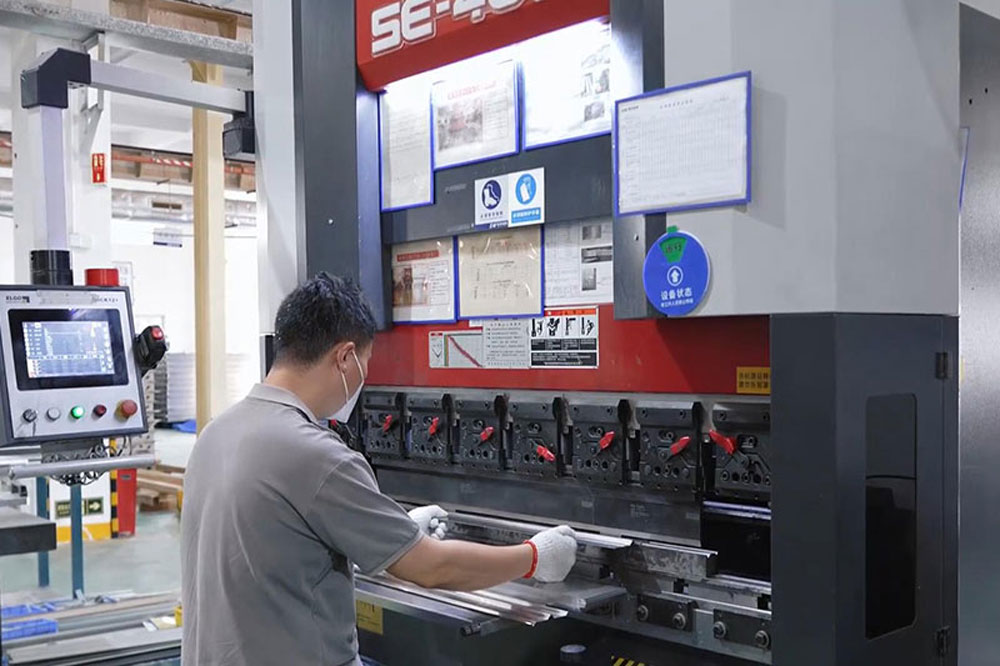
Untuk aplikasi yang memerlukan sudut tekukan yang konsisten, penggunaan kombinasi kontrol proses bisa lebih efektif dibandingkan mengandalkan penyesuaian tunggal.
Pendekatan praktis dapat mencakup:
Identifikasi Material → Tikungan Uji Coba → Pengukuran Springback → Kompensasi Sudut → Tempat Tinggal Terkendali → Inspeksi Akhir
Misalnya, jika suatu komponen memerlukan beberapa tikungan 90 derajat, operator dapat melakukan percobaan tikungan terlebih dahulu menggunakan material dan perkakas yang dipilih.
Sudut akhir sebenarnya kemudian diukur.
Jika sudut yang diukur berbeda dari target, program pembengkokan dapat disesuaikan untuk mengimbangi springback yang diamati.
Setelah menetapkan proses yang stabil, waktu tunggu yang terkendali dapat diterapkan jika diperlukan untuk meningkatkan kemampuan pengulangan.
Pendekatan ini menciptakan putaran umpan balik (feedback loop) daripada mengandalkan sepenuhnya pada perhitungan teoritis.
Pemilihan alat mempunyai pengaruh yang signifikan terhadap keakuratan pembengkokan lembaran logam.
Meskipun rem tekan sangat mumpuni, perkakas yang tidak tepat dapat mempersulit pemeliharaan sudut dan dimensi yang konsisten.
Faktor perkakas yang penting meliputi:
Pembukaan V-die mempengaruhi gaya lentur, radius tikungan, dan perilaku pembentukan.
Jika bukaan cetakan tidak sesuai dengan ketebalan material dan geometri tikungan yang diperlukan, tikungan yang dihasilkan mungkin tidak memenuhi persyaratan dimensi yang diharapkan.
Perkakas yang aus atau rusak dapat menimbulkan variasi antar bagian.
Pemeriksaan rutin terhadap punch dan die membantu memastikan bahwa alat pembentuk tetap dalam kondisi yang sesuai.
Keselarasan yang benar antara perkakas atas dan bawah juga penting.
Ketidakselarasan dapat menyebabkan sudut yang tidak konsisten pada panjang tikungan atau variasi antar batch produksi yang berbeda.
Untuk fabrikasi lembaran logam yang presisi, perkakas harus dipilih berdasarkan bagian sebenarnya daripada hanya menggunakan konfigurasi perkakas yang sama untuk setiap komponen.
Dua lembar dengan ketebalan nominal yang sama belum tentu berperilaku sama selama pembengkokan.
Tingkatan material, kekerasan, kekuatan luluh, kekuatan tarik, dan temper semuanya dapat mempengaruhi perilaku pembentukan.
Hal ini sangat penting ketika bekerja dengan:
Misalnya, perubahan pemasok material atau tingkatan material terkadang dapat menghasilkan respons pegas yang berbeda meskipun ketebalan nominalnya tetap tidak berubah.
Untuk produksi berulang, mempertahankan spesifikasi material yang konsisten membantu mengurangi variasi proses.
Inilah sebabnya mengapa produsen profesional harus memverifikasi informasi material sebelum produksi daripada memperlakukan semua lembaran dengan ketebalan yang sama sebagai identik.
Untuk bagian dengan beberapa tikungan, urutan pembengkokan dapat mempengaruhi dimensi akhir.
Urutan yang tidak direncanakan dengan baik dapat menyebabkan:
Sebelum produksi, insinyur harus mengevaluasi seluruh urutan pembengkokan.
Untuk bagian yang kompleks, prosesnya mungkin perlu mempertimbangkan:
Pemotongan Laser → Deburring → Tikungan Pertama → Tikungan Kedua → Tikungan Tambahan → Inspeksi Dimensi
Urutan pengoperasian harus memungkinkan komponen tetap berada pada posisi yang benar dan menghindari gangguan antara benda kerja dan perkakas.
Hal ini sangat penting terutama untuk penutup berukuran besar, panel listrik, komponen HVAC, braket, dan struktur fabrikasi yang rumit.
Untuk komponen lembaran logam khusus, percobaan pembengkokan adalah salah satu cara paling praktis untuk memverifikasi suatu proses sebelum produksi penuh.
Bagian uji coba memungkinkan pabrikan untuk memeriksa:
Jika hasilnya tidak memenuhi persyaratan gambar, prosesnya dapat disesuaikan sebelum memproduksi batch lengkap.
Hal ini sangat berharga untuk produk atau suku cadang baru dengan toleransi fungsional yang ketat.
Daripada hanya mengandalkan perhitungan teoritis, produsen dapat menggunakan data produksi aktual untuk menetapkan parameter akhir lentur.
Parameter proses saja tidak dapat menjamin bahwa komponen akhir memenuhi spesifikasi yang disyaratkan.
Bagian akhir harus diperiksa sesuai dengan persyaratan gambar.
Tergantung pada komponennya, produsen dapat menggunakan:
Misalnya, jika gambar memerlukan tikungan 90° dengan toleransi yang ditentukan, sudut sebenarnya harus diukur dan dicatat sesuai dengan rencana inspeksi.
Untuk komponen kritis, pemeriksaan harus fokus tidak hanya pada sudutnya tetapi juga pada dimensi terkait seperti:
Hal ini memastikan bahwa seluruh komponen—bukan hanya satu sudut—cocok untuk perakitan.
Sangat menggoda untuk berpikir bahwa keakuratan tekukan dapat diatasi hanya dengan mengubah sudut rem tekan.
Pada kenyataannya, pembengkokan lembaran logam yang akurat adalah hasil dari kerja sama berbagai faktor.
Proses yang andal biasanya mempertimbangkan:
Bahan + Perkakas + Mesin + Parameter + Springback + Urutan Tikungan + Inspeksi
Jika salah satu faktor berubah, prosesnya mungkin perlu disesuaikan.
Misalnya, perubahan dari baja karbon ke baja tahan karat mungkin memerlukan strategi pembengkokan yang berbeda.
Mengubah ketebalan lembaran mungkin memerlukan bukaan V-die yang berbeda.
Mengubah radius tikungan dapat mempengaruhi springback.
Mengubah pemasok atau kualitas material juga dapat mengubah perilaku pembentukan.
Inilah sebabnya mengapa produsen berpengalaman menggunakan verifikasi proses daripada mengandalkan parameter tetap untuk setiap proyek.
Sebelum produksi, teknisi dan pembeli dapat menggunakan daftar periksa berikut:
Daftar periksa ini dapat membantu mengurangi pengerjaan ulang yang tidak perlu dan meningkatkan konsistensi di seluruh batch produksi.
MESIN SHENGWOmenyediakan fabrikasi lembaran logam khusus dan layanan pemesinan CNC untuk pelanggan OEM dan industri global.
Kemampuan manufaktur kami meliputi:
Perlengkapan rem tekan kami meliputi40T, 100T, dan 160Tmesin, memungkinkan bahan dan ketebalan yang berbeda untuk diproses sesuai dengan kebutuhan proyek.
Untuk proyek lembaran logam khusus, tim teknik kami dapat meninjau:
Kami juga mendukung proyek yang menggabungkan fabrikasi lembaran logam dengan permesinan CNC.
Misalnya, komponen fabrikasi mungkin terlebih dahulu menjalani pemotongan dan pembengkokan laser, diikuti dengan pengelasan dan pemesinan CNC pada permukaan atau lubang pemasangan yang penting.
Hal ini memungkinkan proses manufaktur disesuaikan dengan persyaratan fungsional komponen akhir.
Pelanggan dapat memberikan gambar 2D, file CAD 3D, spesifikasi material, toleransi, persyaratan perawatan permukaan, jumlah, dan sampel referensi untuk tinjauan teknik.
Q1: Bagaimana cara meningkatkan akurasi sudut lentur lembaran logam?
Faktor utamanya meliputi konsistensi material, perkakas yang tepat, kompensasi pegas, parameter tekukan yang sesuai, waktu tunggu yang terkontrol, urutan tekukan yang benar, dan inspeksi dimensi akhir.
Q2: Apa yang menyebabkan pegas lentur lembaran logam?
Springback terjadi karena sebagian deformasi material bersifat elastis. Setelah gaya lentur dilepaskan, sebagian material kembali ke bentuk aslinya. Sifat material, ketebalan, radius tikungan, dan kondisi pembentukan semuanya mempengaruhi springback.
Q3:Haruskah saya selalu menggunakan 85°–88° untuk mencapai tikungan 90°?
Tidak. Nilai-nilai ini tidak boleh diperlakukan sebagai pengaturan universal. Kompensasi yang diperlukan bergantung pada material, ketebalan, perkakas, kemampuan mesin, geometri tikungan, dan springback yang diukur. Nilai yang benar harus ditetapkan melalui pengujian proses dan data produksi.
Q4: Apakah menahan tekanan selama 3–5 detik selalu meningkatkan akurasi pembengkokan lembaran logam?
Belum tentu. Periode tunggu yang terkontrol dapat membantu stabilitas proses pada beberapa aplikasi, namun waktu tunggu yang berlebihan tidak serta merta menghasilkan akurasi yang lebih baik. Waktu yang tepat harus ditentukan melalui validasi proses sebenarnya.
Q5: Bahan apa yang biasa digunakan untuk pembengkokan lembaran logam?
Bahan umum termasuk baja karbon, baja tahan karat, aluminium, dan baja galvanis. Setiap material memiliki karakteristik pembentukan yang berbeda dan mungkin memerlukan perkakas dan parameter proses yang berbeda.
Q6: Dapatkah pemesinan CNC digunakan setelah pembengkokan lembaran logam?
Ya. Untuk komponen yang memerlukan permukaan atau lubang pemasangan presisi tinggi, pemesinan CNC dapat dilakukan setelah fabrikasi dan pembengkokan. Hal ini dapat membantu mencapai dimensi akhir yang lebih rapat dimana pembentukan saja tidak cukup.
Meningkatkan akurasi pembengkokan lembaran logam bukan berarti menemukan satu pengaturan mesin yang tetap.
Pendekatan yang lebih andal adalah dengan menggabungkan:
Kompensasi Springback + Tempat Tinggal Terkendali + Perkakas yang Sesuai + Kontrol Material + Verifikasi Proses + Inspeksi Akhir
Kompensasi pembengkokan yang berlebihan dapat membantu melawan springback, sementara waktu tunggu yang terkontrol dapat meningkatkan stabilitas proses pada aplikasi yang sesuai. Memilih perkakas yang sesuai dengan material dan geometri juga sama pentingnya.
Yang terpenting, parameter pembengkokan harus divalidasi melalui kondisi produksi aktual, bukan disalin dari pengaturan universal.
Untuk fabrikasi lembaran logam khusus, produsen dengan kemampuan teknik dan kontrol proses yang kuat dapat membantu mengidentifikasi keseimbangan yang tepat antara akurasi pembengkokan, efisiensi produksi, dan biaya produksi.
Punya proyek pembengkokan lembaran logam khusus?
Kirim SHENGWO MACHINERY gambar atau file CAD 3D Anda,bersama dengan persyaratan material, ketebalan, toleransi, kuantitas, dan perawatan permukaan.
Tim teknik kami dapat meninjau desain Anda dan mengembangkan proses manufaktur yang sesuai untuk proyek Anda.
MESIN SHENGWO — Dari gambar Anda hingga suku cadang manufaktur yang andal.
8803 Zhuhai Road, Taman Industri LianWan, Distrik Jinwan, 519090 Zhuhai, Guangdong, Cina
