.png)




Auteur |Équipe d'analyse de l'industrie SHENGWO
Mis à jour | septembre 2026
Contenu
Atteindre une précision constante de l’angle de pliage est l’un des défis les plus importants dans la fabrication de tôles.
Pour un simple pliage à 90 degrés, même un petit écart angulaire peut affecter l’assemblage, la cohérence dimensionnelle et l’ajustement entre les composants. Cela devient particulièrement important pour les pièces en tôle de précision, les boîtiers électriques, les composants CVC, les bâtis de machines, les supports et les assemblages industriels personnalisés.
Le défi est que la tôle ne reste pas toujours exactement là où elle a été formée. Une fois la pression relâchée, le matériau peut partiellement reprendre sa forme originale. Ce phénomène est connu sous le nom de retour élastique.
Alors, comment les fabricants peuvent-ils améliorer la précision du pliage des tôles et maintenir des angles de pliage cohérents ?
La réponse implique une combinaison de compensation du retour élastique, de paramètres de pressage appropriés, de temps de formage contrôlé, d'outillage approprié et de vérification du processus.
Avant d'améliorer la précision du pliage, il est important de comprendre pourquoi l'angle réel peut différer de l'angle programmé.
Plusieurs facteurs peuvent influencer le résultat final du pliage :
Par exemple, l’acier inoxydable présente généralement des caractéristiques de retour élastique différentes de celles de l’acier doux ou de l’aluminium.
Cela signifie que le même programme de presse plieuse ne peut pas nécessairement être appliqué directement à chaque matériau.
Le pliage précis de la tôle commence par la compréhension du matériau et du processus de formage.
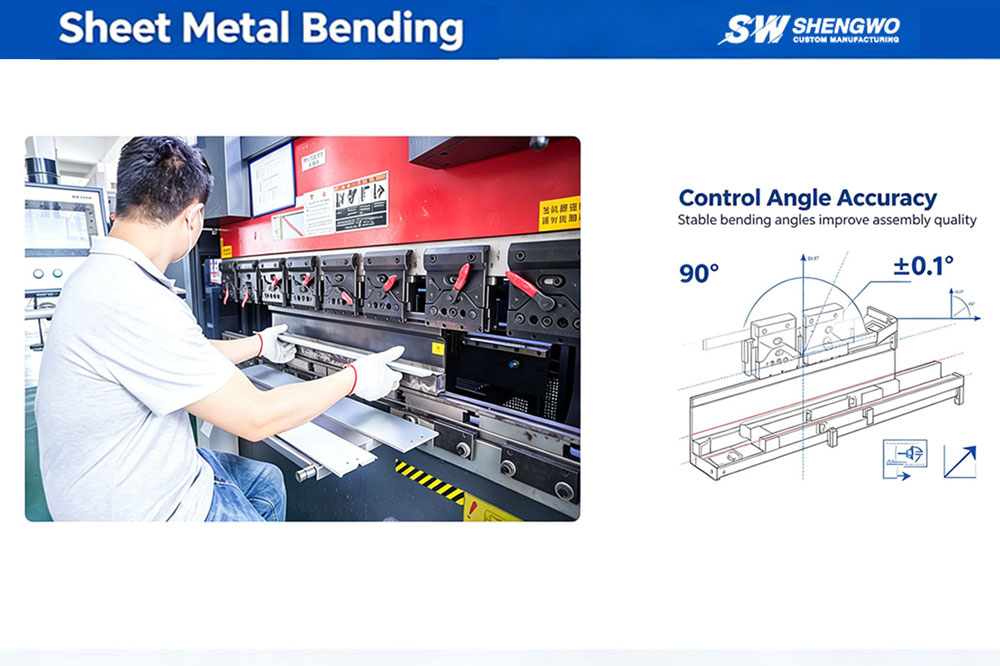
L'une des méthodes les plus courantes pour améliorer la précision de l'angle de courbure est la compensation de courbure excessive.
Lorsqu'une tôle est pliée, le matériau subit une déformation élastique et plastique. Une fois la pression du poinçon relâchée, la partie élastique de la déformation provoque une récupération partielle du matériau.
Par conséquent, une courbure programmée à 90 degrés peut s’ouvrir légèrement une fois la pression relâchée.
Pour compenser cet effet, la presse plieuse peut former le matériau au-delà de l'angle cible final.
Supposons que l'angle fini requis soit d'environ 90 degrés.
En fonction du matériau et des conditions de traitement, la machine peut temporairement plier le matériau au-delà de l'angle cible, puis permettre un retour élastique pour le rapprocher de la position finale requise.
Par exemple, un processus peut utiliser une cible initiale comprise entre 85° et 88° environ lorsque la géométrie finale requise est d'environ 90°, selon la convention d'angle de la machine et selon que la valeur fait référence à l'angle interne ou inclus.
Toutefois, cela devraitpasêtre traité comme un cadre universel.
La valeur réelle de l’indemnisation doit être déterminée par :
L'objectif est de déterminer le montant de la compensation nécessaire pour contrecarrer le retour élastique réel du matériau.
Différents matériaux se comportent différemment lors du pliage.
Par exemple:
Acier doux
A généralement un comportement de formage relativement prévisible, mais le retour élastique varie toujours en fonction de l'épaisseur et de la qualité du matériau.
Acier inoxydable
Nécessite souvent une plus grande prise en compte du retour élastique en raison de sa résistance plus élevée et de ses propriétés mécaniques différentes.
Aluminium
Peut également présenter un retour élastique notable, le comportement réel dépendant fortement de l'alliage et de l'état.
Par conséquent, les paramètres de pliage doivent être établis en fonction du matériau spécifique plutôt que d’utiliser une valeur de compensation d’angle fixe.
Une autre approche consiste à contrôler la durée pendant laquelle la pression est maintenue pendant le pliage.
Cela peut être décrit commetemps de séjourou temps de pressage contrôlé.
Une fois que le poinçon a atteint la position programmée, le maintien de la pression pendant une période appropriée peut aider à stabiliser le processus de formage et à améliorer la répétabilité dans certaines conditions de production.
Un point de départ pratique peut être quelques secondes, comme3 à 5 secondes, mais le temps de séjour réel doit être déterminé en fonction des exigences en matière de matériau, d'épaisseur, d'outillage, de machine et de production.
Il ne faut pas présumer qu’un temps de pressage plus long produira toujours un cintrage plus précis.
Lors du pliage, la tôle subit à la fois une déformation élastique et plastique.
Le maintien d'une pression contrôlée peut aider à stabiliser le processus de formage et à réduire les variations entre les pièces dans certaines applications.
Cependant, l’effet du temps de séjour est généralement secondaire au contrôle approprié de :
Par conséquent, le temps de séjour doit être considéré commeun paramètre de contrôle de processus, plutôt que la seule solution pour la précision du pliage.
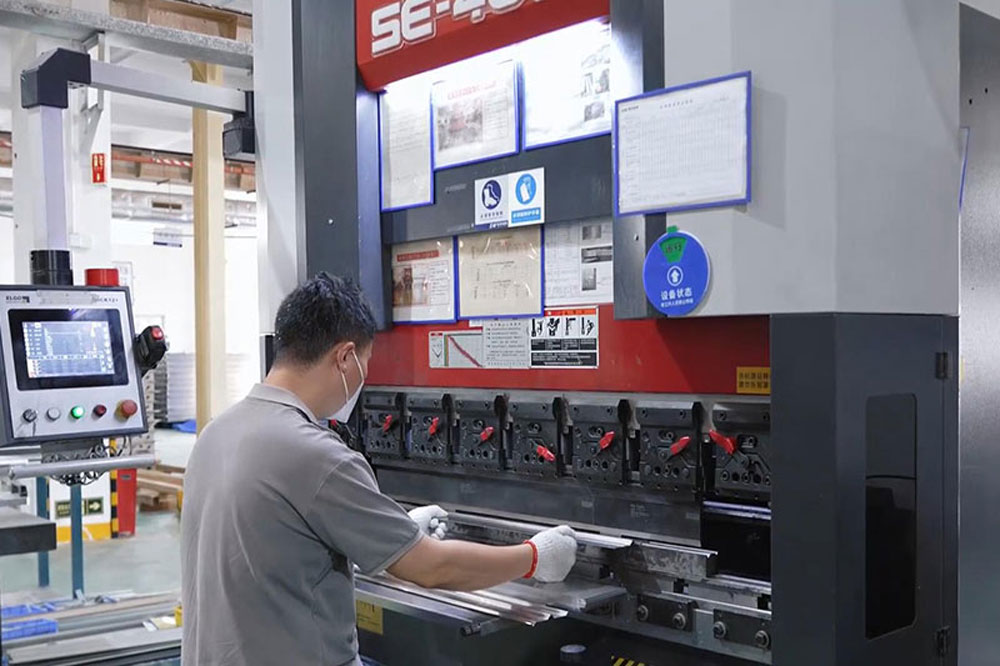
Pour les applications nécessitant des angles de pliage constants, l’utilisation d’une combinaison de contrôles de processus peut s’avérer plus efficace que de s’appuyer sur un seul réglage.
Une approche pratique peut inclure :
Identification des matériaux → Pliage d'essai → Mesure du retour élastique → Compensation d'angle → Séjour contrôlé → Inspection finale
Par exemple, si un composant nécessite plusieurs pliages à 90 degrés, l'opérateur peut d'abord effectuer un essai de pliage en utilisant le matériau et l'outillage sélectionnés.
L'angle final réel est ensuite mesuré.
Si l'angle mesuré diffère de la cible, le programme de flexion peut être ajusté pour compenser le retour élastique observé.
Après avoir établi un processus stable, un temps de séjour contrôlé peut être introduit le cas échéant pour améliorer la répétabilité.
Cette approche crée une boucle de rétroaction plutôt que de s'appuyer entièrement sur des calculs théoriques.
La sélection des outils a une influence significative sur la précision du pliage de la tôle.
Même lorsque la presse plieuse est très performante, un outillage inapproprié peut rendre difficile le maintien d'angles et de dimensions cohérents.
Les facteurs importants en matière d'outillage comprennent :
L'ouverture de la matrice en V affecte la force de flexion, le rayon de courbure et le comportement de formage.
Si l'ouverture de la matrice n'est pas adaptée à l'épaisseur du matériau et à la géométrie de pliage requise, le pliage obtenu peut ne pas répondre aux exigences dimensionnelles attendues.
Un outillage usé ou endommagé peut introduire des variations entre les pièces.
Une inspection régulière des poinçons et des matrices permet de garantir que les outils de formage restent dans un état approprié.
Un alignement correct entre les outils supérieur et inférieur est également important.
Un mauvais alignement peut entraîner des angles incohérents sur la longueur de pliage ou des variations entre les différents lots de production.
Pour la fabrication de tôlerie de précision, l'outillage doit donc être sélectionné en fonction de la pièce réelle plutôt que d'utiliser simplement la même configuration d'outillage pour chaque composant.
Deux tôles de même épaisseur nominale ne se comportent pas nécessairement de manière identique lors du pliage.
La qualité du matériau, la dureté, la limite d'élasticité, la résistance à la traction et l'état peuvent tous influencer le comportement de formage.
Ceci est particulièrement important lorsque vous travaillez avec :
Par exemple, un changement de fournisseur de matériau ou de qualité de matériau peut parfois produire une réponse élastique différente même lorsque l'épaisseur nominale reste inchangée.
Pour une production répétée, le maintien de spécifications de matériaux cohérentes permet de réduire les variations de processus.
C'est pourquoi les fabricants professionnels devraient vérifier les informations sur les matériaux avant la production plutôt que de traiter toutes les feuilles de même épaisseur comme étant identiques.
Pour les pièces comportant plusieurs pliages, la séquence de pliage peut influencer les dimensions finales.
Une séquence mal planifiée peut provoquer :
Avant la production, les ingénieurs doivent évaluer l’ensemble de la séquence de pliage.
Pour les pièces complexes, le processus devra peut-être prendre en compte :
Découpe laser → Ébavurage → Premier pli → Deuxième pli → Pliages supplémentaires → Inspection dimensionnelle
L'ordre des opérations doit permettre à la pièce de rester correctement positionnée et éviter les interférences entre la pièce et l'outillage.
Ceci est particulièrement important pour les grands boîtiers, les panneaux électriques, les composants CVC, les supports et les structures fabriquées complexes.
Pour les composants en tôle personnalisés, l’essai de pliage est l’un des moyens les plus pratiques de vérifier un processus avant la production complète.
Une pièce d'essai permet au constructeur de vérifier :
Si le résultat ne répond pas aux exigences du dessin, le processus peut être ajusté avant de produire le lot complet.
Ceci est particulièrement utile pour les nouveaux produits ou pièces présentant des tolérances fonctionnelles serrées.
Au lieu de s’appuyer uniquement sur des calculs théoriques, les fabricants peuvent utiliser les données de production réelles pour établir les paramètres de pliage finaux.
Les paramètres du processus ne peuvent à eux seuls garantir que le composant fini répond aux spécifications requises.
La pièce finale doit être inspectée conformément aux exigences du dessin.
Selon le composant, les fabricants peuvent utiliser :
Par exemple, si le dessin nécessite un coude à 90° avec une tolérance spécifiée, l'angle réel doit être mesuré et enregistré conformément au plan d'inspection.
Pour les composants critiques, l’inspection doit se concentrer non seulement sur l’angle mais également sur les dimensions connexes telles que :
Cela garantit que l'ensemble du composant (et non un seul angle) est adapté à l'assemblage.
Il est tentant de penser que la précision du pliage peut être obtenue en modifiant simplement l’angle de la presse plieuse.
En réalité, un pliage précis de la tôle est le résultat de la combinaison de plusieurs facteurs.
Un processus fiable prend généralement en compte :
Matériau + Outillage + Machine + Paramètres + Retour élastique + Séquence de pliage + Inspection
Si un facteur change, le processus devra peut-être être ajusté.
Par exemple, passer de l’acier au carbone à l’acier inoxydable peut nécessiter une stratégie de pliage différente.
La modification de l'épaisseur de la feuille peut nécessiter une ouverture de matrice en V différente.
La modification du rayon de courbure peut affecter le retour élastique.
Changer de fournisseur ou de qualité de matériau peut également modifier le comportement de formage.
C'est pourquoi les fabricants expérimentés utilisent la vérification des processus plutôt que de s'appuyer sur des paramètres fixes pour chaque projet.
Avant la production, les ingénieurs et les acheteurs peuvent utiliser la liste de contrôle suivante :
Cette liste de contrôle peut aider à réduire les retouches inutiles et à améliorer la cohérence entre les lots de production.
MACHINES SHENGWOfournit des services de fabrication de tôles sur mesure et d'usinage CNC aux clients OEM et industriels mondiaux.
Nos capacités de fabrication comprennent :
Notre équipement de presse plieuse comprend40T, 100T et 160Tmachines, permettant de traiter différents matériaux et épaisseurs selon les exigences du projet.
Pour les projets de tôlerie personnalisés, notre équipe d’ingénierie peut examiner :
Nous soutenons également des projets combinant la fabrication de tôles et l’usinage CNC.
Par exemple, un composant fabriqué peut d'abord subir une découpe et un pliage au laser, suivis d'un soudage et d'un usinage CNC des surfaces ou trous de montage critiques.
Cela permet d'adapter le processus de fabrication aux exigences fonctionnelles du composant final.
Les clients peuvent fournir des dessins 2D, des fichiers CAO 3D, des spécifications de matériaux, des tolérances, des exigences de traitement de surface, des quantités et des échantillons de référence pour examen technique.
Q1 : Comment puis-je améliorer la précision de l’angle de pliage de la tôle ?
Les principaux facteurs comprennent la cohérence des matériaux, un outillage approprié, la compensation du retour élastique, des paramètres de pliage appropriés, un temps de séjour contrôlé, une séquence de pliage correcte et une inspection dimensionnelle finale.
Q2 : Qu’est-ce qui cause le retour élastique de la tôle ?
Le retour élastique se produit car une partie de la déformation du matériau est élastique. Une fois la force de flexion relâchée, le matériau reprend partiellement sa forme initiale. Les propriétés des matériaux, l'épaisseur, le rayon de courbure et les conditions de formage influencent tous le retour élastique.
Q3 : Dois-je toujours utiliser 85° – 88° pour obtenir un virage à 90° ?
Non. Ces valeurs ne doivent pas être traitées comme des paramètres universels. La compensation requise dépend du matériau, de l'épaisseur, de l'outillage, de la capacité de la machine, de la géométrie du pliage et du retour élastique mesuré. La valeur correcte doit être établie par le biais de tests de processus et de données de production.
Q4 : Le maintien de la pression pendant 3 à 5 secondes améliore-t-il toujours la précision du pliage de la tôle ?
Pas nécessairement. Une période de séjour contrôlée peut contribuer à la stabilité du processus dans certaines applications, mais un temps de séjour excessif ne produit pas automatiquement une meilleure précision. Le moment approprié doit être déterminé par la validation réelle du processus.
Q5 : Quels matériaux sont couramment utilisés pour le pliage de la tôle ?
Les matériaux courants comprennent l'acier au carbone, l'acier inoxydable, l'aluminium et l'acier galvanisé. Chaque matériau a des caractéristiques de formage différentes et peut nécessiter différents paramètres d'outillage et de processus.
Q6 : L’usinage CNC peut-il être utilisé après le pliage de la tôle ?
Oui. Pour les composants nécessitant des surfaces de montage ou des trous de haute précision, l'usinage CNC peut être effectué après fabrication et pliage. Cela peut aider à obtenir des dimensions finales plus serrées là où le formage seul ne suffit pas.
Améliorer la précision du pliage de la tôle ne consiste pas à trouver un réglage fixe de la machine.
Une approche plus fiable consiste à combiner :
Compensation du retour élastique + Séjour contrôlé + Outillage approprié + Contrôle des matériaux + Vérification du processus + Inspection finale
Une compensation de flexion excessive peut aider à contrecarrer le retour élastique, tandis qu'un temps de séjour contrôlé peut améliorer la stabilité du processus dans des applications appropriées. La sélection d’un outillage adapté au matériau et à la géométrie est tout aussi importante.
Plus important encore, les paramètres de pliage doivent être validés dans les conditions de production réelles plutôt que copiés à partir d'un paramètre universel.
Pour la fabrication de tôles sur mesure, un fabricant doté de solides capacités d'ingénierie et de contrôle des processus peut aider à identifier le bon équilibre entre la précision du pliage, l'efficacité de la production et le coût de fabrication.
Vous avez un projet de pliage de tôle sur mesure ?
Envoyez à SHENGWO MACHINERY vos dessins ou fichiers CAO 3D,ainsi que les exigences en matière de matériau, d'épaisseur, de tolérance, de quantité et de traitement de surface.
Notre équipe d’ingénierie peut examiner votre conception et développer un processus de fabrication adapté à votre projet.
MACHINES SHENGWO — De vos dessins aux pièces fabriquées fiables.
No. 8803 Zhuhai Road, parc industriel de LianWan, district de Jinwan, 519090 Zhuhai, Guangdong, Chine
