.png)




Autor |SHENGWO Industry Insights-Team
Aktualisiert | September 2026
Inhalt
Das Erreichen einer gleichbleibenden Biegewinkelgenauigkeit ist eine der wichtigsten Herausforderungen bei der Blechfertigung.
Bei einer einfachen 90-Grad-Biegung kann bereits eine kleine Winkelabweichung den Zusammenbau, die Maßhaltigkeit und die Passung zwischen den Komponenten beeinträchtigen. Dies ist besonders wichtig für Präzisionsblechteile, Elektrogehäuse, HLK-Komponenten, Maschinenrahmen, Halterungen und kundenspezifische Industriebaugruppen.
Die Herausforderung besteht darin, dass das Blech nicht immer genau dort bleibt, wo es geformt wurde. Nachdem der Druck nachgelassen wurde, kann das Material teilweise in seine ursprüngliche Form zurückkehren. Dieses Phänomen wird als Rückfederung bezeichnet.
Wie können Hersteller also die Biegegenauigkeit von Blechen verbessern und konstante Biegewinkel beibehalten?
Die Antwort erfordert eine Kombination aus Rückfederungskompensation, geeigneten Pressparametern, kontrollierter Formzeit, geeigneten Werkzeugen und Prozessüberprüfung.
Bevor Sie die Biegegenauigkeit verbessern, ist es wichtig zu verstehen, warum der tatsächliche Winkel vom programmierten Winkel abweichen kann.
Mehrere Faktoren können das endgültige Biegeergebnis beeinflussen:
Beispielsweise weist Edelstahl im Allgemeinen andere Rückfederungseigenschaften auf als Weichstahl oder Aluminium.
Dies bedeutet, dass das gleiche Abkantprogramm nicht unbedingt direkt auf jedes Material angewendet werden kann.
Präzises Blechbiegen beginnt mit dem Verständnis des Materials und des Umformprozesses.
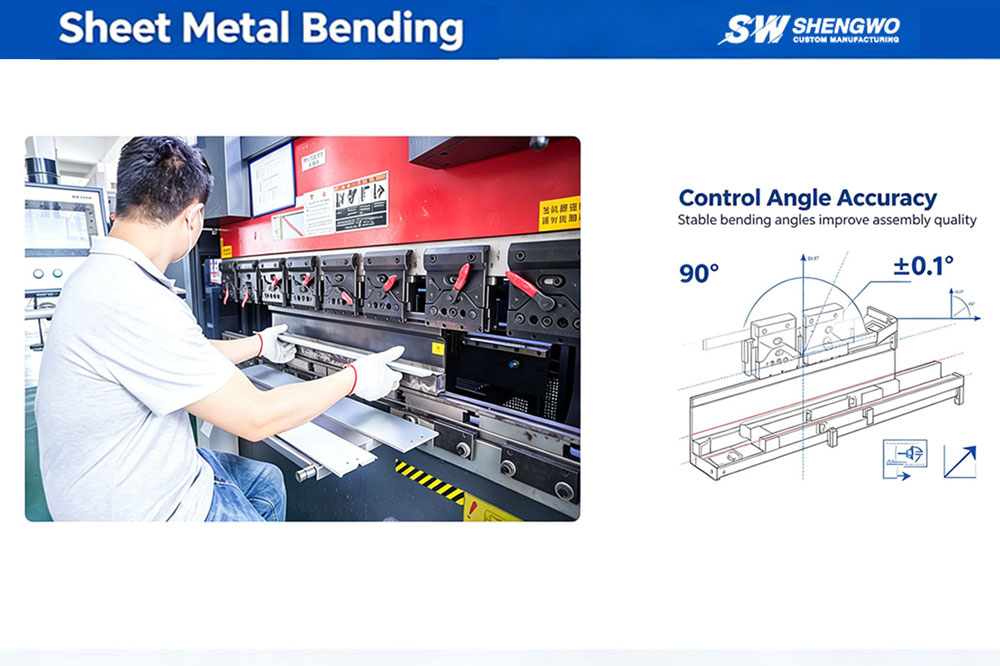
Eine der gebräuchlichsten Methoden zur Verbesserung der Biegewinkelgenauigkeit ist die Kompensation von Überbiegungen.
Beim Biegen eines Blechs erfährt das Material eine elastische und plastische Verformung. Sobald der Stempeldruck nachlässt, bewirkt der elastische Anteil der Verformung eine teilweise Erholung des Materials.
Dadurch kann sich eine programmierte 90-Grad-Biegung nach dem Nachlassen des Drucks leicht öffnen.
Um diesen Effekt zu kompensieren, kann die Abkantpresse das Material über den endgültigen Zielwinkel hinaus formen.
Angenommen, der erforderliche Endwinkel beträgt ungefähr 90 Grad.
Abhängig vom Material und den Prozessbedingungen kann die Maschine das Material vorübergehend über den Zielwinkel hinaus biegen und dann eine Rückfederung ermöglichen, um es näher an die erforderliche Endposition zu bringen.
Beispielsweise kann ein Prozess ein anfängliches Ziel im Bereich von ungefähr 85°–88° verwenden, wenn die endgültige erforderliche Geometrie etwa 90° beträgt, abhängig von der Winkelkonvention der Maschine und davon, ob sich der Wert auf den Innen- oder den eingeschlossenen Winkel bezieht.
Dies sollte jedoch der Fall seinnichtals universelle Umgebung behandelt werden.
Der tatsächliche Entschädigungswert sollte ermittelt werden durch:
Ziel ist es, die erforderliche Kompensationshöhe zu ermitteln, um der tatsächlichen Rückfederung des Materials entgegenzuwirken.
Verschiedene Materialien verhalten sich beim Biegen unterschiedlich.
Zum Beispiel:
Weichstahl
Hat im Allgemeinen ein relativ vorhersagbares Verformungsverhalten, die Rückfederung variiert jedoch immer noch je nach Dicke und Materialqualität.
Edelstahl
Aufgrund der höheren Festigkeit und unterschiedlichen mechanischen Eigenschaften ist häufig eine stärkere Berücksichtigung der Rückfederung erforderlich.
Aluminium
Kann auch eine spürbare Rückfederung aufweisen, wobei das tatsächliche Verhalten stark von der Legierung und dem Härtegrad abhängt.
Daher sollten Biegeparameter entsprechend dem spezifischen Material festgelegt werden, anstatt einen festen Winkelkompensationswert zu verwenden.
Ein anderer Ansatz besteht darin, die Zeit zu steuern, die der Druck während des Biegens aufrechterhalten wird.
Dies kann als beschrieben werdenVerweilzeitoder kontrollierte Presszeit.
Nachdem der Stempel die programmierte Position erreicht hat, kann die Aufrechterhaltung des Drucks über einen angemessenen Zeitraum dazu beitragen, den Umformprozess zu stabilisieren und die Wiederholbarkeit unter bestimmten Produktionsbedingungen zu verbessern.
Ein praktischer Ausgangspunkt können einige Sekunden sein, z3–5 Sekunden, aber die tatsächliche Verweilzeit sollte entsprechend den Material-, Dicken-, Werkzeug-, Maschinen- und Produktionsanforderungen bestimmt werden.
Es sollte nicht davon ausgegangen werden, dass eine längere Presszeit immer zu einer genaueren Biegung führt.
Beim Biegen erfährt das Blech sowohl eine elastische als auch eine plastische Verformung.
Die Aufrechterhaltung eines kontrollierten Drucks kann bei einigen Anwendungen dazu beitragen, den Umformprozess zu stabilisieren und Abweichungen zwischen Teilen zu reduzieren.
Der Effekt der Verweildauer ist jedoch in der Regel zweitrangig gegenüber der ordnungsgemäßen Kontrolle von:
Daher sollte die Verweildauer als berücksichtigt werdenein Prozesskontrollparameter, und nicht die einzige Lösung für Biegegenauigkeit.
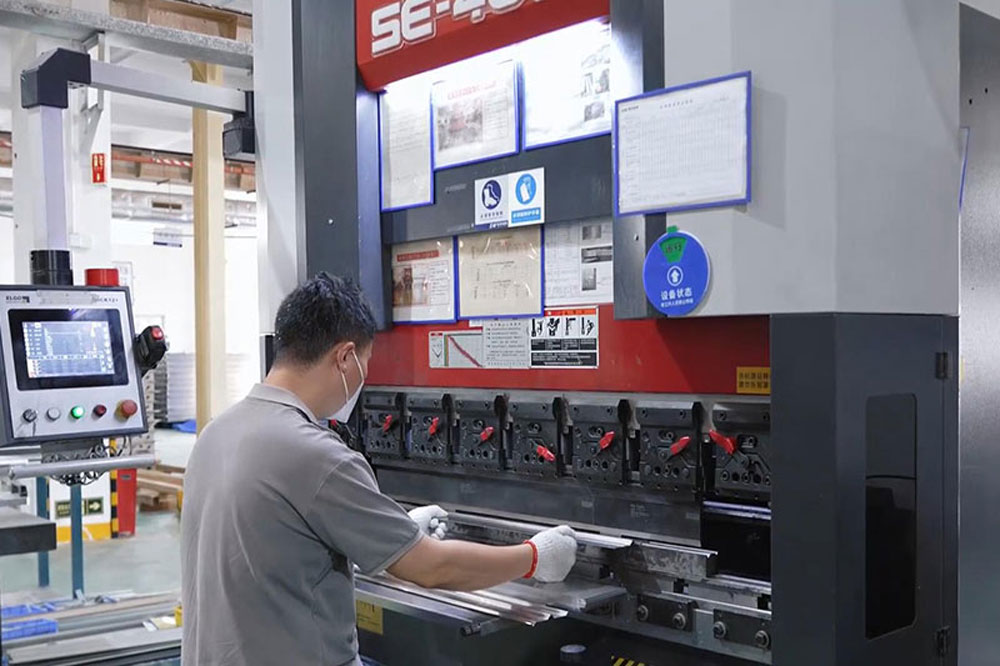
Bei Anwendungen, die konstante Biegewinkel erfordern, kann die Verwendung einer Kombination von Prozesssteuerungen effektiver sein als die Verwendung einer einzigen Einstellung.
Ein praktischer Ansatz kann Folgendes umfassen:
Materialidentifizierung → Probebiegung → Rückfederungsmessung → Winkelkompensation → Kontrollierte Verweilzeit → Endkontrolle
Wenn eine Komponente beispielsweise mehrere 90-Grad-Biegungen erfordert, kann der Bediener zunächst eine Probebiegung mit dem ausgewählten Material und Werkzeug durchführen.
Anschließend wird der tatsächliche Endwinkel gemessen.
Weicht der gemessene Winkel vom Soll ab, kann das Biegeprogramm angepasst werden, um die beobachtete Rückfederung auszugleichen.
Nach der Etablierung eines stabilen Prozesses kann gegebenenfalls eine kontrollierte Verweilzeit eingeführt werden, um die Wiederholbarkeit zu verbessern.
Dieser Ansatz schafft eine Rückkopplungsschleife, anstatt sich ausschließlich auf theoretische Berechnungen zu verlassen.
Die Werkzeugauswahl hat einen erheblichen Einfluss auf die Genauigkeit des Blechbiegens.
Selbst wenn die Abkantpresse hochleistungsfähig ist, kann es durch ungeeignete Werkzeuge schwierig sein, konstante Winkel und Abmessungen einzuhalten.
Zu den wichtigen Werkzeugfaktoren gehören:
Die Öffnung der V-Matrize beeinflusst die Biegekraft, den Biegeradius und das Umformverhalten.
Wenn die Matrizenöffnung nicht für die Materialstärke und die erforderliche Biegegeometrie geeignet ist, entspricht die resultierende Biegung möglicherweise nicht den erwarteten Maßanforderungen.
Abgenutzte oder beschädigte Werkzeuge können zu Abweichungen zwischen den Teilen führen.
Eine regelmäßige Inspektion von Stempeln und Matrizen trägt dazu bei, dass die Umformwerkzeuge in einwandfreiem Zustand bleiben.
Wichtig ist auch die korrekte Ausrichtung zwischen Ober- und Unterwerkzeug.
Eine Fehlausrichtung kann zu inkonsistenten Winkeln über die Biegelänge oder zu Abweichungen zwischen verschiedenen Produktionschargen führen.
Für die Präzisionsblechfertigung sollten die Werkzeuge daher entsprechend dem tatsächlichen Teil ausgewählt werden, anstatt einfach die gleiche Werkzeugkonfiguration für jede Komponente zu verwenden.
Zwei Bleche mit gleicher Nenndicke verhalten sich beim Biegen möglicherweise nicht unbedingt identisch.
Materialqualität, Härte, Streckgrenze, Zugfestigkeit und Härte können das Umformverhalten beeinflussen.
Dies ist besonders wichtig bei der Arbeit mit:
Beispielsweise kann ein Wechsel des Materiallieferanten oder der Materialqualität manchmal zu einer anderen Rückfederungsreaktion führen, selbst wenn die Nenndicke unverändert bleibt.
Bei der Wiederholungsproduktion trägt die Einhaltung konsistenter Materialspezifikationen dazu bei, Prozessschwankungen zu reduzieren.
Aus diesem Grund sollten professionelle Hersteller die Materialinformationen vor der Produktion überprüfen, anstatt alle Bleche gleicher Dicke als identisch zu behandeln.
Bei Teilen mit mehreren Biegungen kann die Biegereihenfolge Einfluss auf die Endabmessungen haben.
Eine schlecht geplante Sequenz kann Folgendes verursachen:
Vor der Produktion sollten Ingenieure die gesamte Biegesequenz bewerten.
Bei komplexen Teilen muss der Prozess möglicherweise Folgendes berücksichtigen:
Laserschneiden → Entgraten → Erste Biegung → Zweite Biegung → Zusätzliche Biegungen → Maßprüfung
Die Reihenfolge der Vorgänge sollte es ermöglichen, dass das Teil richtig positioniert bleibt und eine Beeinträchtigung zwischen Werkstück und Werkzeug vermieden wird.
Dies ist besonders wichtig für große Gehäuse, Schalttafeln, HVAC-Komponenten, Halterungen und komplexe gefertigte Strukturen.
Bei kundenspezifischen Blechkomponenten ist das Probebiegen eine der praktischsten Methoden, um einen Prozess vor der vollständigen Produktion zu überprüfen.
Mit einem Probeteil kann der Hersteller Folgendes überprüfen:
Sollte das Ergebnis nicht den Zeichnungsanforderungen entsprechen, kann der Prozess vor der Herstellung der kompletten Charge angepasst werden.
Dies ist besonders wertvoll bei Neuprodukten oder Teilen mit engen Funktionstoleranzen.
Anstatt sich nur auf theoretische Berechnungen zu verlassen, können Hersteller tatsächliche Produktionsdaten verwenden, um die endgültigen Biegeparameter zu ermitteln.
Prozessparameter allein können nicht garantieren, dass das fertige Bauteil die geforderte Spezifikation erfüllt.
Das endgültige Teil sollte gemäß den Zeichnungsanforderungen geprüft werden.
Abhängig von der Komponente können Hersteller Folgendes verwenden:
Wenn die Zeichnung beispielsweise eine 90°-Biegung mit einer festgelegten Toleranz erfordert, sollte der tatsächliche Winkel gemessen und gemäß dem Prüfplan aufgezeichnet werden.
Bei kritischen Komponenten sollte sich die Prüfung nicht nur auf den Winkel konzentrieren, sondern auch auf verwandte Abmessungen wie:
Dadurch wird sichergestellt, dass das gesamte Bauteil – und nicht nur ein Winkel – für die Montage geeignet ist.
Es ist verlockend zu glauben, dass die Biegegenauigkeit einfach durch eine Änderung des Winkels der Abkantpresse erreicht werden kann.
In Wirklichkeit ist eine präzise Blechbiegung das Ergebnis des Zusammenwirkens mehrerer Faktoren.
Ein zuverlässiger Prozess berücksichtigt normalerweise Folgendes:
Material + Werkzeug + Maschine + Parameter + Rückfederung + Biegefolge + Inspektion
Wenn sich ein Faktor ändert, muss der Prozess möglicherweise angepasst werden.
Beispielsweise kann der Wechsel von Kohlenstoffstahl zu Edelstahl eine andere Biegestrategie erfordern.
Eine Änderung der Blechdicke erfordert möglicherweise eine andere Öffnung der V-Matrize.
Eine Änderung des Biegeradius kann sich auf die Rückfederung auswirken.
Auch ein Wechsel des Lieferanten oder der Werkstoffsorte kann sich auf das Umformverhalten auswirken.
Aus diesem Grund nutzen erfahrene Hersteller die Prozessverifizierung, anstatt sich bei jedem Projekt auf feste Parameter zu verlassen.
Vor der Produktion können Ingenieure und Einkäufer die folgende Checkliste verwenden:
Diese Checkliste kann dazu beitragen, unnötige Nacharbeiten zu reduzieren und die Konsistenz über Produktionschargen hinweg zu verbessern.
SHENGWO-MASCHINENbietet maßgeschneiderte Blechfertigungs- und CNC-Bearbeitungsdienste für globale OEM- und Industriekunden.
Zu unseren Fertigungskapazitäten gehören:
Zu unserer Abkantpressenausrüstung gehören:40T, 100T und 160TMaschinen, die es ermöglichen, je nach Projektanforderungen unterschiedliche Materialien und Dicken zu verarbeiten.
Für kundenspezifische Blechprojekte kann unser Ingenieurteam Folgendes prüfen:
Wir unterstützen auch Projekte, die Blechfertigung mit CNC-Bearbeitung kombinieren.
Beispielsweise kann eine gefertigte Komponente zunächst einem Laserschneiden und -biegen unterzogen werden, gefolgt vom Schweißen und der CNC-Bearbeitung kritischer Montageflächen oder Löcher.
Dadurch kann der Herstellungsprozess an die funktionalen Anforderungen des Endbauteils angepasst werden.
Kunden können 2D-Zeichnungen, 3D-CAD-Dateien, Materialspezifikationen, Toleranzen, Anforderungen an die Oberflächenbehandlung, Mengen und Referenzmuster zur technischen Überprüfung bereitstellen.
F1: Wie kann ich die Genauigkeit des Blechbiegewinkels verbessern?
Zu den Hauptfaktoren gehören Materialkonsistenz, richtige Werkzeuge, Rückfederungskompensation, geeignete Biegeparameter, kontrollierte Verweilzeit, korrekte Biegereihenfolge und abschließende Maßkontrolle.
F2: Was verursacht die Biegerückfederung von Blechen?
Eine Rückfederung entsteht, weil ein Teil der Materialverformung elastisch ist. Nachdem die Biegekraft nachgelassen hat, kehrt das Material teilweise in seine ursprüngliche Form zurück. Materialeigenschaften, Dicke, Biegeradius und Umformbedingungen beeinflussen alle die Rückfederung.
F3: Sollte ich immer 85°–88° verwenden, um eine 90°-Biegung zu erreichen?
Nein. Diese Werte sollten nicht als universelle Einstellungen behandelt werden. Die erforderliche Kompensation hängt vom Material, der Dicke, dem Werkzeug, der Maschinenleistung, der Biegegeometrie und der gemessenen Rückfederung ab. Der korrekte Wert sollte durch Prozesstests und Produktionsdaten ermittelt werden.
F4: Verbessert das Halten des Drucks für 3–5 Sekunden immer die Biegegenauigkeit von Blechen?
Nicht unbedingt. Eine kontrollierte Verweildauer kann bei einigen Anwendungen zur Prozessstabilität beitragen, eine übermäßige Verweildauer führt jedoch nicht automatisch zu einer besseren Genauigkeit. Der geeignete Zeitpunkt sollte durch tatsächliche Prozessvalidierung ermittelt werden.
F5: Welche Materialien werden üblicherweise zum Blechbiegen verwendet?
Zu den gängigen Materialien gehören Kohlenstoffstahl, Edelstahl, Aluminium und verzinkter Stahl. Jedes Material weist unterschiedliche Umformeigenschaften auf und erfordert möglicherweise unterschiedliche Werkzeug- und Prozessparameter.
F6: Kann die CNC-Bearbeitung nach dem Blechbiegen verwendet werden?
Ja. Für Komponenten, die hochpräzise Montageflächen oder Löcher erfordern, kann nach der Fertigung und dem Biegen eine CNC-Bearbeitung durchgeführt werden. Dies kann dazu beitragen, engere Endabmessungen zu erreichen, wenn das Formen allein nicht ausreicht.
Bei der Verbesserung der Blechbiegegenauigkeit geht es nicht darum, eine feste Maschineneinstellung zu finden.
Ein zuverlässigerer Ansatz besteht darin, Folgendes zu kombinieren:
Rückfederungskompensation + kontrollierte Verweildauer + geeignete Werkzeuge + Materialkontrolle + Prozessüberprüfung + Endkontrolle
Eine Überbiegungskompensation kann dazu beitragen, einer Rückfederung entgegenzuwirken, während eine kontrollierte Verweilzeit bei geeigneten Anwendungen die Prozessstabilität verbessern kann. Ebenso wichtig ist die Auswahl von Werkzeugen, die zum Material und zur Geometrie passen.
Am wichtigsten ist, dass Biegeparameter unter tatsächlichen Produktionsbedingungen validiert werden und nicht von einer universellen Einstellung kopiert werden.
Bei der kundenspezifischen Blechfertigung kann ein Hersteller mit starken technischen Fähigkeiten und Prozesskontrollfähigkeiten dabei helfen, das richtige Gleichgewicht zwischen Biegegenauigkeit, Produktionseffizienz und Herstellungskosten zu finden.
Haben Sie ein individuelles Blechbiegeprojekt?
Senden Sie SHENGWO MACHINERY Ihre Zeichnungen oder 3D-CAD-Dateien,zusammen mit Anforderungen an Material, Dicke, Toleranz, Menge und Oberflächenbehandlung.
Unser Ingenieurteam kann Ihren Entwurf überprüfen und einen geeigneten Herstellungsprozess für Ihr Projekt entwickeln.
SHENGWO MACHINERY – Von Ihren Zeichnungen bis zu zuverlässig gefertigten Teilen.
Nr. 8803 Zhuhai Road, LianWan Industry Park, Bezirk Jinwan, 519090 Zhuhai, Guangdong, China
