.png)




المؤلف |فريق رؤى الصناعة SHENGWO
تم التحديث | سبتمبر 2026
محتويات
يعد تحقيق دقة زاوية الانحناء المتسقة أحد أهم التحديات في تصنيع الصفائح المعدنية.
بالنسبة لانحناء بسيط بمقدار 90 درجة، حتى الانحراف الزاوي الصغير يمكن أن يؤثر على التجميع واتساق الأبعاد والملاءمة بين المكونات. يصبح هذا مهمًا بشكل خاص لأجزاء الصفائح المعدنية الدقيقة، والحاويات الكهربائية، ومكونات التدفئة والتهوية وتكييف الهواء، وإطارات الماكينات، والأقواس، والتجمعات الصناعية المخصصة.
ويتمثل التحدي في أن الصفائح المعدنية لا تبقى دائمًا في مكان تشكلها بالضبط. بعد تحرير الضغط، يمكن للمادة أن تعود جزئيًا إلى شكلها الأصلي. تُعرف هذه الظاهرة باسم Springback.
إذًا، كيف يمكن للمصنعين تحسين دقة ثني الصفائح المعدنية والحفاظ على زوايا ثني ثابتة؟
تتضمن الإجابة مزيجًا من تعويض الزنبرك، ومعلمات الضغط المناسبة، ووقت التشكيل المتحكم فيه، والأدوات المناسبة، والتحقق من العملية.
قبل تحسين دقة الانحناء، من المهم أن نفهم سبب اختلاف الزاوية الفعلية عن الزاوية المبرمجة.
هناك عدة عوامل يمكن أن تؤثر على نتيجة الانحناء النهائية:
على سبيل المثال، يتميز الفولاذ المقاوم للصدأ عمومًا بخصائص زنبركية مختلفة عن الفولاذ الطري أو الألومنيوم.
وهذا يعني أنه لا يمكن بالضرورة تطبيق نفس برنامج مكابح الضغط بشكل مباشر على كل مادة.
يبدأ الثني الدقيق للصفائح المعدنية بفهم المادة وعملية التشكيل.
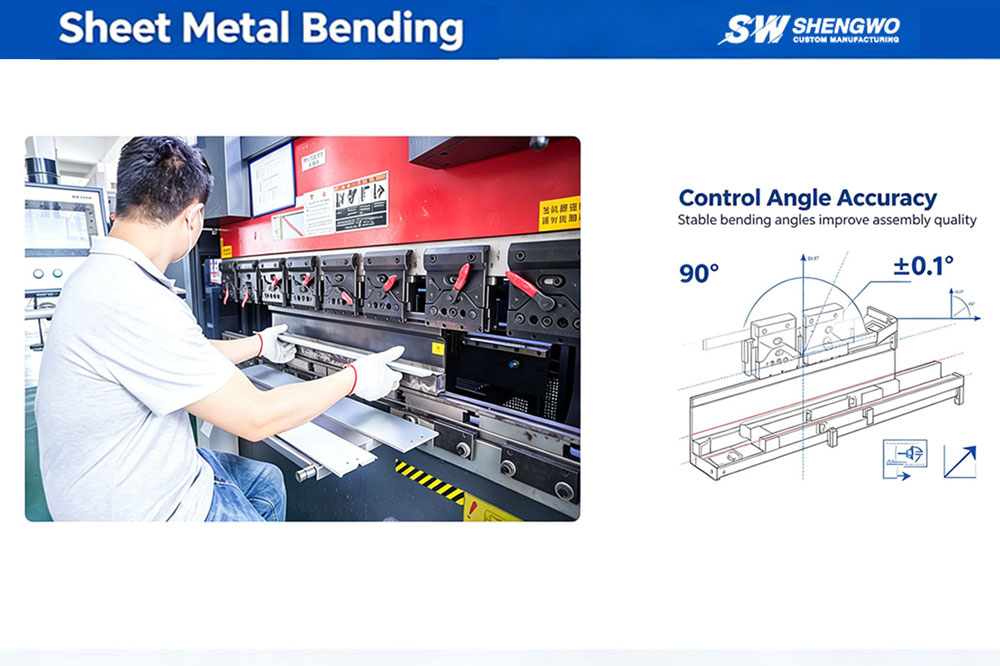
إحدى الطرق الأكثر شيوعًا لتحسين دقة زاوية الانحناء هي تعويض الانحناء الزائد.
عندما يتم ثني الورقة، تخضع المادة لتشوه مرن ولدن. بمجرد تحرير ضغط التثقيب، يؤدي الجزء المرن من التشوه إلى استعادة المادة جزئيًا.
ونتيجة لذلك، قد ينفتح الانحناء المبرمج بمقدار 90 درجة قليلاً بعد تحرير الضغط.
للتعويض عن هذا التأثير، يمكن لفرامل الضغط تشكيل المادة خارج زاوية الهدف النهائية.
لنفترض أن الزاوية النهائية المطلوبة تبلغ حوالي 90 درجة.
اعتمادًا على ظروف المادة والعملية، قد تقوم الماكينة بثني المادة مؤقتًا إلى ما هو أبعد من الزاوية المستهدفة ثم تسمح للرجوع الخلفي بتقريبها من الموضع النهائي المطلوب.
على سبيل المثال، قد تستخدم إحدى العمليات هدفًا أوليًا في النطاق التقريبي 85 درجة - 88 درجة عندما تكون الهندسة النهائية المطلوبة حوالي 90 درجة، اعتمادًا على اتفاقية زاوية الآلة وما إذا كانت القيمة تشير إلى الزاوية الداخلية أو الزاوية المضمنة.
ومع ذلك، ينبغي لهذالايتم التعامل معها كإعداد عالمي.
ويجب تحديد قيمة التعويض الفعلية من خلال:
الهدف هو تحديد مبلغ التعويض المطلوب لمواجهة الارتداد الفعلي للمادة.
تتصرف المواد المختلفة بشكل مختلف أثناء الانحناء.
على سبيل المثال:
الفولاذ الطري
بشكل عام، يتميز بسلوك تشكيل يمكن التنبؤ به نسبيًا، ولكن الربيع الخلفي لا يزال يختلف باختلاف السُمك ودرجة المادة.
الفولاذ المقاوم للصدأ
غالبًا ما يتطلب الأمر مزيدًا من الاهتمام بالزنبرك الخلفي نظرًا لقوته العالية وخصائصه الميكانيكية المختلفة.
الألومنيوم
يمكن أن يُظهر أيضًا زنبركًا ملحوظًا، حيث يعتمد السلوك الفعلي بشكل كبير على السبائك والمزاج.
لذلك، يجب إنشاء معلمات الانحناء وفقًا للمادة المحددة بدلاً من استخدام قيمة تعويض زاوية ثابتة واحدة.
هناك طريقة أخرى تتمثل في التحكم في مقدار الوقت الذي يتم فيه الحفاظ على الضغط أثناء الانحناء.
يمكن وصف هذا بأنهيسكن الوقتأو التحكم في وقت الضغط.
بعد وصول المثقاب إلى الوضع المبرمج، فإن الحفاظ على الضغط لفترة مناسبة يمكن أن يساعد في استقرار عملية التشكيل وتحسين التكرار في ظل ظروف إنتاج معينة.
قد تكون نقطة البداية العملية بضع ثوان، مثل3-5 ثواني، ولكن يجب تحديد وقت المكوث الفعلي وفقًا لمتطلبات المواد والسمك والأدوات والآلة والإنتاج.
لا ينبغي الافتراض أن وقت الضغط الأطول سيؤدي دائمًا إلى انحناء أكثر دقة.
أثناء الثني، تتعرض الورقة للتشوه المرن والبلاستيكي.
يمكن أن يساعد الحفاظ على الضغط المتحكم فيه في استقرار عملية التشكيل وتقليل التباين بين الأجزاء في بعض التطبيقات.
ومع ذلك، فإن تأثير وقت المكوث عادة ما يكون ثانويًا للتحكم المناسب في:
ولذلك ينبغي اعتبار وقت المكوثمعلمة واحدة للتحكم في العملية، بدلاً من الحل الوحيد لدقة الانحناء.
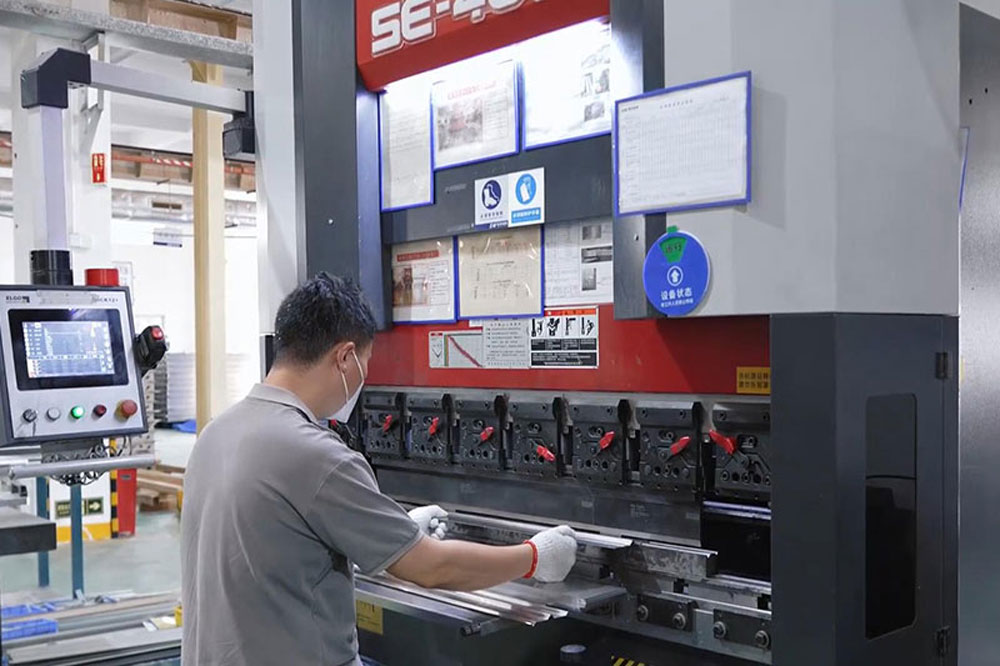
بالنسبة للتطبيقات التي تتطلب زوايا انحناء متسقة، يمكن أن يكون استخدام مجموعة من عناصر التحكم في العملية أكثر فعالية من الاعتماد على تعديل واحد.
قد يشمل النهج العملي ما يلي:
تحديد المواد ← الانحناء التجريبي ← قياس الزنبرك ← تعويض الزاوية ← السكن المتحكم فيه ← الفحص النهائي
على سبيل المثال، إذا كان أحد المكونات يتطلب عدة ثنيات بزاوية 90 درجة، فيمكن للمشغل أولاً إجراء ثني تجريبي باستخدام المادة والأدوات المحددة.
ثم يتم قياس الزاوية النهائية الفعلية.
إذا كانت الزاوية المقاسة تختلف عن الهدف، فيمكن تعديل برنامج الانحناء للتعويض عن الارتداد الملحوظ.
بعد إنشاء عملية مستقرة، يمكن إدخال وقت السكون المتحكم فيه عند الاقتضاء لتحسين التكرار.
يخلق هذا النهج حلقة من ردود الفعل بدلاً من الاعتماد كليًا على الحسابات النظرية.
اختيار الأداة له تأثير كبير على دقة ثني الصفائح المعدنية.
حتى عندما تكون مكابح الضغط ذات قدرة عالية، فإن الأدوات غير المناسبة قد تجعل من الصعب الحفاظ على زوايا وأبعاد ثابتة.
تشمل عوامل الأدوات المهمة ما يلي:
تؤثر فتحة القالب على شكل V على قوة الانحناء، ونصف قطر الانحناء، وسلوك التشكيل.
إذا كانت فتحة القالب غير مناسبة لسمك المادة وهندسة الانحناء المطلوبة، فقد لا يفي الانحناء الناتج بمتطلبات الأبعاد المتوقعة.
يمكن أن تؤدي الأدوات البالية أو التالفة إلى حدوث اختلاف بين الأجزاء.
يساعد الفحص المنتظم للخرمات والقوالب على ضمان بقاء أدوات التشكيل في حالة مناسبة.
من المهم أيضًا المحاذاة الصحيحة بين الأدوات العلوية والسفلية.
يمكن أن يؤدي عدم المحاذاة إلى زوايا غير متناسقة عبر طول الانحناء أو إلى اختلاف بين دفعات الإنتاج المختلفة.
لتصنيع الصفائح المعدنية الدقيقة، يجب بالتالي اختيار الأدوات وفقًا للجزء الفعلي بدلاً من مجرد استخدام نفس تكوين الأدوات لكل مكون.
قد لا تتصرف بالضرورة ورقتان بنفس السُمك الاسمي بشكل مماثل أثناء الثني.
درجة المواد، والصلابة، وقوة الخضوع، وقوة الشد، والمزاج يمكن أن تؤثر جميعها على سلوك التشكيل.
وهذا مهم بشكل خاص عند العمل مع:
على سبيل المثال، يمكن أن يؤدي التغيير في مورد المادة أو درجة المادة في بعض الأحيان إلى إنتاج استجابة زنبركية مختلفة حتى عندما يظل السمك الاسمي دون تغيير.
بالنسبة للإنتاج المتكرر، يساعد الحفاظ على مواصفات المواد المتسقة على تقليل اختلاف العملية.
ولهذا السبب يجب على المصنعين المحترفين التحقق من معلومات المواد قبل الإنتاج بدلاً من التعامل مع جميع الأوراق ذات السماكة نفسها على أنها متطابقة.
بالنسبة للأجزاء ذات الانحناءات المتعددة، يمكن أن يؤثر تسلسل الانحناء على الأبعاد النهائية.
قد يتسبب التسلسل السيئ التخطيط في:
قبل الإنتاج، يجب على المهندسين تقييم تسلسل الانحناء بأكمله.
بالنسبة للأجزاء المعقدة، قد تحتاج العملية إلى مراعاة ما يلي:
القطع بالليزر ← إزالة الأزيز ← الانحناء الأول ← الانحناء الثاني ← الانحناءات الإضافية ← فحص الأبعاد
يجب أن يسمح ترتيب العمليات للجزء بالبقاء في وضعه الصحيح وتجنب التداخل بين قطعة العمل والأدوات.
وهذا مهم بشكل خاص للحاويات الكبيرة، واللوحات الكهربائية، ومكونات التدفئة والتهوية وتكييف الهواء، والأقواس، والهياكل المصنعة المعقدة.
بالنسبة لمكونات الصفائح المعدنية المخصصة، يعد الثني التجريبي أحد أكثر الطرق العملية للتحقق من العملية قبل الإنتاج الكامل.
يسمح الجزء التجريبي للشركة المصنعة بالتحقق من:
إذا كانت النتيجة لا تلبي متطلبات الرسم، فيمكن تعديل العملية قبل إنتاج الدفعة الكاملة.
يعد هذا أمرًا ذا قيمة خاصة بالنسبة للمنتجات أو الأجزاء الجديدة ذات التفاوتات الوظيفية الصارمة.
بدلاً من الاعتماد فقط على الحسابات النظرية، يمكن للمصنعين استخدام بيانات الإنتاج الفعلية لتحديد معلمات الانحناء النهائية.
لا يمكن لمعلمات العملية وحدها أن تضمن أن المكون النهائي يلبي المواصفات المطلوبة.
يجب فحص الجزء النهائي وفقًا لمتطلبات الرسم.
اعتمادًا على المكون، قد يستخدم المصنعون:
على سبيل المثال، إذا كان الرسم يتطلب انحناء بمقدار 90 درجة مع تفاوت محدد، فيجب قياس الزاوية الفعلية وتسجيلها وفقًا لخطة الفحص.
بالنسبة للمكونات المهمة، يجب أن يركز الفحص ليس فقط على الزاوية ولكن أيضًا على الأبعاد ذات الصلة مثل:
وهذا يضمن أن المكون بأكمله - وليس زاوية واحدة فقط - مناسب للتجميع.
من المغري الاعتقاد بأن دقة الانحناء يمكن حلها ببساطة عن طريق تغيير زاوية فرامل الضغط.
في الواقع، فإن الثني الدقيق للصفائح المعدنية هو نتيجة لعوامل متعددة تعمل معًا.
عادة ما تأخذ العملية الموثوقة في الاعتبار ما يلي:
المواد + الأدوات + الآلة + المعلمات + Springback + تسلسل الانحناء + التفتيش
إذا تغير أحد العوامل، فقد تحتاج العملية إلى التعديل.
على سبيل المثال، قد يتطلب التغيير من الفولاذ الكربوني إلى الفولاذ المقاوم للصدأ استراتيجية ثني مختلفة.
قد يتطلب تغيير سمك الورقة فتحة مختلفة للقالب على شكل حرف V.
قد يؤثر تغيير نصف قطر الانحناء على الارتداد الربيعي.
قد يؤدي تغيير المورد أو درجة المادة أيضًا إلى تغيير سلوك التشكيل.
ولهذا السبب يستخدم المصنعون ذوو الخبرة التحقق من العمليات بدلاً من الاعتماد على معلمات ثابتة لكل مشروع.
قبل الإنتاج، يمكن للمهندسين والمشترين استخدام قائمة المراجعة التالية:
يمكن أن تساعد قائمة المراجعة هذه في تقليل عمليات إعادة العمل غير الضرورية وتحسين الاتساق عبر دفعات الإنتاج.
آلات شنغوويوفر تصنيع الصفائح المعدنية المخصصة وخدمات التصنيع باستخدام الحاسب الآلي لعملاء تصنيع المعدات الأصلية والعملاء الصناعيين العالميين.
تشمل قدراتنا التصنيعية ما يلي:
تتضمن معدات مكابح الضغط الخاصة بنا40 طن، 100 طن، و 160 طنالآلات، مما يسمح بمعالجة المواد والسماكات المختلفة وفقًا لمتطلبات المشروع.
بالنسبة لمشاريع الصفائح المعدنية المخصصة، يمكن لفريقنا الهندسي مراجعة ما يلي:
نحن ندعم أيضًا المشاريع التي تجمع بين تصنيع الصفائح المعدنية والتصنيع باستخدام الحاسب الآلي.
على سبيل المثال، قد يخضع المكون المُصنَّع أولاً للقطع والثني بالليزر، يليه اللحام والتصنيع باستخدام الحاسب الآلي لأسطح أو ثقوب التركيب المهمة.
وهذا يسمح بمطابقة عملية التصنيع مع المتطلبات الوظيفية للمكون النهائي.
يمكن للعملاء تقديم رسومات ثنائية الأبعاد وملفات CAD ثلاثية الأبعاد ومواصفات المواد والتفاوتات ومتطلبات معالجة الأسطح والكميات والعينات المرجعية للمراجعة الهندسية.
Q1: كيف يمكنني تحسين دقة زاوية ثني الصفائح المعدنية؟
تشمل العوامل الرئيسية اتساق المواد، والأدوات المناسبة، وتعويض الزنبرك، ومعلمات الانحناء المناسبة، ووقت السكون المتحكم فيه، وتسلسل الانحناء الصحيح، وفحص الأبعاد النهائية.
Q2: ما الذي يسبب انحناء الصفائح المعدنية؟
يحدث Springback لأن جزءًا من تشوه المادة مرن. بعد تحرير قوة الانحناء، تعود المادة جزئيًا إلى شكلها الأصلي. خصائص المواد، والسمك، ونصف قطر الانحناء، وظروف التشكيل كلها تؤثر على الزنبرك.
س 3: هل يجب أن أستخدم دائمًا 85 درجة - 88 درجة لتحقيق انحناء 90 درجة؟
لا. لا ينبغي التعامل مع هذه القيم كإعدادات عامة. يعتمد التعويض المطلوب على المادة، والسمك، والأدوات، وقدرة الماكينة، وهندسة الانحناء، والقياس الزنبركي. يجب تحديد القيمة الصحيحة من خلال اختبار العملية وبيانات الإنتاج.
س 4: هل يؤدي الضغط المستمر لمدة 3 إلى 5 ثوانٍ دائمًا إلى تحسين دقة ثني الصفائح المعدنية؟
ليس بالضرورة. يمكن أن تساعد فترة المكوث التي يتم التحكم فيها في استقرار المعالجة في بعض التطبيقات، ولكن وقت المكوث المفرط لا يؤدي تلقائيًا إلى إنتاج دقة أفضل. وينبغي تحديد الوقت المناسب من خلال التحقق من صحة العملية الفعلية.
س 5: ما هي المواد المستخدمة عادة لثني الصفائح المعدنية؟
تشمل المواد الشائعة الفولاذ الكربوني والفولاذ المقاوم للصدأ والألمنيوم والفولاذ المجلفن. تتميز كل مادة بخصائص تشكيل مختلفة وقد تتطلب أدوات ومعايير عملية مختلفة.
Q6: هل يمكن استخدام التصنيع باستخدام الحاسب الآلي بعد ثني الصفائح المعدنية؟
نعم. بالنسبة للمكونات التي تتطلب أسطح أو ثقوب تركيب عالية الدقة، يمكن إجراء التصنيع باستخدام الحاسب الآلي بعد التصنيع والثني. يمكن أن يساعد ذلك في تحقيق أبعاد نهائية أكثر إحكامًا حيث لا يكون التشكيل وحده كافيًا.
إن تحسين دقة ثني الصفائح المعدنية لا يعني العثور على إعداد واحد ثابت للآلة.
النهج الأكثر موثوقية هو الجمع بين:
تعويض Springback + مراقبة التحكم + الأدوات المناسبة + التحكم في المواد + التحقق من العملية + التفتيش النهائي
يمكن أن يساعد تعويض الانحناء الزائد في مقاومة الارتداد الخلفي، بينما قد يؤدي التحكم في وقت السكون إلى تحسين استقرار العملية في التطبيقات المناسبة. يعد اختيار الأدوات التي تتوافق مع المادة والهندسة أمرًا مهمًا بنفس القدر.
والأهم من ذلك، يجب التحقق من صحة معلمات الانحناء من خلال ظروف الإنتاج الفعلية بدلاً من نسخها من إعداد عالمي.
بالنسبة لتصنيع الصفائح المعدنية المخصصة، يمكن للشركة المصنعة التي تتمتع بقدرات هندسية قوية والتحكم في العمليات أن تساعد في تحديد التوازن الصحيح بين دقة الانحناء وكفاءة الإنتاج وتكلفة التصنيع.
هل لديك مشروع مخصص لثني الصفائح المعدنية؟
أرسل SHENGWO MACHINERY رسوماتك أو ملفات CAD ثلاثية الأبعاد،جنبًا إلى جنب مع متطلبات المواد والسمك والتسامح والكمية والمعالجة السطحية.
يمكن لفريقنا الهندسي مراجعة التصميم الخاص بك وتطوير عملية التصنيع المناسبة لمشروعك.
SHENGWO MACHINERY - بدءًا من رسوماتك وحتى الأجزاء المصنعة الموثوقة.
رقم 8803 طريق تشوهاي، مجمع ليانوان الصناعي، منطقة جينوان، 519090 تشوهاي، قوانغدونغ، الصين
